


Lihtsast jäljendatavast raskesti kopeeritavani – juhtumiuuring näitab teile, kuidas laserholograafilised sildid võivad meisterlikkuse abil laudu pöörata!
Laserholograafilistel etikettidel on nende tootmisprotsessi omaduste tõttu kõrge võltsimisvastane{0}}tase. Trüki- ja pakendamise valdkonnas on minu ettevõte proovinud kombineerida etikette siiditrükiga pappkarpidele ja rakendada digitaalseid linkimisfunktsioone, et tõsta võltsimisvastast-taset, rahuldada klientide isikupäraseid vajadusi ja parandada pakendikvaliteeti.
Selles artiklis räägin võltsimisvastasest -täiustustest pärast tegelikku sildi moodustamist. Sellest juhtumist lähtudes tutvustan peamisi protsesside kombinatsioone ja võtmepunkte, mida tootmise käigus tähele panna.
Protsessi ülevaade
1. Peamised materjalid ja seadmed
(1) Holograafilised kuum{1}}templisildid: QR-koodide ja digitaalse teabega, mis mõlemad on omavahel seotud.
(2) Muud materjalid: siiditrüki-UV-lakk, siidi-trükivärvid, kileplaadid, siidi-trükiplaadid jne.
(3) Peamised tootmisseadmed: siiditrükimasinad jne.
2. Põhiprotsessid
(1) Kuum{1}}stantsimise protsess
Üldjuhul kinnitatakse silt pärast seda, kui toode on eelneva ofsettrükkimise protsessi lõpetanud, pappkarbil kuumtempliga{0}}määratletud kohta.
(2) Siiditrüki-protsess
Võltsimisvastane -täiustus saavutatakse peamiselt siidi-printimise protsessiga, kus digitaalsele teabealale on virnastatud kolm töötluskihti: UV-lakikiht, kriimustus-tindikiht ja UV-mustaga tekstikiht (nagu on näidatud joonisel 1). Mõõtmed ja asukohad määratakse vastavalt etiketile ja digitaalsele teabele. Kolme töötlemiskihi põhifunktsioonid on järgmised:
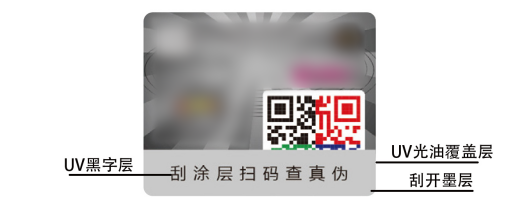
Joonis 1: Digitaalse teabe töötlemine laserholograafilistel etikettidel
① UV-laki kattekiht: sildi pinna kindlaksmääratud alale kantakse lakikiht, et hõlbustada nakkumist kriimustuskihi ja sildi vahel ning samuti parandada tindikihi kriimustus{1}}efekti.
② Scratch{0}}Off Ink Layer: võltsimisvastase-vastase täiustamise peamine samm katab sildil oleva digitaalse teabe ja osa QR-koodist. Tarbijad saavad selle kihi maha kraapida, et näha kaetud digitaalset teavet, võimaldades -võltsimisvastast kontrolli ja muid toiminguid.
③ UV must tekstikiht: must tekst, nagu "kriibitud QR-koodi skannimiseks autentsuse kontrollimiseks", lisatakse kriimustatud{0}}tindikihile, et teavitada tarbijaid, et nad saavad võltsimisvastaseks kontrollimiseks tindikihi maha kraapida.
3. Protsessi funktsionaalne rakendamine
Silt on kombineeritud siidi{0}}printimise protsessiga pappkarbile. Tarbijad saavad küsimisel tindikihi maha kraapida ja kasutada pihuseadmeid QR-koodi lugemiseks, hangitud teabe võrdlemiseks kaetud digitaalse teabega, tehes seeläbi võltsimisvastase -kontrolli. See võib tõhusalt kaitsta toote digitaalset teavet, saavutades kõrgema võltsimisvastase-taseme kui ainult QR-koodi lugemine. (Nagu on näidatud joonisel 2)
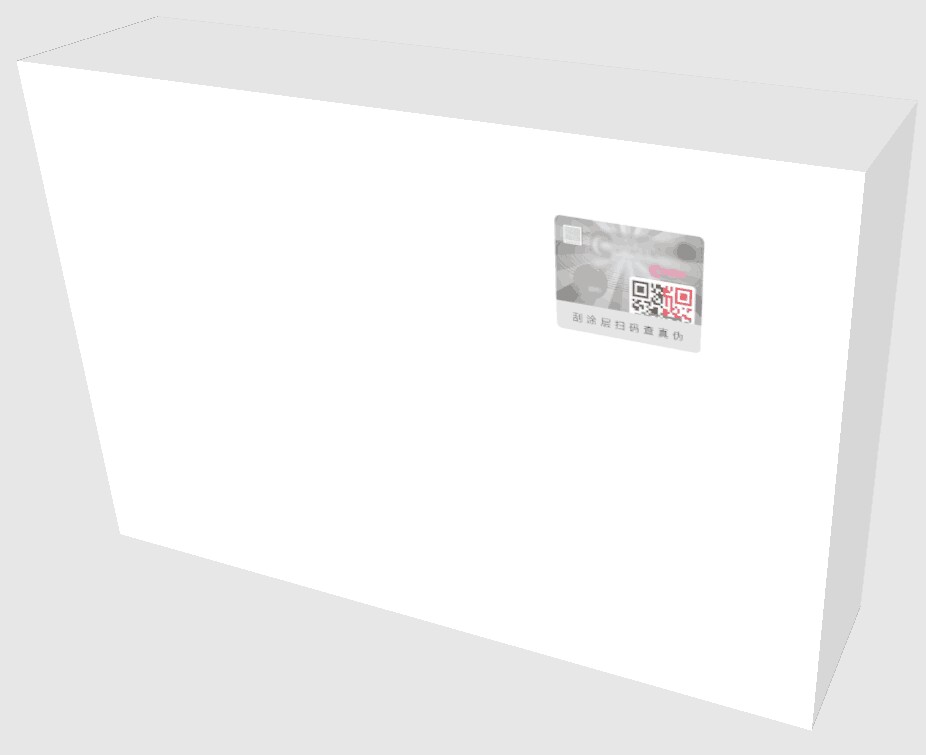
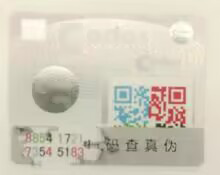
Joonis 2 Laserholograafilise sildi võltsimisvastased-detailid
Tootmisprotsessi ettevaatusabinõud
Sildi ja siiditrüki protsessi põhirõhk ja raskus on tindikihi tugevus ja lihtsus. Selle vormimist mõjutavad paljud tegurid, näiteks seadmete tootmisparameetrid, materjalide sobitamine ja muud tegurid. Tegelikus tootmisprotsessis peame uute toodete jaoks juba varajases staadiumis läbi viima mõistlikud testid, valima õiged tootmisparameetrid ja keskenduma protsessile, et tagada toote kvaliteet.
1. Peamised seadmete tootmisparameetrid
Peamised seadmete tootmisparameetrid on järgmised: kuivatustemperatuur, plaadi valmistamise võrk, sõiduki kiirus jne.
(1) Kuivamistemperatuur: mõjutab otseselt laki ja kraapimistindi kuivust ning liiga kõrge või liiga madal temperatuur mõjutab kraapimistintindi kraapivat toimet.
(2) Plaadivõrgu arv: mõjutab tindikihi paksust. Plaadisilmade arv on väike ja tindikiht liiga paks, mis mõjutab kraapiva tindi kraapivat toimet; Plaadivõrk on kõrge ja tindikiht liiga õhuke, mis mõjutab kaabitud tindi katvust ja tugevust.
(3) Sõiduki kiirus: see on tihedalt seotud tootmiskvaliteedi ja tootmise efektiivsusega.
2. Materjali mudeli sobitamine
Nende kolme sobivusaste mõjutab otseselt kraabitud tindikihi tugevust ja kraapimise raskust. Selliste tööde tegelikus tootmisprotsessis sobitab autori ettevõte etikettide ja kartongi tüüpide jaoks erinevat tüüpi lakke ja tinte, et tagada toote kraapimise kvaliteet.
3. Tootmise kvaliteedinõuded
(1) UV-laki kattekiht ja kaabitud tint peavad olema tihedalt trükitud, servad peavad olema korralikud, suurus õige ja teistes osades ei tohiks tindiga kokku puutuda.
(2) Trüki- ja kraapimistindi esimest lehte tuleks testida tugevuse ja kraapimise lihtsuse suhtes ning kraapimise efekt on hea ning teabekood pärast kraapimist on täielik, selge ja muudetav.
(3) Pärast UV-mustriga printimist on visuaalne kontroll selge, puuduvad pliiatsi sidekriipsud, kleebitud sõnad, fondi suurus vastab nõuetele jne ning muudes osades pole tindiga kokkupuudet.
(4) Keskenduge printimiskomplekti kõrvalekaldele, mis peaks vastama nõuetele. Soovitatav on enne plaadi valmistamist lisada pehmele kilele stantsitud-viitejooned ja siiditrükkimisel printida rangelt stantsi-lõikejoonte järgi.
4. Muud ettevaatusabinõud
(1) Pooltoodete{1}}deformatsioonikiirus
Autori ettevõte ei tooda tegeliku tootmisprotsessi käigus ekraanikilet ette ning komplekti kõrvalekallet mõjutab ka pooltoote deformatsioonimäär. Enne tootmisprotsessi tuleks täpselt mõõta pooltoote deformatsioonikiirust{2} ja teha ekraanikile vastavalt deformatsioonile, et valmistoote kvaliteet oleks hästi kontrollitav.
(2) Valmistoodete pakendamine
Pärast siiditrüki protsessi tuleks valmistoote jaoks kasutusele võtta vajalikud kaitsemeetmed, et vältida valmistoote mõjutamist keskkonnamuutustest ja pikast paigutusajast.
(3) Vajadusel jälgige kliendi kasutust.