


Suured värvierinevused siiditrükis ja madal seadmete kasutamine? Lahendage see vaid ühe nipiga
Siiditrükk on praegu üks sagedamini kasutatavaid trükiprotsesse, pakendite trükkimine on abiprotsess, mida kasutatakse peamiselt trükitud materjalide pinna kaunistamiseks, näiteks pakendikarbil, näiteks sigaretipakkidel, puistatavatel kottidel, et saavutada härmatis, murdumine, jäälill, lokaalne lakkimine jne, nii et pakendil on kolm{101} muud kunstilised efektid.
Võrreldes ofsettrüki, sügavtrüki, fleksotrüki ja muude protsessiseadmetega on siiditrükimasina struktuur suhteliselt lihtne ja selle tindivarustusmeetod on käsitsi tindi vahelduva olemuse tõttu enamasti käsitsi trükkimine, mille tulemuseks on trükitoote tooni suured muutused ja kui värvierinevus ületab standardvahemiku, toodab see vanarauaid; ja käsitsi tindi kasutamine tuleb sageli peatada, mille tulemusena väheneb seadmete kasutamine; Samal ajal on praegune siiditrükivärv enamasti UV-tint, millel on teatav söövitavus, ja tinti on käsitsi tindiprotsessi ajal lihtne nahale määrida, põhjustades keemilisi põletusi ning sellega kaasneb palju ohutusriske ja muid probleeme.
Toote kvaliteedi tagamiseks, seadmete kasutamise parandamiseks ja ohutusriskide vähendamiseks soovime algse käsitsi tindivahetuse töömeetodi asendada automaatse tindi etteandesüsteemiga.
Põhjuste analüüs
Siiditrüki trükiplaat kuulub siidi-nagu auku plaat, trükkimisel valatakse tint esmalt trükiplaadile, tint kantakse kaabitsa surve mõjul läbi trükiplaadi võrgusilma aluspinnale ja siiditrüki mati tindi viskoossus on suurem, osakeste suurus on suurem μ150 mm (frostiliselt μm) Uue tindi masinasse panemisel läbivad võrgust eelistatavalt väikesed härmatise pulbri osakesed ja trükiplaadil olevas tindis on jäätuspulbrit üha vähem ning suuri härmatise pulbri osakesi koguneb trükiplaadile üha rohkem, mille tulemusel muutub substraadil olev vastav tindikiht aina heledamaks ja suuremaks ning värvierinevus aina suurem. Kui värvierinevus ületab standardvahemiku, peab operaator tindi vahetamiseks masina seiskama (võtma tagasi trükiplaadil olnud vana tint ja asendama uue tindiga) ning seisakud on seadmete madala kasutusmäära peamiseks põhjuseks.
Lahendus
01/ Probleemi{1}lahenduse ideed
Tõhusate lahenduste leidmiseks peame esmalt mõistma seadmete tööpõhimõtet. Kui automaatset siiditrükimasinat käsitsi tindiga trükkida, nagu näidatud joonisel 1, tõstke esmalt tindikaabits ja tindi üleprinter ning valage tint trükiplaadi otsa keskkoha lähedal olevasse tühja ruumi; seejärel pange tindikaabits ja tindi üleprinter maha ning tint on kaabitsa ja tindi üleprinteri moodustatud paralleelses piirkonnas.
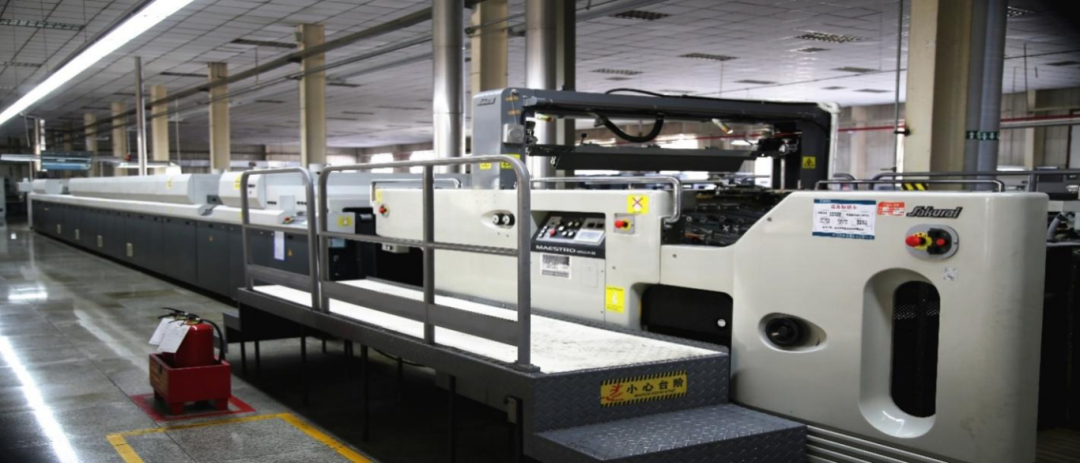 Joonis 1 Täisautomaatne siiditrükimasin
Printimise ajal, kui seade töötab, langetatakse tindirull asendisse 0,3–0,5 mm trükiplaadist kõrgemale (kõrgust saab reguleerida vastavalt tindi olukorrale). Trükiplaat liigub tahapoole, nii et plaadi tagumine ots jääb kaabitsast ja tindirullist eemale. Kaabits ja tindirull jäävad tindiprotsessi lõpuleviimiseks paigale. Sel ajal on jäljendi silinder pööratud 180 kraadi. Kui jäljendisilinder haarab oma haaratsitega paberist kinni ja jätkab pöörlemist, hakkab plaadi liikumissuund tagurpidi, liikudes edasi, kusjuures plaadi tagumine ots liigub kaabitsa ja tindirulli poole. Tindirull tõstetakse üles ja kaabits surutakse alla. Kaabitsa survel kantakse plaadil olev tint plaadi pildi- ja tekstialade võrgusilma aukude kaudu aluspinnale, haaratsi poolelt plaadi tagaossa. Sel hetkel on jäljendi silinder pööratud 360 kraadi. Seade jätkab tööd, korrates ülaltoodud toiminguid tsüklitena, võimaldades seeläbi printimist jätkata. Täisautomaatse siiditrükimasina trükiüksus ja trükiplaat on näidatud joonisel 2.
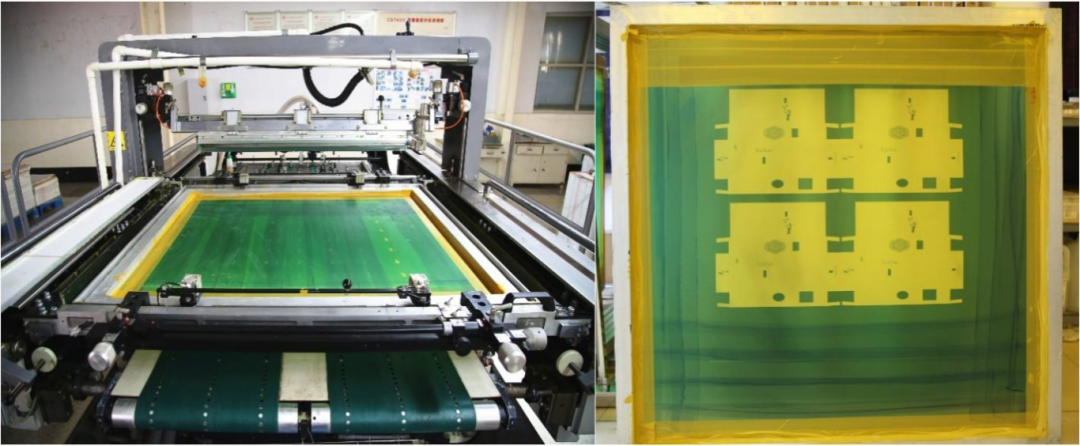 Joonis 2 Täisautomaatse siiditrükimasina trükiüksus ja trükiplaat
02/ Disaini kontseptsioon
Üldine disainikontseptsioon on suruõhuallika täielik ärakasutamine täisautomaatse siiditrükimasina läheduses (üldiselt on siiditrükimasina trükiplaadi kinnituse, kaabitsa ja üleujutusvarda toimingud pneumaatilised, kõik varustatud õhukompressoriga või suruõhu tootmiseks tsentraalse õhuvarustussüsteemiga, mille toiteallikaks on kaks pneumaatilist membraanikindlat elektrilist membraanpumpa{{0}m}. on ühendatud tindi etteande torustikuga, mis on paigaldatud kaabitsa ja üleujutusvarda vahele, et anda uus tint; teine membraanpump on ühendatud kaabitsa tala mõlemasse otsa paigaldatud tindi tagasivoolutoruga membraanpumbad töötavad koos, et viia lõpule uue tindi tarnimise ja kasutatud tindi tagastamise tsükliline protsess.
Konkreetsed meetmed
01/ Paigaldage tindivarustustoru
Toitetoru tindi väljalaskeava on paigaldatud keskmisesse asendisse kaabitsa ja üleujutusvarda vahele (nii pikkuse keskele kui ka paralleelse vahekauguse keskele). Toitetoru tindi sisselaskeava asetatakse tindimahutisse. Väljalaske- ja sisselaskeava vahele jäävale torujuhtmele on paigaldatud membraanpump, mis annab voolu tindimahutist tindi pidevaks tõmbamiseks ja selle trükiplaadile toimetamiseks.
Tindi täpseks tarnimiseks kaabitsa ja üleujutusvarda vahelisele keskmisele alale ning seejärel tindi tasandamiseks keskelt mõlemale küljele raskusjõu mõjul ning kaabitsa ja kaabitsa edasi-tagasi liikumisel nende vahele moodustatud kanalis, on tindi väljalaskeava kujundatud tasase-suu kujuga (joonis 3).
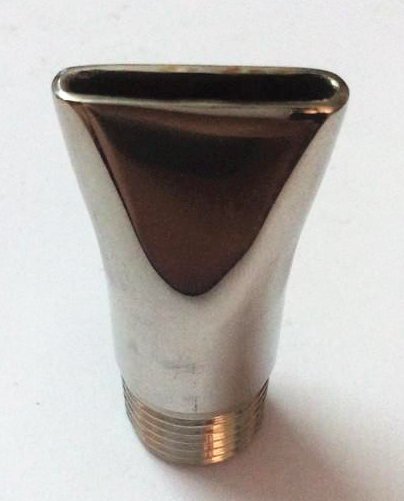
Joonis 3 Lame{1}}suu tindi etteandeport
02/ Tinditagastustoru paigaldamine
Kuna trükiplaadil olev tint voolab raskusjõu mõjul ühtlaselt keskelt mõlemale poole ning kahveltera ja tindipurskkaevu rulli edasi-tagasi liikumisel, koguneb suurem osa vanast tindist plaadi külgraamide lähedusse töö- ja ülekandepoole lähedale (joonis 4). Seetõttu projekteerisime tindi tagastustorustiku kahe tindikogumispordiga, mis paigaldati vastavalt kahveltera risttala mõlemasse otsa (joonis 5). Tõhusa tindikogumise tagamiseks paigaldasime tindikogumisportidele lisaks trapetsikujulised tindikogumiskaabitsad (joonis 6). Tindikogumiskaabitsa kõrgust saab reguleerida nii, et see puudutaks kergelt trükiplaati, kui tera alla vajutada, tagades tõhusa tindi kogumise ilma trükiplaati kahjustamata. Kaabli tera allapoole liikumise ja trükiplaadi edasi-tagasi liikumise kaudu kogub tindikogumiskaabits tindi kokku ja pumpab tagasi.
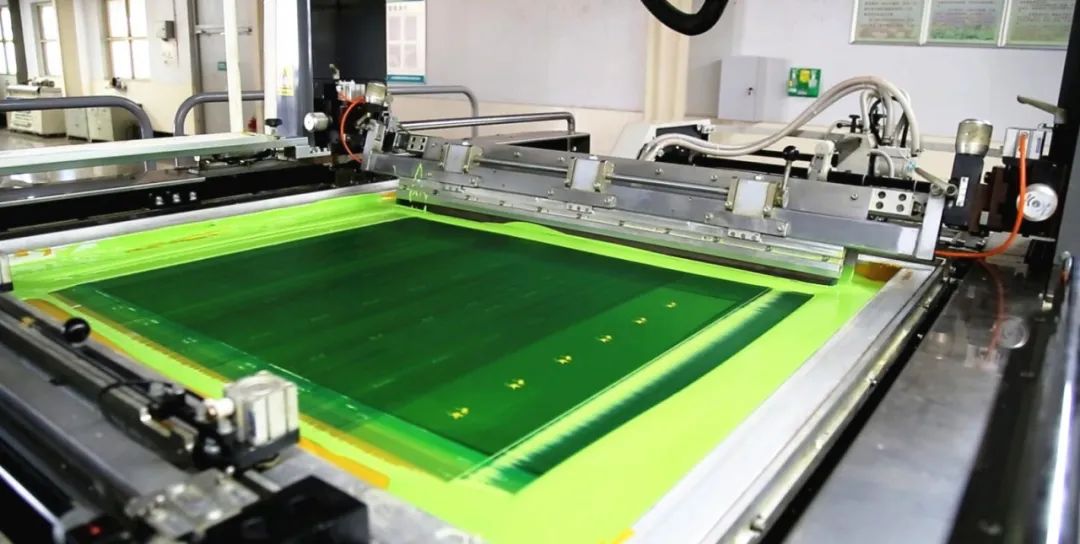
Joonis 4 Vana tindi kogunemise asukoht
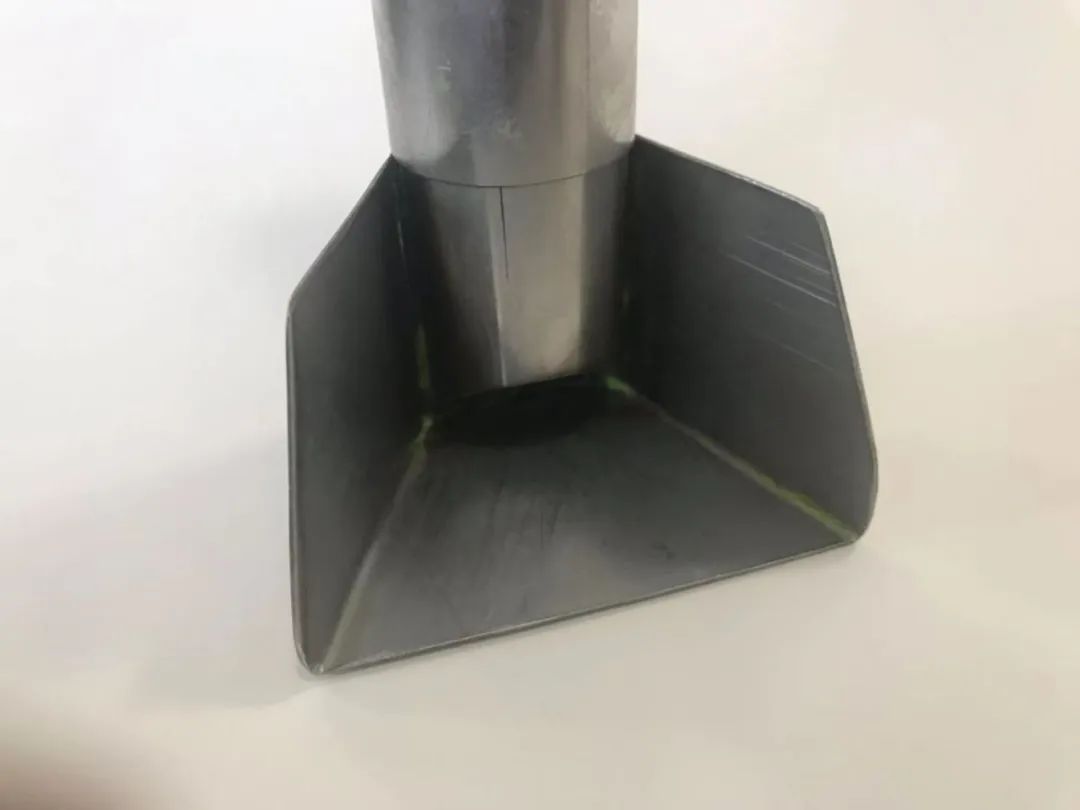
Joonis 5 Tindi sisselaskeava ja selle trapetsikujuline tindikaabits
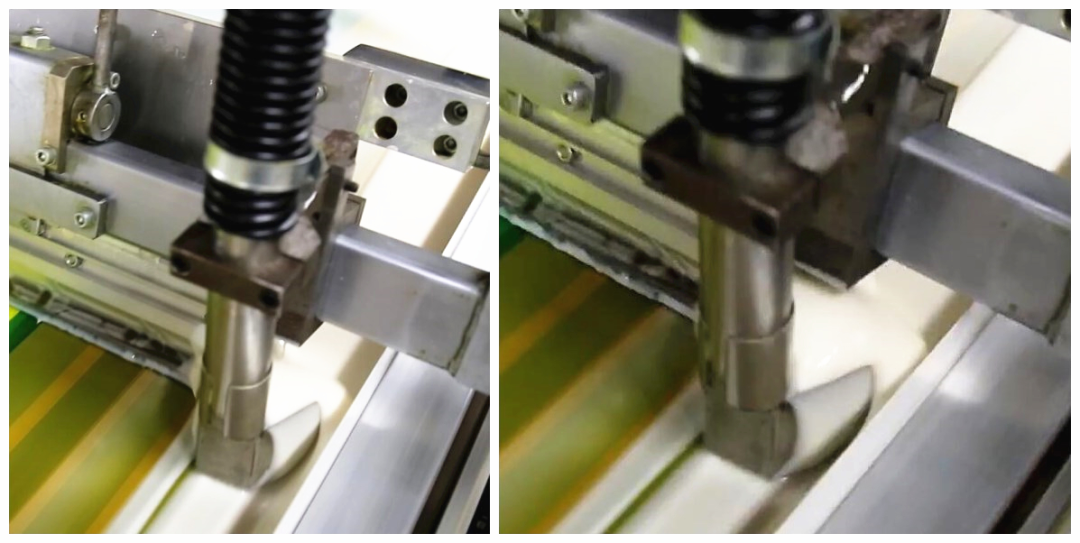
Joonis 6 Tindikogumispordi ja selle tindikaabitsa paigaldusasend kaatrilaba talale
03/ Pneumaatilise membraanpumba paigaldamine
Kaks pneumaatilist membraanpumpa (joonis 7) on paigaldatud vastavalt tindi etteande- ja tagasivoolutorustikule. Pneumaatilised membraanpumbad on varustatud sõltumatute lülitite ja gaasivoolu reguleerimisventiilidega. Lülitite ja gaasivoolu reguleerimisventiilide kaudu saab käivitamist ja seiskamist ning tindi etteande ja tagasivoolu toiminguid iseseisvalt juhtida.
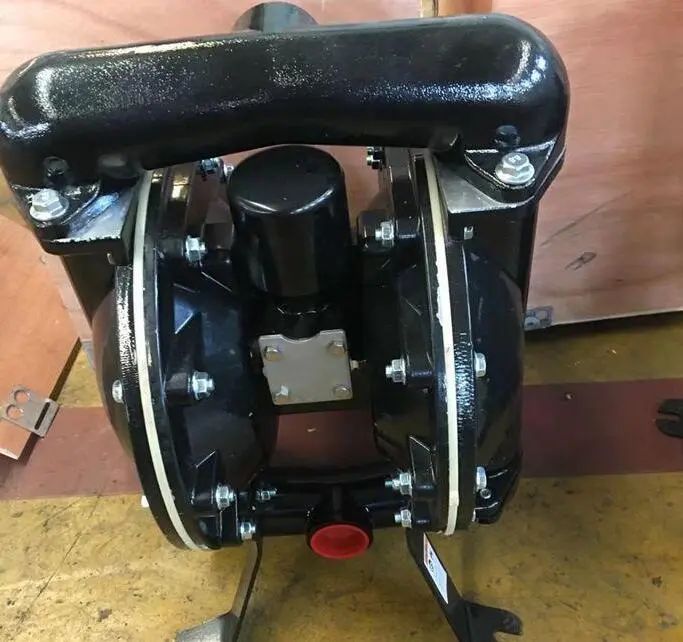
Joonis 7 Pneumaatiline membraanpump
04/ Tindimahuti konfigureerimine
Et masinast tagasi pumbatud vana tinti saaks uuesti kasutada, oleme konfigureerinud tindimahuti (joonis 8). Tindimahuti on kaanega silindriline ja kaanele on paigaldatud pneumaatiline segaja. Pneumaatilisel segajal on sõltumatu lüliti ja kiiruse reguleerimise klapp, mis võimaldavad sellel iseseisvalt käivituda, seisata ja kiirust reguleerida. Tindi etteandetorustiku ots on sukeldatud tindimahutisse ja membraanipump annab võimsust tindi pidevaks tarnimiseks säilituspaagist trükiplaadile. Tindimahutile paigaldatud pneumaatilist segistit kasutatakse praegu vana tindi täielikuks segamiseks uue tindiga. Masinast tagasi pumbatud vana tinti ei lisata otse tindimahutisse; see tuleb esmalt veskiga uuesti-lihvida, seejärel lisatakse teatud osa tinti reguleerivat õli, et taastada prinditavus uue tindi mõjul. Pärast seda lisatakse see teatud vahekorras säilituspaaki ja pneumaatiline segaja segab seda, et see uue tindiga täielikult seguneks.
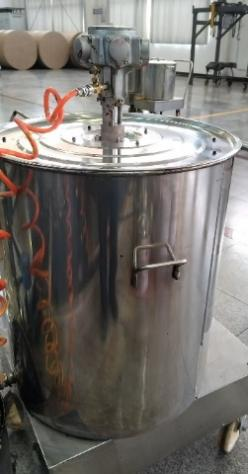
Joonis 8 Pneumaatilise segajaga tindimahuti
05/ Tsentraliseeritud juhtimissüsteemi paigaldamine
Töö hõlbustamiseks, uue tindi tarnimise ja vana tindi taastamise automatiseerimiseks ning tindi etteande ja taaskasutamise mahtude täpsuse ja järjepidevuse tagamiseks paigaldasime tsentraliseeritud juhtimissüsteemi, ostsime juhtpuuteekraani (Joonis 9) ja koostasime juhtimisprogrammi (Joonis 10), et saavutada erinevate toimingute integreeritud juhtimine.
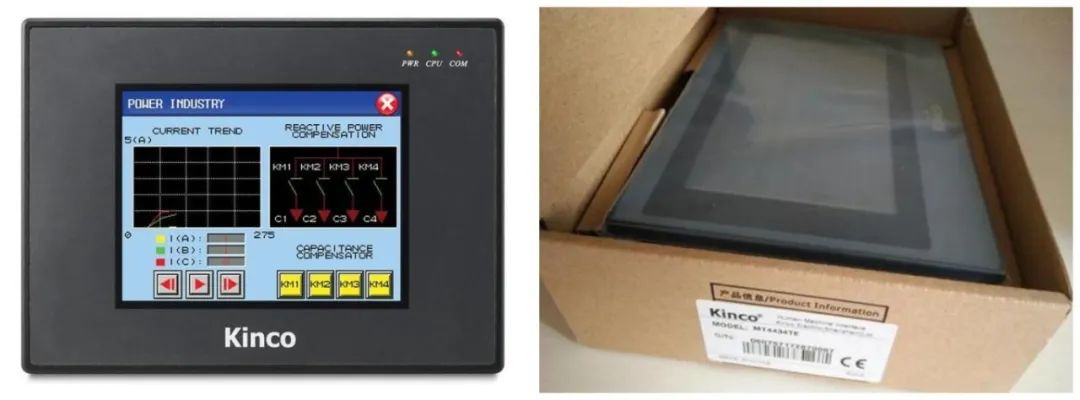
Joonis 9 Puuteekraani füüsiline diagramm
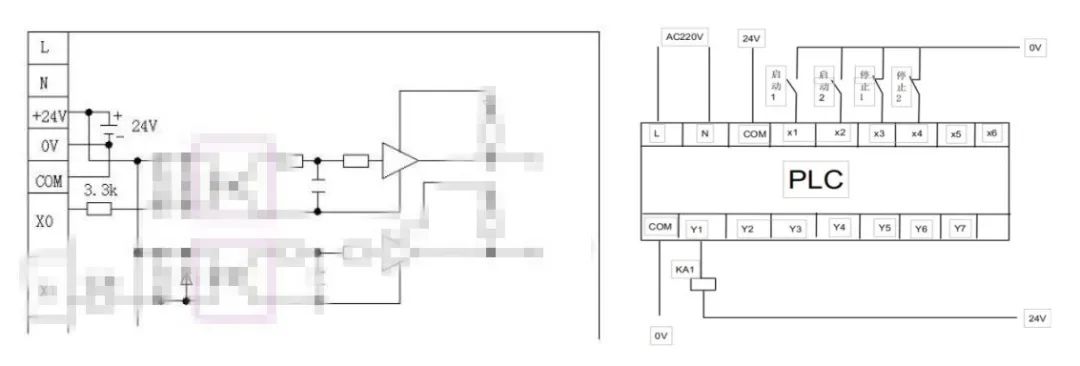 Joonis 10 Süsteemi juhtimisahela skeem
Efekti kontrollimine
Pärast paigaldustööde lõpetamist ja töökatsetuste perioodi leiti, et normaalse töökiiruse korral oli toote värvierinevuste probleem, mis on põhjustatud katkendlikust tindivarustusest, tõhusalt kontrollitud. Lisaks, kuna automaatne tsükliline tindi etteandesüsteem asendas täielikult käsitsi tindi asendamise toimingud, vähenes seisakuaeg, paranes seadmete kasutamine ja kõrvaldati tindi keemilisest põletusest põhjustatud ohutusohud.