


Kõrge jääkide määr sigaretipaki kuumstantsimisel; selle seadme täiustamine võib seda tõhusalt vähendada!
Praegu ettevõttes, kus ma töötan, tuleb sigaretipakitoodete 3D-kuumstantsimise käigus masin sageli seisata liiga kõrge või liiga madala rõhu tõttu. Surve reguleerimiseks tuleb stantsimisalust korduvalt välja tõmmata. Lisaks kulub rõhu reguleerimist vajava asendi ja konkreetse reguleerimismeetodi otsimisel teatud ajakulu, mis tekitab kuumstantsimisjääke. Veelgi enam, kuna operaatorid ei suuda rõhu kompenseerimise alasid otse tuvastada, peavad nad masina reguleerimiseks korduvalt otsima ja peatama. Selle protsessi käigus muutub tembeldamistemperatuur, mille tulemuseks on kuumstantsimisjäägid, nagu on näidatud joonisel 1. Ülaltoodud tegurid mõjutavad otseselt sigaretipaki tootmisel tootmise efektiivsust ja valmistoote saagist.
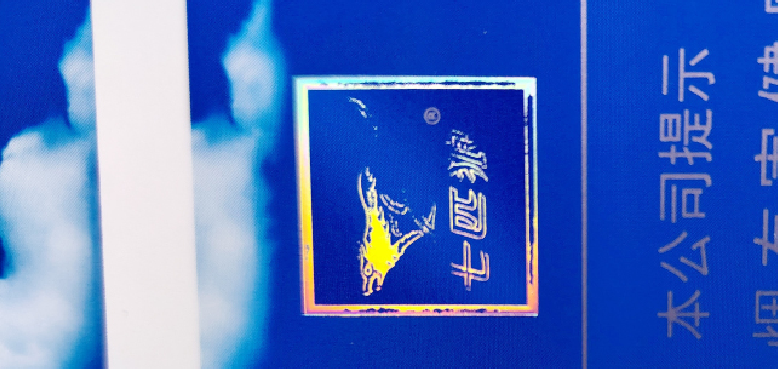
Joonis 1 Fooliumi tembeldamisjäätmed
Probleemid olemasolevate meetoditega
Praegune kolmemõõtmelise fooliumiga stantsimise rõhu kompenseerimise meetod hõlmab peamiselt rõhu-kompensatsioonipaberi otsest kinnitamist vaiguvormi ① tagaküljele joonisel 2 ja seejärel liimiga selle kinnitamiseks fooliumi stantsimise alusplaadile ②, saavutades seeläbi rõhu reguleerimise (pressimise) fooliumi tembeldamise ajal. Kui fooliumi stantsimise ajal rõhk ei vasta protsessi nõuetele, tuleb kogu vaiguvorm üles tõsta. Seejärel leitakse toote fooliumi stantsimise efekti võrdluse reguleerimist vajava rõhualaga vastav asend. Järgmiseks kinnitatakse rõhu-kompensatsioonipaber vaiguvormi ①-2 tagaküljele ja liimitakse fooliumi stantsimise alusplaadile ②, et saavutada rõhu kompenseerimine.
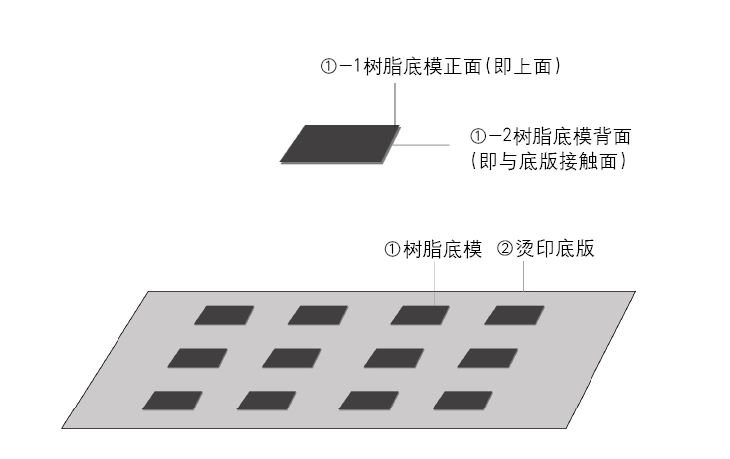
Joonis 2 Algse kolme-mõõtmelise stantsimise kompenseerimisrõhu seadme skemaatiline diagramm
Selle protsessi käigus võib vaigupõhjavormi ja stantsimisvormi asend muutuda, mistõttu on vaja asendit korduvalt kontrollida ja reguleerida, mille tulemuseks on pikk reguleerimisaeg ja ebatäpsest positsioneerimisest tingitud stantsimisdefektide tekkimise tõenäosus. Samal ajal võib alumine kiht paber korduvate reguleerimiste tõttu deformeeruda ja kahjustuda, mis mõjutab üldist tembeldamisefekti. Algse kolme-mõõtmelise stantsimise kompenseerimisrõhu seadme külgvaade on näidatud joonisel 3.
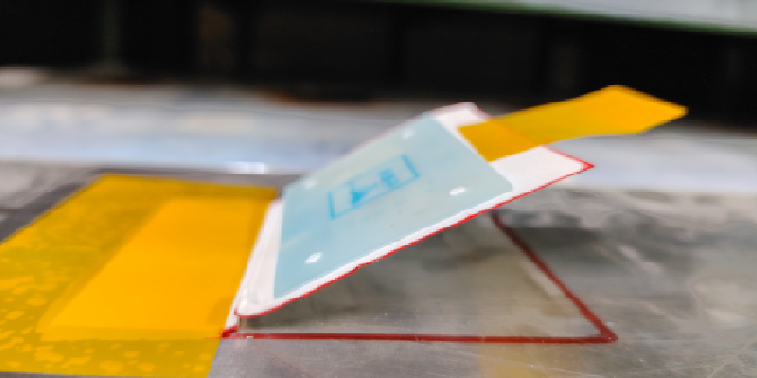
Joonis 3 Algse kolme-mõõtmelise kuumstantsimisrõhu kompenseerimisseadme külgvaade
Lisaks võib operaatorite tehniliste oskuste erinevuste tõttu varieeruda kolme-dimensioonilise kuumstantsimisrõhu kompenseerimise ajastus ja tõhusus.
Teostatavuse analüüs ja kontrollimine
Originaalse positsioneerimisseadme kasutamise ajal on sigaretipaki "Seitse hunti (sinine)" näitena 18{6}}osalise toote jaoks kokku 36 tembeldusseadet. Rõhu reguleerimine võtab üldjuhul aega 7–9 tundi või isegi kauem. Iga reguleerimine võib põhjustada vaigu põhjavormi ja stantsimisaluse plaadi vahelise joonduse, mis nõuab ümberpaigutamist ja reguleerimist, mis on aeganõudev{9}}. Samal ajal mõjutab tembeldamisrõhk otseselt tembeldamiskvaliteeti. Kui rõhk on liiga kõrge või liiga madal, tekivad defektsed templid, nt stantsimine, mittetäielik stantsimine või kuldne kärbs{14}}. Seetõttu on rõhu reguleerimist vajavate alade tuvastamiseks ja vastavate muudatuste tegemiseks vaja masin peatada. Templitav ala moodustab tavaliselt väikese osa toote kogupinnast, mis tähendab, et reguleerimisala on väike ja muutub sageli, nõudes korduvate rõhuregulatsioonide jaoks märkimisväärset kannatust. Kuumstantsimismasina korduvad seisakud mõjutavad otseselt seadme temperatuuri ja kui temperatuur on liiga kõrge või liiga madal, tekib defektne tembeldamine. Seetõttu peavad valitud seadme materjalid olema kuumakindlad, stabiilsed, mitte kergesti deformeeruma ega kahjustada korduva paindliku reguleerimise ja liigutamise ajal.
Analüüsides ülalnimetatud-probleeme, optimeeris ja täiendas projektimeeskond esialgseid vaigumaterjale ja toote toimivust. Kavas on kasutada kiiret rõhureguleerimist võimaldavat vaigumaterjali positsioneerimisseadet, mis komposiitstruktuuri abil fikseerib osa positsioneerimisstruktuuri materjalist, muutes samal ajal südamikuala liikuvaks või painduvaks mehhanismiks. Üldine struktuur põhineb alusena fikseeritud osal, millesse on sisse ehitatud liikuv osa. See võimaldab kolmemõõtmelist kuumstantsimisrõhu kompenseerimist rõhu reguleerimise protsessi ajal, lühendades tõhusalt rõhu reguleerimise aega ja vähendades masina reguleerimise raiskamist.
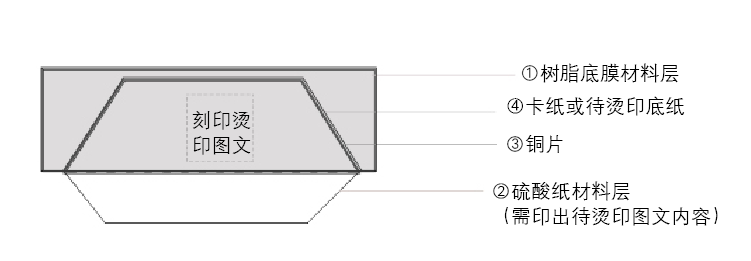
Lisaks peab seade rõhukompensatsiooni reguleerimise alade korduva tuvastamise probleemi lahendamiseks sisaldama stantsimiskujunduse põhijooni. Nendest kaalutlustest lähtuvalt kasutab projektimeeskond üldises materjalivalikus lisaks fikseeritud vaigupõhjale vormile ka sigaretipakendite jaoks sageli kasutatavat pappi põhikinnitusosana (ülddisain on peamiselt trapetsikujuline, et tagada fikseeritud ja sisseehitatud struktuuride vaheline ühendus), valmistab ette teatud koguse poolläbipaistvat jälituspaberit (tembeldatava sisuga, samuti trükitakse selle pinnale puhverkihina). Lõpuks moodustab see sisseehitatud seadme, mis suudab kiiresti kompenseerida kolmemõõtmelise kuumstantsimisprotsessi survet. Materjali jaotusskeem ja tegelikud rakenduse perspektiivvaated on näidatud joonistel 4 ja 5.
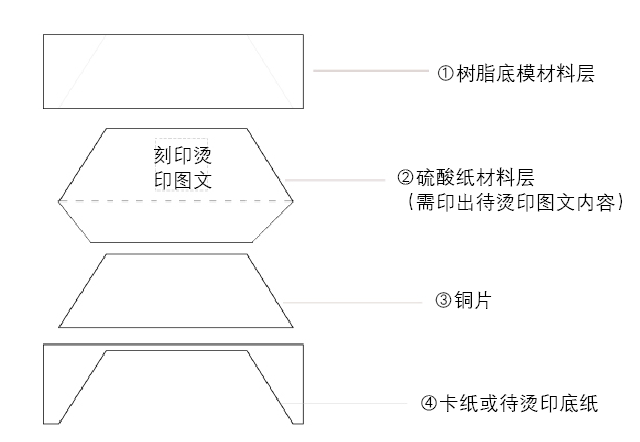
图4 嵌入式快速补偿立体烫印工艺压力装置的材料分解图
Joonis 5 Manustatud kiirkompensatsiooni kolme-mõõtmelise kuumstantsimisprotsessi surveseadme tegeliku rakenduse perspektiivvaade
Joonistel 4 ja 5 on materjali ① ehk vaiguvormi aluskihi raami üldine suurus ④ papi või tembeldatava aluspaberiga. Selle põhiülesanne on tagada, et esimene kiht haakuks täielikult ja joondub aluskihiga, kaitstes ② ja ③ sisseehitatud seadmeid ja materjali omadusi.
Materjal ②, jälituspaberi kiht, on imav ja võib imada tembeldamise ajal kuumusest tekkivat niiskust, tagades samal ajal, et see ei deformeeru ega kahjusta. Samal ajal tuleb jäljepaberi materjalikiht trükkida või joonistada vastavalt vaiguvormi mustrile. Sõltuvalt toote tembeldamispiirkonna esitusefektist saab see otse määrata alad, kus on vaja rõhu reguleerimist, vähendades otsingu- ja reguleerimisaega, vähendades praagi määra ja parandades tootmise efektiivsust.
Materjal ③, vaskleht, on teatud vastupidavusega ja võib stantsimisprotsessi ajal puhvrina toimida. See kaitseb vaiguvormi pragunemise eest ning hõlbustab jälituspaberikihi eemaldamist ja sisestamist.
Materjal ④, tembeldatav papp või aluspaber, on kujundatud väljalõigetega. Väljalõikealad vastavad materjalide ② ja ③ välimusele, moodustades tähisega ④ tervikliku sisseehitatud pilu kujunduse, hoides asendi fikseerituna ilma nihkumise või deformatsioonita. Materjali üldine kohanemisvõime ④ vastab paremini tembeldamisprotsessi nõuetele. Pärast esmakordset-kinnitamist, mis põhineb stantsimisplaadil registreerimisel, ei liigutata ega kasutata seda materjalikihti enam järgnevate rõhu reguleerimiste ajal ning selle saab kinnitada otse stantsimise alusplaadile.
Täiustatud skeemi tegelik tõhusus
Täiustatud positsioneerimisseade lahendab esmalt probleemi, mis on põhjustatud tavapärasest rõhukompensatsioonimeetodist, kus vaiguvormi üldise tõstmine toob kaasa korduvaid reguleerimisi ja stantsimisplaadiga nihkumist, vähendades valesti joondatud stantsimisest tingitud praaki. Teiseks, sisseehitatud struktuur, tagades samal ajal üldise joonduse stabiilsuse, võimaldab vastava rõhu kompenseerimiseks välja tõmmata vasklehe ja jälituspaberi, mis vähendab joonduse reguleerimiseks ja rõhu reguleerimist vajavate piirkondade leidmiseks kuluvat aega. Lisaks võib materjali valikul põhinev üldine sisseehitatud disain minimeerida vajadust positsioneerimisseadme ümbertöötlemiseks vee neeldumise tõttu, parandades seadme kasutamist.
Manustatud kiire kompensatsiooni kolmemõõtmelise kuumstantsimissurveseadme lahtivõtmisskeem on näidatud joonisel 6, millel on järgmised spetsiifilised funktsioonid: kasutades manustatud lähenemisviisi ja erinevate materjalikihtide manustatud struktuuri paindlikuks väljatõmbamiseks (väljatõmmatav osa, laiendatud joonisel 7), paberist koondstruktuur otse tembeldada ja paberilehe ja kujutistega. välja vastavalt kohandamisvajadustele vastavate seadistuste jaoks, et saavutada kasutuslihtsus ja korduv kasutamine. Sisseehitatud kiirkompensatsiooni kolmemõõtmelise kuumstantsimissurveseadme sünteesiskeem on näidatud joonisel 8.
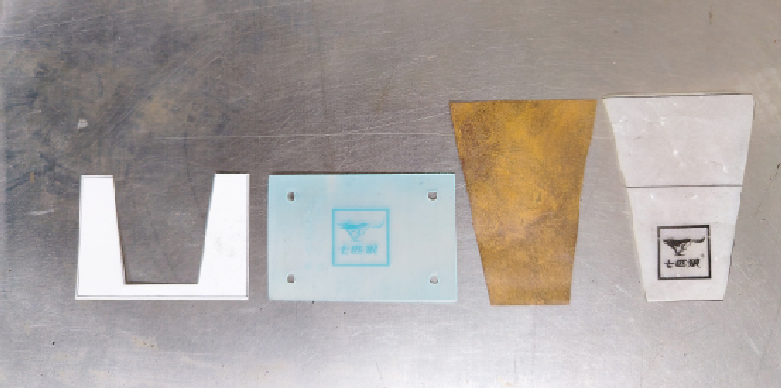
Joonis 6 Manustatud kiire kompenseerimise stereoskoopilise kuumstantsimisprotsessi surveseadme laialdane vaade
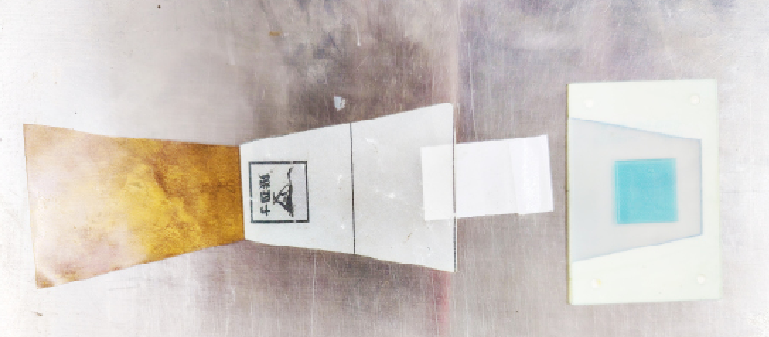
Joonis 7 Tõmmake{1}}välja laiendatud vaade
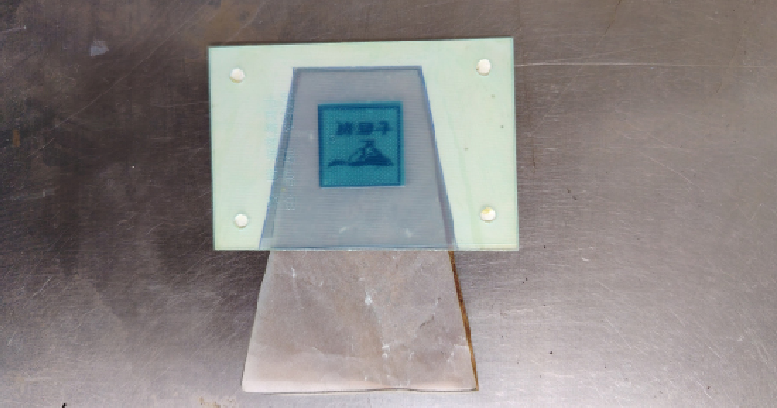
Joonis 8 Sisseehitatud kiirkompensatsiooni stereokuumstantsimisprotsessi surveseadme skemaatiline diagramm
Tegelikus tootmisprotsessis moodustavad vaigualuse kilematerjali kiht ja papposa fikseeritud trapetsikujulise ala. Väävelhappepaberi ja vasklehe komposiitstruktuuri tõmbamisel saab väävelhappepaberi rõhukompensatsiooni reguleerida vastavalt toote stantsimisala kvaliteedile. Materjali omadused, nagu väävelhappepaberi veeimavus ja vasklehe sitkus, ei deformeeru ega kahjusta korduva tõmbamise ajal kergesti, kaitstes vaigupõhist vormi pragunemise eest, maksimeerides samal ajal stantsimisseadme üldise efekti stabiilsust. Lisaks tagab fikseeritud trapetsikujuline ala kogu seadme asukoha täpsuse, vältides kõrvalekaldeid.
Pärast stabiilset tööperioodi on uut positsioneerimisseadet (nagu näidatud joonisel 9) rakendatud ettevõtte "Seitse hunti (sinine)" sigaretipaki väikekastide tootmisprotsessis. Positsioneerimisseade näitab märkimisväärset mõju, rõhu reguleerimise aeg on stabiliseeritud 2–3 tunniga, mis tähendab ligikaudu 71,43% vähenemist võrreldes eelmise korraga, saavutades oodatud eesmärgi ja parandades efektiivsust.
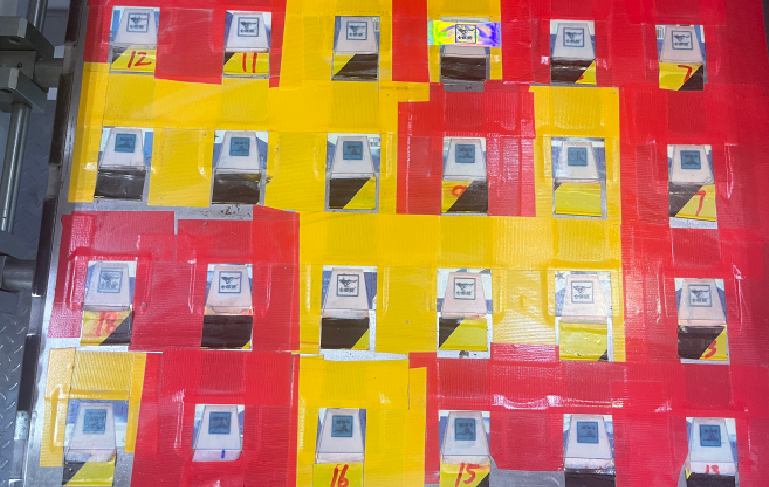
Joonis 9 Manustatud kiirkompensatsiooni 3D-kuumstantsimissurveseadme üldise paigalduse skemaatiline skeem
Lisaks on seadme praktilisel kasutamisel, kuna rõhk on stabiilne ja rõhu reguleerimise aeg on lühenenud, minimeeritakse kuumstantsimise ajal seiskamisest põhjustatud temperatuurimuutused ning kuumstantsimise jäätmed on oluliselt vähenenud, parandades saagist. "Septwolves (Blue)" sigaretipaki väikekastide aastane kuumstantsimisjäätmete osakaal kõigi jäätmete hulgas vähenes 2025. aasta tipptasemelt 24,87%-lt 4,75%-le, vähendades tõhusalt kuumstantsimisjäätmete määra.
Ülaltoodud praktika näitab, et sisseehitatud kiire kompensatsiooniga 3D-kuumstantsimissurveseadmel on sellised eelised nagu mõistlik struktuur, madalad tootmiskulud ning lihtne paigaldamine ja kasutamine. Seda seadet saab rakendada ka muudel stsenaariumidel, mis näitavad kuumstantsimise protsessis teatud reklaamiväärtust.