


Kuidas saavad laser-holograafilised sildid tänu meisterlikkusele "naasida"!
Tootmisprotsessi omaduste tõttu on laserholograafilistel etikettidel kõrge võltsimisvastane{0}}tase. Trüki- ja pakendamisvaldkonnas on autori ettevõte püüdnud neid silte kombineerida pappkastidele siiditrükiga ning rakendada digitaalseid sidemeid ja muid funktsioone, et tõsta võltsimisvastast-taset, rahuldada klientide isikupäraseid vajadusi ja parandada pakendiklassi.
Selles artiklis käsitletakse võltsimisvastase{0}}täiendamise juhtumit pärast sildi moodustamist. Alustades korpusest, tutvustatakse peamisi protsesside kombinatsioone ja ettevaatusabinõusid tootmise ajal.
Protsessi ülevaade
1. Peamised materjalid ja seadmed
(1) Holograafilised kuum-stantsimissildid: QR-koodide ja digitaalse teabega, mis on omavahel seotud.
(2) Muud materjalid: siiditrüki UV-lakk, siiditrükivärv, kileplaadid, siiditrükiplaadid jne.
(3) Peamised tootmisseadmed: siiditrükimasinad jne.
2. Peamised rakendatud protsessid
(1) Kuum{1}}stantsimise protsess
Üldjuhul kinnitatakse silt pärast eelnevate protsesside (nt ofsettrükk) lõpetamist kuumstantsimise teel kliendi määratud kohale pappkarbil.
(2) Siiditrükiprotsess
Võltsimisvastast -vastast versiooni täiustatakse peamiselt siiditrükiprotsessi kaudu, asetades digitaalsele teabele kolm töötluskihti: UV-lakikiht, kriimustus{1}}tindikiht ja UV-mustaga tekstikiht (nagu on näidatud joonisel 1). Suurus ja asend määratakse vastavalt etiketile ja digitaalsele teabele. Kolme töötlemiskihi põhifunktsioonid on järgmised:
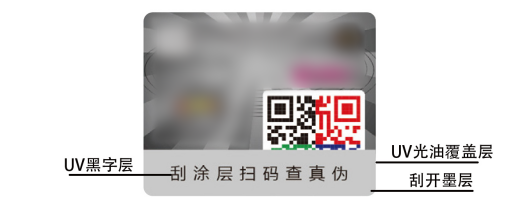
Joonis 1: Digitaalse teabe töötlemine laserholograafilistel etikettidel
① UV-laki kattekiht: sildi määratud pinnale lisatakse lakikiht, mis hõlbustab nakkumist kriimustatud-tindikihi ja sildi vahel ning parandab ka tindikihi kriimustus{1}}efekti.
② Scratch{0}}Off Ink Layer: võltsimisvastase-täiendamise peamine samm; see kiht katab sildil oleva digitaalse teabe ja osa QR-koodist. Tarbijad saavad kaetud digitaalse teabe vaatamiseks kihi maha kraapida, võimaldades -võltsimisvastast kontrolli ja muid toiminguid.
③ UV must tekstikiht: must tekst, nagu "Koodi skannimiseks ja autentsuse kontrollimiseks kraapige maha", lisatakse kriimustatud-tindikihile, et anda tarbijatele teada, et nad saavad võltsimisvastaseks{1}}kontrolliks tindikihi maha kraapida.
3. Funktsiooni realiseerimine
Pappkarbil oleva etiketi ja siiditrüki protsessi kombinatsioon võimaldab tarbijatel järgida juhiseid tindikihi maha kraapimiseks ja QR-koodi skannimiseks kasutada pihuseadmeid. Lugedes teavet ja võrreldes seda hõlmatud digitaalse sisuga, saate võltsimisvastase -kontrolli läbi viia. See kaitseb tõhusalt toote digitaalset teavet ja tagab kõrgema-võltsimisvastase kontrolli kui lihtne QR-koodi lugemine. (Nagu on näidatud joonisel 2)
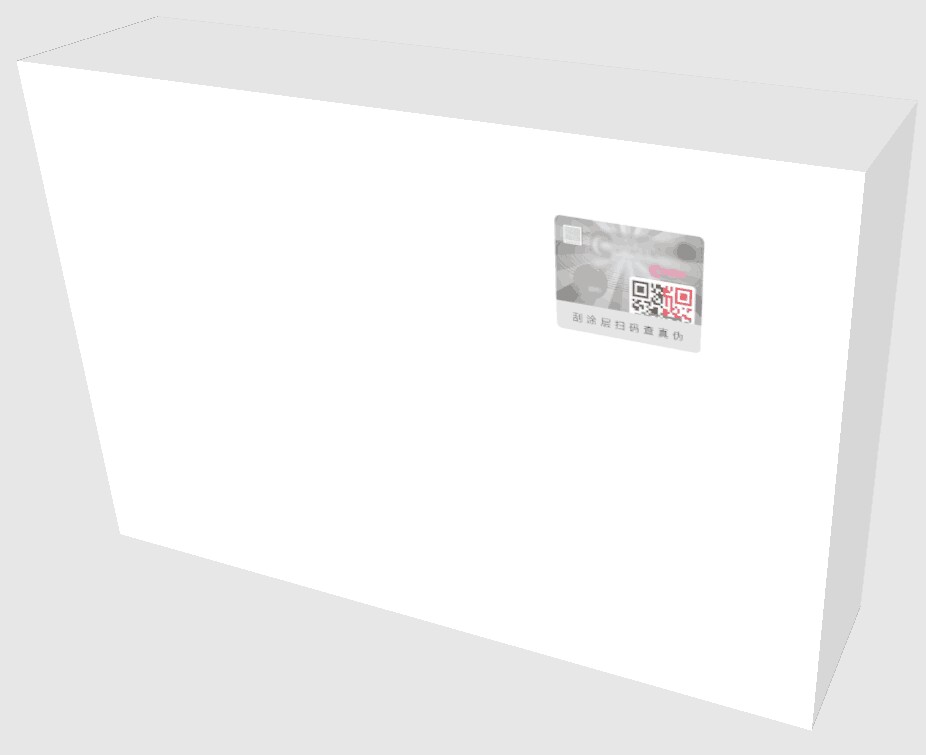
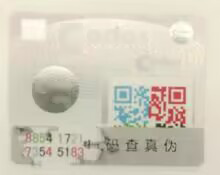
Joonis 2 Laserholograafilise võltsimisvastase märgise{1}}üksikasjalik kuva
Tootmisprotsessi ettevaatusabinõud
Peamine fookus ja raskused siiditrükitehnoloogiaga siltide loomisel seisnevad kriimustatud -tindikihi tugevuses ja selle kriimustamise lihtsuses. Selle kujunemist mõjutavad paljud tegurid, nagu seadmete tootmisparameetrid, materjalide ühilduvus ja mitmed muud tegurid. Tegelikus tootmises peame uute toodete puhul läbi viima mõistlikud eelkatsetused, valima õiged tootmisparameetrid ja keskenduma protsessi põhipunktidele, et tagada toote kvaliteet.
1. Peamised seadmete tootmise parameetrid
Peamised seadmete tootmisparameetrid on järgmised: kuivatustemperatuur, plaadisilmade arv ja konveieri kiirus.
(1) Kuivamistemperatuur: mõjutab otseselt UV-laki kuivamisastet ja kriimustab{1}}tinti ära. Liiga kõrge või liiga madal temperatuur mõjutab tindi kriimustus{3}}efekti.
(2) Plaatide võrgusilma arv: mõjutab tindikihi paksust. Väiksem võrgusilmade arv toob kaasa paksema tindikihi, mis mõjutab kriimustus-off-efekti; suurem võrgusilmade arv annab õhema tindikihi, mis mõjutab tindi katvust ja tugevust kriimustusi{3}}.
(3) Konveieri kiirus: sellel on oluline tähtsus nii tootmise kvaliteedi kui ka tõhususe seisukohast.
2. Materjalitüübi sobitamine
Materjalitüübi sobitamine viitab peamiselt kattekihis kasutatava UV-laki, kriimustatud{0}}tindi ja teksti jaoks kasutatava musta tindi ühilduvusele. Nende kolme ühilduvuse aste mõjutab otseselt tindikihi tugevust ja kriimustamise lihtsust. Meie ettevõtte tegelikul selliste esemete tootmisel kasutatakse olenevalt sildi ja pappkarbi tüübist erinevaid laki- ja tindikombinatsioone, et tagada toote kriimustus{3}}.
3. Tootmise kvaliteedinõuded
(1) UV-kattekiht ja kriimustatud{1}}tint peavad olema tihedalt trükitud, korralike servadega, täpsete mõõtmetega ja muudes kohtades ei tohi tinti olla paljalt.
(2) Esimest prinditud kriimustatud-tindilehte tuleb testida tugevuse ja kriimustamise lihtsuse suhtes. Scratch{3}}off-efekt peaks olema hea ning teabekood peaks jääma pärast kriimustamist terviklikuks ja selgelt muutuvaks.
(3) Pärast UV-mustaga teksti printimist peaks see olema visuaalselt selge, ilma puuduvate joonte, katkiste märkide ega määrdumiseta. Kirjatüüp ja suurus peavad vastama nõuetele ning muudes piirkondades ei tohi olla avatud tinti.
(4) Pöörake erilist tähelepanu trükkimise registreerimise kõrvalekalletele, mis peaksid vastama nõutavatele standarditele. Soovitatav on enne plaadi valmistamist lisada pehmele kilele stantsitud-viitejooned ja siiditrüki ajal nende joontega rangelt joondada.
4. Muud ettevaatusabinõud
(1) Pooltoodete{1}}deformatsioonikiirus
Meie ettevõtte tegelikus tootmisprotsessis ekraanifilmi ette ei valmistata. Tähelepanu tuleb pöörata pooltoodete deformatsioonikiirusele, kuna see võib mõjutada registreerimishälbeid. Enne tootmise alustamist mõõtke täpselt pooltoote deformatsioonikiirust{3}} ja tehke vastavalt sellele ekraanikile. See aitab tõhusalt kontrollida valmistoote kvaliteeti.
(2) Valmistoodete pakendamine
Pärast siiditrüki protsessi tuleks valmistoodete jaoks võtta vajalikud kaitsemeetmed, et vältida keskkonnamuutuste või pikemaajalise ladustamise mõju kvaliteedimõjudele.
(3) Vajadusel jälgige kliendi kasutusolukorda.