


Trükivärvi tasakaalustamatus, praagi määra hüppeline tõus
Kui meie ettevõte kasutab neljavärviliseks printimiseks Heidelbergi CD102 pressi, leidsime põhitekstialal magenta plaadi 50% ja 75% pooltoonipunktides olulisi kõrvalekaldeid (joonis 1). Peamised ilmingud on suurenenud ja ebaühtlaselt jaotunud punktid, udune pilt ja tekst, märgatavad värvimuutused printimisel ning masina veetarbimise märkimisväärne suurenemine. Nende probleemide tulemuseks on väljatrükkide värvide ilmselge tuhmumine, küllastuse vähenemine, kesktoonide gradatsiooni kadu ja defektide esinemissageduse märgatav suurenemine.
Vea põhjus
Töötajad kontrollisid esmalt jäljenditeki silindrit ja sööturi haaratsit, kinnitades, et määrimine on normaalne ning tekk ja haarats on puhtad ja lisanditeta. Tindirullide survet plaadile kontrollides avastasid nad aga ebastabiilse rõhu. Pärast süstemaatilist tõrkeotsingut selgitati välja tõrke algpõhjus: 80 mm läbimõõduga plaatrulli laager tööküljel kinni kiilus määrimise puudumise tõttu. Masina töötamise ajal pöörles laagrikorpus sünkroonselt plaadirulliga, põhjustades laagritopsi tugevat kulumist (joonis 2). Kulumismäär ületas tunduvalt standardvahemikku, põhjustades laagripesa kinnituspinna sügavat kulumist.
Kui masin töötab tühikäigul, võib 80 mm läbimõõduga plaadirull laagritopsis suhteliselt sujuvalt liikuda; jäljendi valmistamisel aga puutub plaadirull esmalt ühesuunaliselt kokku tindirulliga ja pärast jäljendit nii tindirulli kui ka plaadiga. Iga kord, kui masin ühe tsükli pöörleb, tekib kulunud laagritopsi sees ebaregulaarne raputamine kohe, kui plaadirull plaati puudutab. See nähtus kahjustab esmalt trükitäppi, põhjustades joonisel 1 näidatud häguseid ja moonutatud punkte. Lisaks põhjustab plaadirulli raputamine plaadiga kokkupuutel ebaregulaarseid muutusi selle ja tindirulli vahel ning selle ja plaadi vahel, mis võib lamedate värvitoonide printimisel kergesti põhjustada tinditriipe ja vee{4}}tasakaalustamatust.
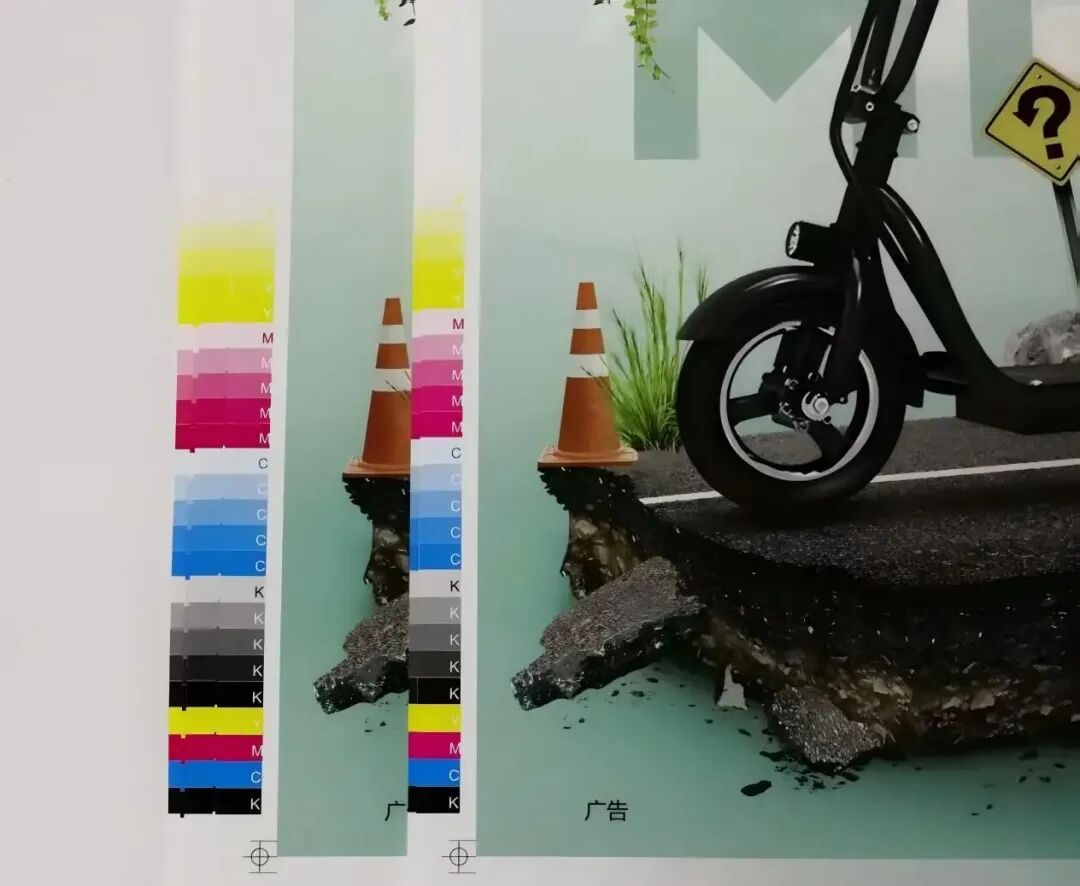
Joonis 1 Probleemne väljatrükk (vasakul) ja kohandatud trükk (paremal)
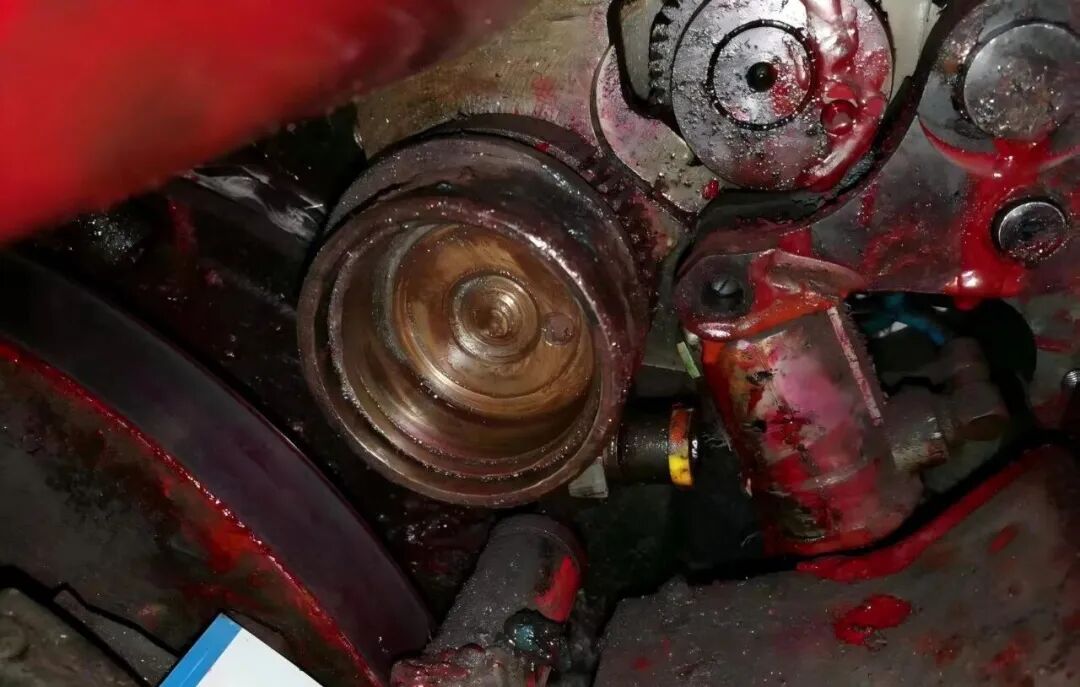 Joonis 2 Võlli kausi kulumise seisukord
Standardne hooldusprotseduur
Kuna vormirull toetub liikumisel peamiselt jaotusrullile ja aeglustab regulaarselt ainult trükiplaadiga kokku puutudes, on trükirõhu reguleerimisel oluline järgida rangelt joonisel 3 toodud standardit. Vormirulli ja jaotusrulli vaheline survesuhe peaks olema 1 mm suurem kui rõhk trükiplaadile. Kui rõhk vormirulli ja trükiplaadi vahel on suurem kui selle ja tindirulli vaheline rõhk, aeglustub vormirull ebaregulaarselt, põhjustades ebaühtlast tindi ülekandmist, mille tagajärjeks on ülemäärane vee ja tinti ning lõppkokkuvõttes ebastabiilse tindi värvus.
Tegelikus tootmises keskenduvad töötajad vormirulli survet kontrollides tavaliselt ainult vormirulli ja trükiplaadi vahelisele survele, jättes tähelepanuta tindirulli surve. Järgmine on standardiseeritud hooldusprotseduur.
(1) Väljalülitamine ja puhastamine: katkestage toide ja lukustage seade sildiga, kasutage spetsiaalset puhastusvahendit, et põhjalikult eemaldada tindikile rulli pinnalt ja metallist praht laagrikorpuse sees.
(2) Komponentide vahetamine: vahetage välja tehase laagri komponendid (sh laagrikauss/kuulid/puur). Enne paigaldamist peavad need läbima ultrahelipuhastuse ja lämmastikuga puhastamise, et tagada null-saaste paigaldamine.
(3) Surve kalibreerimine: kasutage kalibreerimiseks Heidelbergi survetesti kilet (nagu on näidatud joonisel 3).
(4) Täpsustage rõhustandardid: tindijoone laius vormirulli ja jaotusrulli vahel peaks olema 4±1 mm; kontaktlaius trükiplaadiga on seatud 4-1 mm.
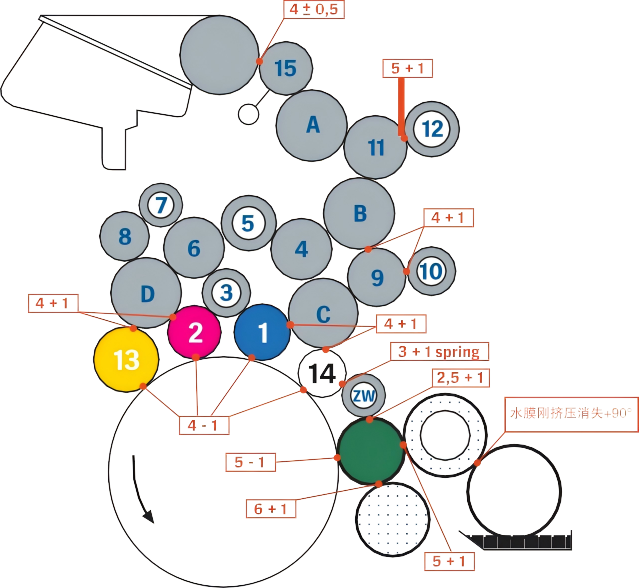
Joonis 3 Printimisrõhu reguleerimise standard
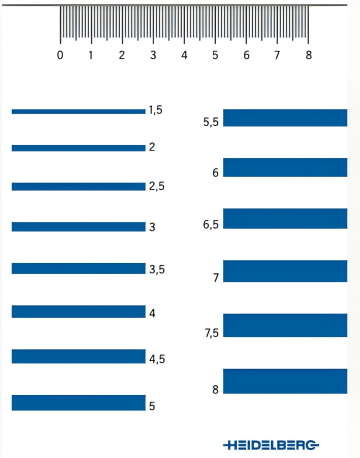
Joonis 4 Heidelbergi stressitesti film
Hooldusefekt
Pärast standardset hooldust on seadmete ja trükitoodete kvaliteet oluliselt paranenud ning kõik näitajad on normaliseerunud:
(1) Magenta versiooni väljalaskeava 50% suurenemise väärtus kõigub edasi-tagasi 22% ~ 45% enne hooldust umbes 18%ni (vastavalt 17 ± 3% väljalaske suurendamise nõuetele).
(2) 75% täppide tihedusega gradiendi taseme gradiendi sujuvust suurendatakse 40% ja trükkimise ajal ei esine ilmset värvimuutust.
(3) Pideva tootmise andmeseire 8 tunni jooksul näitab, et trükivee kulu (peale rikkis agregaadi remonti) väheneb 20% ja vanaraua määr väheneb 22%-lt 0,2%-le.
(4) Seadme stabiilsuse seire käigus leiti, et 72-tunnise pideva töötamise ajal näitas infrapuna-termokaamera, et plaatrull-laagri temperatuur oli stabiilne normaalses vahemikus 40±2 kraadi ja vibratsioonispektri analüüsis ei esinenud ebanormaalset piiki.
Probleemi analüüs
01/ Hooldusmehhanismide defektid
Selle rikke üks peamisi põhjuseid on ilmsed defektid seadmete hooldusmehhanismis ja vastavad toimingud rikuvad seadme hooldusjuhendi nõudeid, mis näevad ette, et tindirull tuleb iga kuu lahti võtta, kontrollida laagrite seisukorda, lisada määrdeõli ja reguleerida tindirulli rõhku standardsel viisil. Lisaks kasutati eelmise hoolduse käigus Heidelbergi spetsiaalse tindijälje laiuse tuvastamise kile asemel ekslikult tavalisi kaelmõõtureid, mille tulemuseks oli vahe seadistushälve 2,2 mm ja tindirulli rõhk seati ekslikult 6,2 mm peale (55% ületab standardväärtust), mille tulemuseks oli laagrite ülekoormus.
Kui kummirulli tavaline süvend on 4 mm, on rõhk 18N; Kui süvend jõuab 6 mm-ni, tõuseb rõhk 63,5 N-ni ja kui süvend jõuab 8 mm-ni, on rõhk lausa 149 N. Mida suurem on süvend, seda kiirem on seadmete kulumine, seda suurem on tindi ja summutusvedeliku kulu ning sellele vastav elektritarbimise kasv. Samal ajal põhjustab liigne rõhk kummirulli ilmset kuumuse akumuleerumist, kõrgemat temperatuuri ja laia süvendit, mis suurendab tegelikku rõhku trükiprotsessis mittelineaarselt, kiirendades kummirulli kõvenemist. Kuigi kummirulli kõvadus võib teatud määral suurendada korrosioonikindlust, vähendab see oluliselt vee ja tindi ülekandevõimet, suurendab trükiseadmete tindikadu ja trükiplaadi graafika kulumist. Seetõttu tuleks ilma trükikvaliteeti mõjutamata vähendada kummirulli survet nii palju kui võimalik ja hoida tootja määratud miinimumväärtust optimaalsena.
02/ Tehke korralikku kummirulli hooldustööd
Kummirullide igapäevane hooldus peab moodustama standardse protsessi ja igapäevase üleandmise käigus tuleb plaadi rõhku kontrollida; Iganädalase hoolduse käigus on vaja keskenduda plaadirulli ja tindirulli rõhu kontrollimisele ning teha head tööd plaaditindirulli hooldamisel, et see oleks tootmise ajal alati suhteliselt stabiilne.
Uue kummirulli pind peaks olema ebaühtlane ja katsudes veidi kokkutõmbuv (joonis 5), et tagada veekile ja tindi ühtlane ülekandumine. Pikaajalisel-kasutamisel suureneb uue kummirulli kõvadus pärast iga päev toimuvat pidevat kokkupuudet tindi, niisutava vedeliku ja erinevate lahustitega koos väliskeskkonna mõjuga pärast teatud kasutusperioodi, mis on normaalne olek. Kui kummirulli kokkutõmbumine ja kõvenemine on väike, saab tindi ülekandeomadusi säilitada sobiva rõhu reguleerimisega.
Kummirulli kõvaduse suurenemine tähendab ka seda, et pabervillast paberipulber ja niisutuslahuses olevad oksüdeerunud ained on ladestunud rulli pinnale, moodustades kõvastunud kile. Seda kõvastunud kilet tuleb perioodiliselt eemaldada (joonis 5), et vältida selle jätkuvat kõvenemist ja glasuurimist, mis võib põhjustada ebastabiilsust tindi ja vee ülekandmisel. Pinna kõvenemisel tuleks hoolduse käigus eemaldada määrdunud klaasaine kaltsiumeemalduspastaga.
Puhastusvahendi valik on kummirulli eluea määramisel kõige kriitilisem tegur. Kuigi väga lenduvate pesuvahenditega on pinnalt kõvastunud setted lihtne eemaldada, põhjustavad need ka kummirullide kokkutõmbumist. Puhastusvahendite ebaõige kasutamine põhjustab ka kummirullide paisumist, kokkutõmbumist ja deformeerumist, mõjutab kummirullide vahelise rõhu stabiilsust ning isegi korrodeerib torustikke, tihendusrõngaid, masinavärvi ja isegi kummitekke. Seetõttu tuleks valida pool-vee-põhine, madala-lenduvate orgaaniliste ühendite sisaldusega autopesuvesi. Pärast hooldust tuleb kummirull taastada uue kummirulli tunde järgi, et see oleks paigas. Hooldusse ei ole otseteid ja see peab olema püsiv.
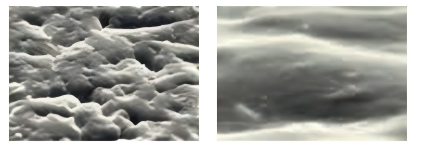
Joonis 5 Uue kummirulli pind (vasakul) ja glasuuritud kummirulli pind (paremal)
Trükitoodete kvaliteedi võti peitub vee ja tindi tasakaalus ning plaatveerullil ja tindirullil on selle tasakaalu hoidmisel ülioluline roll. Igapäevases tootmises on sagedased erinevad kvaliteediprobleemid, mis on põhjustatud ebaõigest reguleerimisest või kummirulli kulumisest. Seetõttu on oluline regulaarselt kontrollida ja katsetada kummirulle ning teostada regulaarset hooldust ja rulli pinna, läbimõõdu ja rõhu reguleerimist, et tagada iga rulli sobivus. Seadmete kohandamisel peaks protsess olema andmete-põhine ja standardiseeritud, aidates kaasa tööstuse-kvaliteetsele arengule.