


Rullige sigaretipakid tarbivad palju materjali ja on kalduvus curlingule. Kasutage seda trikki, et ideaalselt läbi murda!
Ultra kiire sigaretipakendimasinate reklaamimise ja laialdase rakendamisega sigaretipakenditööstuses on sigaretipakenditööstuse seadmete nõudlus muutumas üha kõrgemaks. Mähiste pakendamise meetodite praegune suundumus suureneb, kuid tegeliku tootmise korral on selliseid probleeme nagu mähiste tubaka materjalide liigne tarbimine ja suur hulk järelejäänud materjale mahajäetud mähise südamikul. See mitte ainult ei suurenda tootmiskulude suurenemist, vaid ka vastuollu erinevate sigaretipakendite trükiettevõtete eesmärkidega, et parandada kvaliteeti ja vähendada tarbimist. Praegu on mähiste sigaretipakendimaterjalide kiireks kohandamine tootmisvajadustega, parandada masinaga kohanemisvõimet lühikese aja jooksul ja vähendada tarbimist meie ees seisvaks oluliseks probleemiks.
Mähiste materjalide eelised ja puudused
01/eelised
(1) Hea järjepidevus võimaldab mähiste materjalide pidevat toitmist, vähendades materjali asendamise sagedust ja parandades tootmise tõhusust.
(2) Kõrge automatiseerimise aste, hõlpsasti kasutatav koos automatiseeritud seadmetega, automatiseeritud tootmise saavutamiseks ja käsitsi töökulude vähendamiseks.
(3) Ruumi kokkuhoid, mähise materjalid on ladustamise ja transpordi ajal suhteliselt ruumi kokkuhoid.
02/Puudused
(1) masina materjalide kohanemisvõime probleem. Mõnedel materjalidel võib tekkida lokkis, painutamine ja muid normaalset kasutamist mõjutavaid probleeme, põhjustades seadmete kõrge sageduse ja isegi toote kvaliteeti, põhjustades materiaalseid jäätmeid.
(2) Probleem automaatse splaissimise tuvastamise süsteemiga. Materjal nõuab tuvastussüsteemi jaoks suurt täpsust, mis võib kiire tootmise ajal viia ebatäpse splaissimise ajastuseni, mille tulemuseks on liigsed materiaalsed jäätmed ja suurenenud kulud.
Vastuseks asjakohastele mõjutamisfaktoritele oleme loonud uurimisrühma, et optimeerida ja rakendada sigaretipakendivarustusmaterjale, et saavutada eesmärk parandada kastipakendite paberirullide kohanemisvõimet ja vähendada energiatarbimist.
Projekti peamine uurimistöö sisu
01/Mitme liigesetoodete mitmekesistamine põhjustab liigset tarbimist
Tootmisprotsessis on liiga palju tagasipööravaid liigeseid, mis on tegelikult põhjustatud iga lingi protsessi juhtimisest.
(1) tindi paranemine
Parandage tootes kasutatud peamise värvi tindi kvaliteeti ja vähendage tootepuudustest põhjustatud tarbetut seisakuid. Parandada kuldtindi peenust ja vähendada selliste defektide nagu kuldjälg ja venitamine printimisprotsessi ajal; Punase tindi lisamisel filtreerige see 400 võrgusilma filtriga, juhtige tindi viskoossust rangelt, vähendage tootmisprotsessi ajal trükikoda ja vähendage taaskasutavate liigeste arvu.
(2) Kuuma tembeldamise protsessi parandamine
Kuuma tembeldamisplaadi parandamine: vasksulam asendatakse sulami terasest graveeringuplaadiga, et tagada kuuma tembeldamise täpsus ja parandada puuduvate ja purunenud märkide probleemi, mis on põhjustatud kuuma tembeldamisplaadi kokkuvarisemisest tootmisprotsessis.
Alumiiniumfooliumi kvaliteedi parandamine: kontrollige rangelt alumiiniumfooliumi liigeste arvu, vastake alumiiniumfooliumi pikkusele paberi pikkusega ja vähendage vahepealsete materjali asendusliigeste esinemist.
Pärast ülesvoolu tarnijatega suhtlemist optimeerisime ja parandasime kuumatempelplaatide ja alumiiniumist elektroplaanide kvaliteeti, vähendades seisakuid ja minimeerides toodetud liigeste arvu.
(3) Veebituvastuse defekti pikkuse infopõhine kontroll
Tootmisprotsessis on defektsed tooted igas protsessis vältimatud. Nende defektsete toodete intervalli pikkuse täpseks salvestamiseks ja plaadi pikkuse järgneva arvutamise hõlbustamiseks oleme tootmisliinil tutvustanud veebipõhise tuvastamise süsteemi, nagu on näidatud joonisel 1.
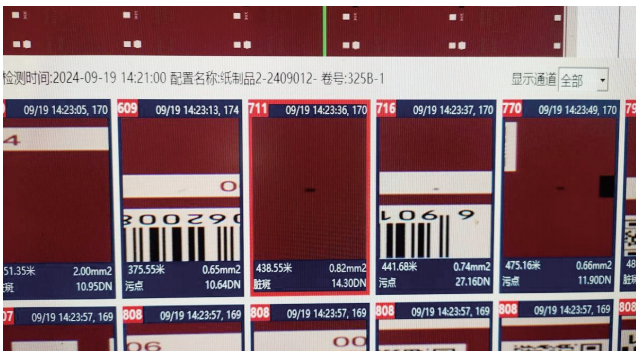
Joonis 1 Online -tuvastamise süsteem
Täpsemate andurite ja pildituvastustehnoloogia kaudu viiakse läbi toodete reaalajas skaneerimine ja tootmisliinil tuvastamine. Kui defektne toode on avastatud, salvestab süsteem selle kohe ja analüüsib selle intervalli pikkust algoritmide kaudu. Lisaks peame nende andmete salvestamiseks looma tervikliku andmebaasisüsteemi ja pakkuma vaade pikkuse järgneva arvutuse jaoks põhilisi andmeid, nagu on näidatud joonisel 2.
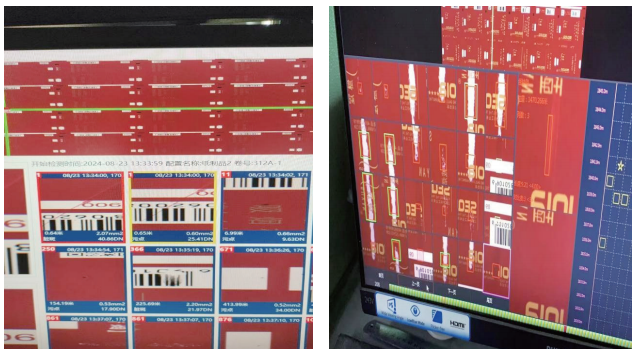
Joonis 2: andmebaasisüsteem
(4) Infotehnoloogia juhtimine protsesside liigeste üle
Lõikeprotsessi käigus tuleks mitte ainult puudulikke tooteid eemaldada, vaid ka ehtsate toodete pikkus tuleks veebis kontrollida ja salvestada. Sel viisil saab tooteid, mida saab kokku lüüa, et vähendada mitmete splaisside põhjustatud liigeste arvu. Nende andmete töötlemiseks ja optimaalse õmblusskeemi analüüsimiseks kasutage algoritme.
Nagu on näidatud joonisel 3, tuvastatakse ja registreeritakse reaalajas ehtsate toodete pikkus, kasutades ülitäpseid mõõteseadmeid. Seejärel kasutage nende andmete töötlemiseks ja optimaalse õmblusskeemi analüüsimiseks algoritme. Minimeerige vuukide arv nii palju kui võimalik, tagades samal ajal toote kvaliteedi. Lisaks peame kiire tootmise tagamiseks kontrollima ka tootmisliini kiirust, tagades samas ka liigeste kvaliteedi.
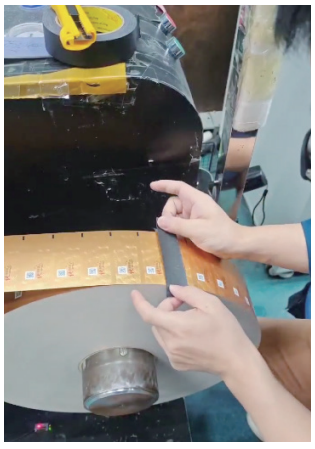
Joonis 3 ülitäpse mõõteseadmega
Erinevate ülalnimetatud paranduste kaudu oleme vähendanud vuukide arvu rulli kohta 2-3-le 1-le, mis mitte ainult ei paranda toote kvaliteeti, vaid vähendab ka rulli muutmise põhjustatud sigaretimasinate väljalülituste ja jäätmete arvu. Samal ajal on liigeste vähendamise tõttu vähendatud ka tootmiskulusid ja materiaalseid tarbimist.
02
Peamised materjali lokkimist mõjutavad tegurid hõlmavad toote niiskusesisaldust ja mähise pinget.
(1) Niiskusesisalduse kontroll
Niiskusesisaldus on üks olulisi näitajaid masinas materiaalse kohanemisvõime kohta. Mida suurem on paberi niiskusesisaldus, seda pehmem on toode. Kuid masina sigaretipakkide, kõrge niiskusesisalduse, hea materjali kohanemisvõime ja vähem tõenäolisemalt põhjustavad serva ja suu plahvatust, kuid toode on kalduvus väändumisele; Toote madal niiskusesisaldus ja hea tasapind, kuid toode on liiga kõva ja paberi tagasilöök suureneb, põhjustades nõrga adhesiooni, serva plahvatuse ja pinna pragunemist. Seetõttu on suhteliselt tasakaalustatud oleku saavutamiseks vaja kontrollida tootmiskeskkonna temperatuuri ja niiskust ning paigaldada automaatse niisutamissüsteemi, nagu on näidatud joonisel 4.
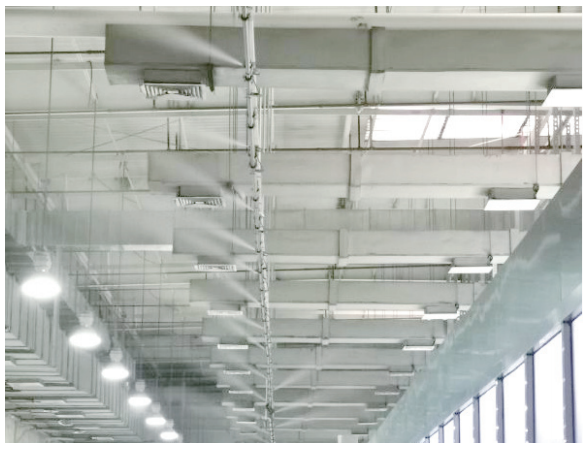
Joonis 4: Automaatne niisutamissüsteem
Mähise tüüpi ja lamedat tüüpi materjalide juhtimine on erinev. Kohapealse uurimise kaudu leiti, et temperatuur ja niiskus on mähise autoruumis 59,9% niiskust ja 24,7 kraadi temperatuuri.
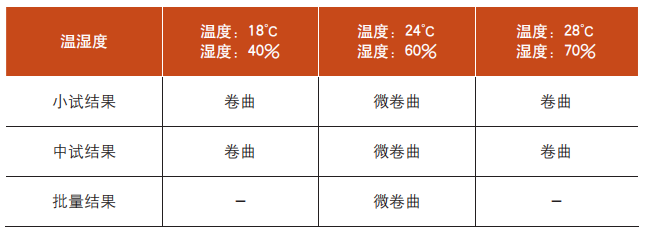
Uurimistulemuste põhjal simuleeriti temperatuuri- ja õhuniiskuse kambris erineva temperatuuri- ja õhuniiskuse keskkondades olevaid toote muutusi ning töötati välja eksperimentaalne plaan. Eksperimentaalsed tulemused on toodud tabelis 1 ja kõverdumise kraadi võrdlus enne ja pärast erinevaid temperatuuri- ja niiskuskatseid on näidatud joonisel 5. Eksperimentaalsed tulemused näitavad, et eksperimendi kaudu saadud mähise pehme sildi materjali optimaalne temperatuur ja niiskus on 22 kraadi ja 60% niiskust.
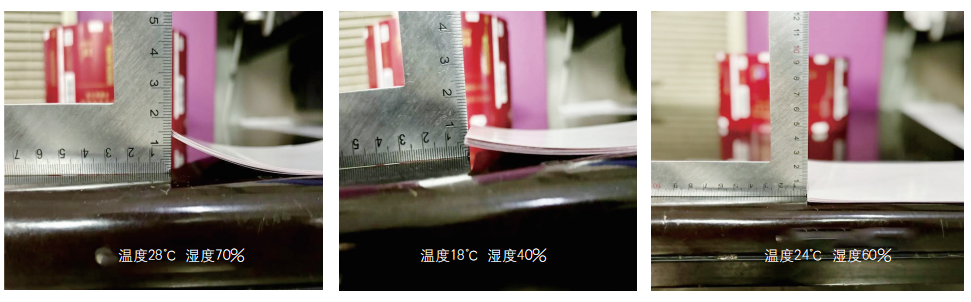
Joonis 5 Curlingu kraadi võrdlus enne ja pärast erinevaid temperatuuri- ja niiskuskatseid
Tabel 1: Toode muutub temperatuuri ja niiskuse simulatsioonikasti simuleeritud erineva temperatuuri ja niiskuse keskkondades
(2) rulli pinge juhtimine
Lisaks paberi niiskusesisalduse küsimusele on pingekontroll lõõgastumise ja lõõgastumise ajal veel üks oluline näitaja, mis viib lokkimiseni. Subjektiivsest vaatenurgast, mida väiksem on mähitud toote südamiku läbimõõt, seda suurem on sisemise rõngaprodukti deformatsioon ja vastupidi, seda suurem on südamiku läbimõõt, seda väiksem on deformatsioon. Kuid tegelik olukord on see, et mida väiksem on südamiku läbimõõt, seda suurem on trükiprotsessi ajal mähiseks vajalik pinge ja seda väiksem on pinge, mis on vajalik mähkimismasina kasutamisel. Vastupidi, seda suurem on südamiku läbimõõt, seda väiksem on printimisprotsessi ajal mähiseks vajalik pinge. Kuid mähkimismasina tühjendamiseks vajalik pinge suureneb, mis kujutab endast toote purunemist.
Lisaks, kui toodete kogus ketta kohta on konstantne, seda suurem on ketta südamiku läbimõõt, seda suurem on välimine läbimõõt. Kuid mähkimismasina lõdvestumisüksusel on piiratud kõrgus ja ta ei saa kaaluda liiga suure läbimõõduga tuumasid. Lisaks, arvestades, et selle toote tootmisel kasutati algselt paberisüdamikke, on need südamikud kahjustusi ega deformeerumist ja neid ei saa uuesti kasutada, mille tulemuseks on teatav raiskamine.
Therefore, two types of nylon core were selected for testing, with a wall thickness of 150mm inner diameter, 10mm wall thickness, and 160mm outer diameter, as well as an inner diameter of 150mm, 15mm wall thickness, and 165mm outer diameter, as shown in Figure 6. The reason for choosing nylon material is that it is not easily deformed and can be reused repeatedly, thereby achieving the goal of reducing kulud.
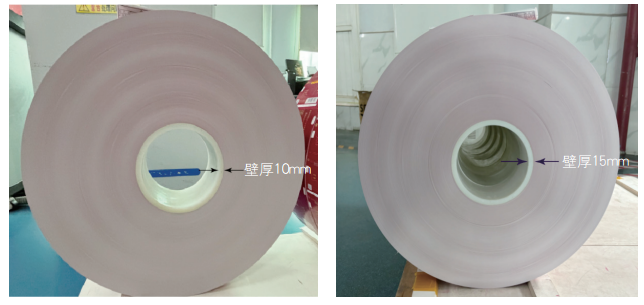
Joonis 6: testimiseks kahte tüüpi nailon südamiku valimine
Lisaks optimeeriti mähise tiheduse protsessi parameetrid ning lõikamis- ja mähisepinget reguleeriti vahemikus 115-120N kuni 100-105N. Testimisprotsessi ajal oli kolm pinge reguleerimise skeemi: 90–95n, 95-100n ja 100-105N. Nende hulgas oli kolmel kaubamärgipaberirullil lahtine südamik 90–95n, ühel kaubamärgipaberirullil olid lahtised südamikud 95–100n ja 100-105n juures polnud lahtine trend. Seetõttu otsustati kerida temperatuuril 100-105n. Kaubamärgipaberit on masinas testitud ja kaubamärgipaberi püsimist põhipositsioonil on mingil määral parandatud. Tootel pole lokkis servi ega lahtist südamikku.
Reguleerides nailonisüdamiku sisemise läbimõõtu 150mm, seina paksuseni 10 mm ja välimise läbimõõduga 160mm, sisemise läbimõõt 150 mm, seina paksuseni 15 mm ja välimine läbimõõt kuni 165 mm testiti ja kontrolliti masinal. Pärast südamiku kaubamärgipaberi lõikamist väikesteks lehtedeks oli curlingu kraad põhimõtteliselt sama. Seina paksuse suurenedes pidi materjali splaissimise aeg seina paksuse suurenemisega edasi arendama ja järelejäänud materjali olulisi muutusi ei olnud.
Sellest kinnitusest tehtud järeldus on see, et nailonise südamiku sisemise läbimõõduga 150 mm, seina paksus 10 mm ja välimine läbimõõt 160 mm suudab täita masina kohanemisvõime nõudeid.
Järeldus
Veebis defekti pikkuse juhtimise ja libisemise protsessi liigese juhtimisel vähendab toote optimeerimine tõhusalt liigeste arvu ja suurendab otseselt mähitud toodete kasutamist; Parandas keskkonnatemperatuuri ja õhuniiskust, samuti taastatud rulli lokkimist, selgitasid temperatuuri ja niiskuse muutuste mõju kuivadel ja niisketel aastaaegadel tootele, homogeniseeris taastatud rulli muutust ja tagasid selliste tegurite põhjustatud muutujad; Kinnitas nailonmaterjali korduvkasutatavust ja 10 mm seina paksuse südamiku praktilisust tootmisvajaduste rahuldamiseks.
Täpse tootmise juhtimise ning täiustatud anduri ja pildituvastustehnoloogia kaudu saab lõikamisprotsessi algoritmi ja juhtimisstrateegia optimeerida, et saavutada toote defektide täpne tuvastamine ja pikkuse täpne kontroll. See mitte ainult ei paranda toodete kvaliteeti, vaid vähendab ka tootmiskulusid ja materiaalse tarbimist, pakkudes tugevat tuge ettevõtete säästva arengu jaoks.
Tulevikus koos tehnoloogia pideva arengu ja arenemisega, aga ka ettevõtte pideva innovatsiooni ja jõupingutustega oleme tõhusamad ja tõhusamad, et saavutada mähiste toodete kõrgemaid kasutusmäärasid, tuues töötlevas tööstusele suuremat kasu ja väärtust.