


Sigaretipaki ületrükkimise defektide määr on langenud umbes 60%
Sigaretipaki tootmisel ei nõuta mitte ainult peent viimistlust, vaid ka kvaliteedistandardid on väga ranged. Nende hulgas on registreerimise täpsus üks sigaretipakkide trükikvaliteedi hindamise põhinäitajaid. Praegu kasutatakse kodumaisel sigaretipakkide sügavtrükil üldjuhul optoelektroonilist skaneerivat automaatset registreerimissüsteemi (edaspidi "traditsiooniline registreerimine"), mis töötab trükitud mustrite või konkreetsete ristmärkide servade skaneerimisega ja tagasisidesignaalide abil silindri faasi reguleerimiseks.
Tegelikus tootmises, mis hõlmab mitut kaubamärki, väikeseid partiisid ja sagedast plaadivahetust, on siiski palju valupunkte: erinevatel kaubamärkidel on tohutult erinev pakendikujundus, erinevad registreerimisvärvide järjestused, rullide ümbermõõdud ja plaatide paigutus; laialdaselt kasutatavatel alusmaterjalidel, nagu ülekandehõbepapp ja holograafiline papp, on keerulised pinnaomadused, nagu kõrge peegeldusvõime ja ebaühtlased alumiiniumkihid. Need tegurid muudavad traditsiooniliste registreerimissüsteemide jaoks sageli stabiilse jälgimise raskeks, põhjustades perioodilist või juhuslikku registreerimistriivi. Rasketel juhtudel võib registreerimisviga ulatuda ±0,15 mm või rohkem (nagu on näidatud joonisel 1 nooltega näidatud registreerimismärkidega), ületades oluliselt ettevõtte sisekontrollistandardit (tavaliselt vähem kui ±0,10 mm või sellega võrdne), mille tulemuseks on märkimisväärne raiskamine ja reguleerimisaeg. Selle probleemi lahendamiseks on tungivalt vaja stabiilset registreerimise võrdluslahendust, mida plaadimustrid ega aluspinnad ei mõjuta.
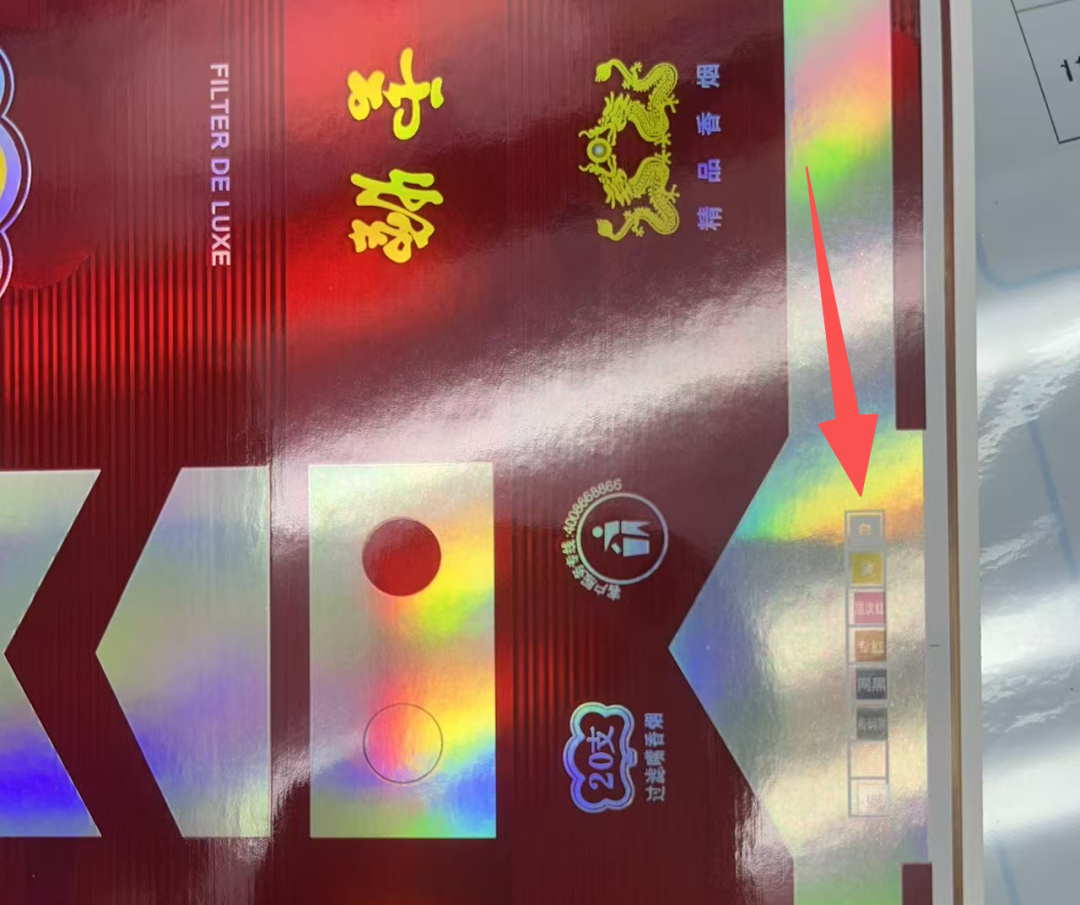
Joonis 1 Pre-Paranduse ületrükkimine toode
Ületrükkimise stabiilsust mõjutavate võtmetegurite analüüs
Registreerimisviga on süsteemne probleem, mille põhjuseks on dünaamilise tasakaalu rikkumine printimisprotsessi ajal. Järgmised kolm tegurit on eriti olulised.
01/ Transfer Silver Cardboardi trükkimise pingekõikumiste mõju
Pinge on sügavtrükipressi "päästerõngas" ja sellel on otsustav mõju ületrükkimise täpsusele.
(1) Mõju materjali omadustele: ülekandehõbedane papp on jäik ja väga hügroskoopne, kuivamise ajal kaldub kergelt paisuma ja kokku tõmbuma. Valed või kõikuvad lahtikerimise, tagasikerimise ja üksustevahelise pinge seadistused võivad otseselt põhjustada muutusi paberitee pikkuses, mille tulemuseks on pikisuunaline vale registreerimine.
(2) Pinge sobitamise nõuded: Trükiüksuste vaheline pingegradient peab olema täpselt sobitatud. Liiga väike pinge põhjustab paberi lõtvumist, mis põhjustab külgsuunalist triivimist; liiga palju pinget venitab paberit, mis pärast kuivamist kokku tõmbub, mis mõlemad põhjustavad valesti registreerimist. Mitmevärvilise sügavtrüki puhul on reaktsioonikiirus ja pingutussüsteemi stabiilsus üliolulised.
02/ Trükisilindri täpsuse ja seisukorra mõju
Trükisilinder kannab pildiedastust; selle kvaliteet mõjutab otseselt registreerimise täpsust.
(1) Radiaalne väljajooks ja dünaamiline tasakaal: uued silindrid või taastatud silindrid, kui nende radiaalne väljajooks ületab normi (tavaliselt vähem kui 0,02 mm või sellega võrdne) või dünaamiline tasakaal on halb, tekitavad perioodilisi vibratsioone suurel kiirusel 250 m/min, mis omakorda tähendab perioodilisi registreerimisvigu.
(2) Silindri paigaldamine ja soojuspaisumine: ekstsentriline paigaldus, võtmeava kulumine või pideva printimise ajal hõõrdumisest tekkivast soojusest tingitud ebaühtlane soojuspaisumine muudab silindri tegelikku ümbermõõtu, mõjutades pikisuunalise registreerimise täpsust ja see mõju koguneb aja jooksul töötamise ajal.
03/ Trükikvaliteedi ja märginäidiku äratundmise mõju
Traditsiooniliselt trükitakse märgi indikaatorid otse aluspinnale ja need toimivad registreerimissüsteemi "silmadena".
(1) Trükiefekt: hõbedasel papil mõjutavad tindi adhesioon ja kuivamiskiirus märgiindikaatori servade selgust. Kui märk on kummitatud, kulunud või määrdunud, ei suuda fotoelektriline silm seda stabiilselt tuvastada, põhjustades sagedasi süsteemiparandusi või isegi tõrkeid.
(2) Positsioonihäired: kui märgiindikaator asub keerulisel pildialal või tugevalt peegelduval alal, võivad taustahäired signaali -/-müra suhet oluliselt vähendada, muutes jälgimise ebastabiilseks.
Uuenduslik lahendus „Plate{0}}Following Registration”.
Selle lahenduse põhiidee on kanda registreerimise viitemarker ehk märgiindikaator substraadilt sõltumatute ülitäpsete mehaaniliste ketaste komplektile, nagu on näidatud joonisel 2, vältides sellega täielikult substraadi pinna seisundist ja prinditud mustritest tulenevaid häireid.
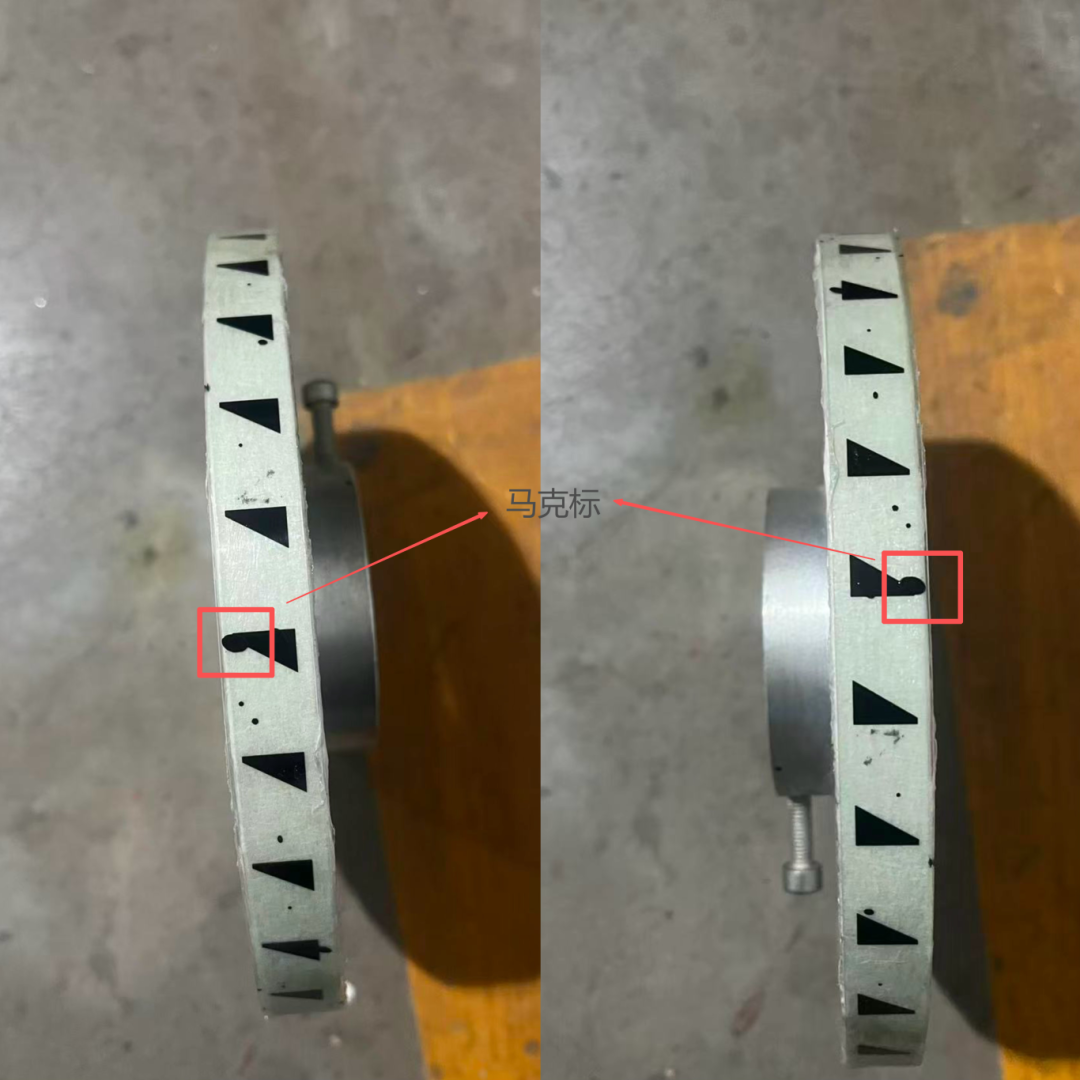
Joonis. 2 Mehaaniline kettamärgistus
01/ Süsteemi koostis
(1) Eriline järel{1}}: ketas on valmistatud alumiiniumisulamist või komposiitmaterjalidest, millel on suur jäikus ja madal soojuspaisumistegur, tavaliselt läbimõõduga 150–200 mm (kohandatud visuaalse mudeli järgi) ja paksusega 15–20 mm. Otsapinna väljavool peab olema väiksem kui 0,01 mm või sellega võrdne ja pind peab olema matt.
(2) Suure-täpsusega markerid: kasutage spetsiaalsete peegeldavate või valgust{3}}läbilaskvate markerite kõrge-kontrastsusega teravaid servi.
(3) Paigaldusalus: konstrueerige stabiilne kinnitus, et paigaldada järel{1}}plaat printimisüksuse päise statsionaarsetele osadele (juhtimiskülje lähedale), et see ei oleks plaadirullisüsteemiga mehaaniliselt otseselt seotud, vaid asend oleks fikseeritud.
02/ Konkreetsed sammud
(1) 1. etapp: paigaldamine ja kalibreerimine
(1) Paigaldage järelplaat kindlalt alusele esimese värvirühma (võrdlusvärvirühma) plaadipea lähedusse kohandatud kinnituse abil, et tagada plaadi tasandi paralleelne plaat rulliku teljega.
(2) Järel-keta ümbermõõdu täpsesse asendisse tehakse tavaliselt 0 kraadi , 90 kraadi , 180 kraadi , 270 kraadi märgid ja kleebitakse suure täpsusega markerid. Kasutage valikuindikaatorit, et kalibreerida järelplaadi ots-otspinda ja radiaalset väljavoolu, et tagada selle terviklik väljavool < 0,02 mm.
(3) Reguleerige iga värvirühma fotoelektrilist andurit või lisage spetsiaalne andur, et see suudaks stabiilselt ja selgelt skaneerida vastava salve märgi, mitte paberil olevat märki.
(2) 2. samm: süsteemiparameetrite seadistamine
(1) Pingutusparameetrid (näiteks 10{12}}värvilise sügavtrüki masina marki, mille kvantitatiivne võimsus on 125 g/m² ülekandehõbedast kartongi): lahtikerimispinge on seatud väärtusele 180–220 N; Paberi söötmisjõud on seatud 200–240 N; Iga värvirühma vaheline pingekasv on seatud väärtusele 8–12N (inkrementaalne). Mähise pingeks on seatud 260–300N ja seda tuleb vastavalt konkreetsele paberile ja kiirusele peenhäälestada ning eesmärk on paber sujuvalt ilma vibratsioonita läbi lasta.
(2) Registreerimissüsteemi parameetrid: skannimisrežiim lülitatakse jälgimisrežiimile; Vea-tolerantsuse akent saab tundlikkuse parandamiseks vastavalt järelkontrolli-täpsusele vastavalt vähendada. Reaktsioonikiirus on keskmine kuni kõrge, et vältida liigset tundlikkust ja lööke.
(3) 3. samm: suletud-ahela juhtimistoiming
Pärast masina sisselülitamist jälgib registreerimissüsteem pidevalt jälgimisplaadil olevat fikseeritud märki. Kuna jälgimis-asend on absoluutselt fikseeritud, näiteks vibratsioonist ja soojuspaisumisest põhjustatud mis tahes plaadirulli faasimuutus masina referentsväärtuse suhtes, tuvastab süsteem selle reaalajas ja plaadirulli faasimootorit käitatakse selle kompenseerimiseks, moodustades stabiilse suletud-ahela juhtplaadi, millel on absoluutne võrdlusplaat.
Rakenduse efektide ja parameetrite võrdlus
Alates selle skeemi rakendamisest suurel mudelil on mõju olnud väga märkimisväärne.
01/ Ületrükkimise täpsus on oluliselt paranenud
Traditsioonilise meetodi ületrükkimise viga kõigub suuresti, eriti rulli vahetamise ja kiirenduse etapis, viga võib ulatuda ±0,12 mm kuni ±0,18 mm; Pärast järelprintimist on ületrükkimise täpsus ±0,08 mm stabiilne pikka aega ja parim olek võib ulatuda ±0,05 mm-ni, nagu on näidatud joonisel 3, mis on parem kui tööstusharu täiustatud standard.
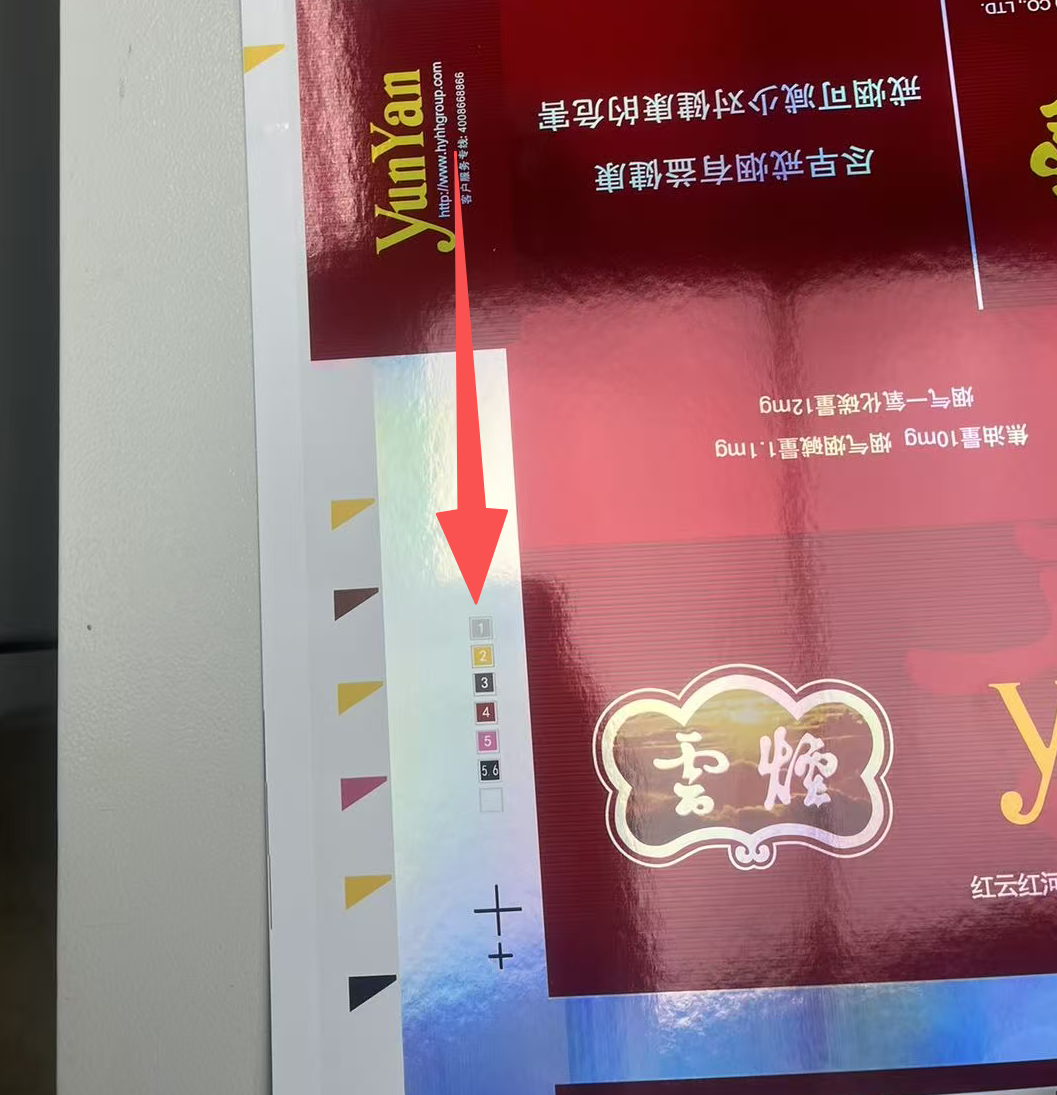
Joonis 3: Ületrükitud tooted pärast jälgimisplaadi ketta kasutamist
02/ Suurenenud stabiilsus ja kohanemisvõime
Lahendab põhjalikult peegeldava hõbedase papi, paigutuse vöötkoodide ja muude mustrite häiretest põhjustatud jälgimiskao probleemid; Sellel on tugev kohanemisvõime erinevate kaubamärkide ja erineva ümbermõõduga rullidega, kusjuures keskmine esialgne ületrükkimise reguleerimisaeg väheneb pärast plaadivahetust ligikaudu 40%.
03/ Tootmistõhusus ja kuluefektiivsus
Ületrükkimise probleemidest tingitud defektide määr väheneb umbes 60%; abimaterjalide (nt paberi ja tindi) tarbimine ületrükkimise reguleerimisel väheneb; seadmete efektiivne töökiirus on oluliselt paranenud.
Vastuseks muutuvatest materjalidest ja rullidest põhjustatud ületrükkimise vigadele sigaretipakendite sügavtrükkimisel, nihutab pakutud jälgimis-ketta ületrükkimise tehniline lahendus registreerimise võrdlusraami muutuvalt substraadilt fikseeritud ülitäpsele mehaanilisele kettale, eraldades peamised interferentsi tegurid allikas. Pinget täpselt reguleerides, rullide kvaliteeti tagades ja stabiilse signaali tagamiseks sõltumatut jälgimisketast kasutades lülitub registreerimissüsteem passiivselt järgimiselt aktiivsele stabiliseerimisele. Praktilised andmed näitavad, et see lahendus suudab tõhusalt kontrollida ületrükkimise täpsust kuni ±0,08 mm tasemele, parandades oluliselt tootmise stabiilsust ja majanduslikku kasu, ning sellel on väärtus laialdaseks reklaamimiseks tipptasemel -pakendite trükitööstuses. Tulevikus võiksid täiendavad uuringud integreerida jälgimisketta rulli temperatuuri jälgimise ja pinge võrgutagasisidesüsteemidega, et saavutada intelligentsem eelkompensatsiooni juhtimine-.