


Kuidas digitaalset trükiseadet tehniliselt hinnata
"Kõik, mida saab digiteerida, digiteeritakse lõpuks ja trükkimine pole erand." Viimastel aastatel on digitaliseerimine võtnud trükitööstuses järk-järgult üha olulisema positsiooni ning üha rohkem trükiettevõtteid on hakanud digitrükki aktsepteerima ja digitaliseerimise ümberkujundamist omaks võtma. Võrdluseks võib öelda, et digitaaltrükiseadmetesse investeerimine nõuab märkimisväärset eelarvet. Trükivabrikud või trükikojad seisavad silmitsi turul olevate digitaalsete trükimasinate kaubamärkide ja mudelite silmipimestava hulga ning suuremate tootjate erinevate reklaamistrateegiatega silmitsi suurte väljakutsetega digitaaltrükiseadmete mõistliku valiku tegemisel, isegi kui neil on brändisertifikaadid ja mudeliklientide kinnitused. Niisiis, kuidas saab tegelikult hankida digitaaltrükiseadmeid, mis vastavad nende vajadustele ja eelistustele?
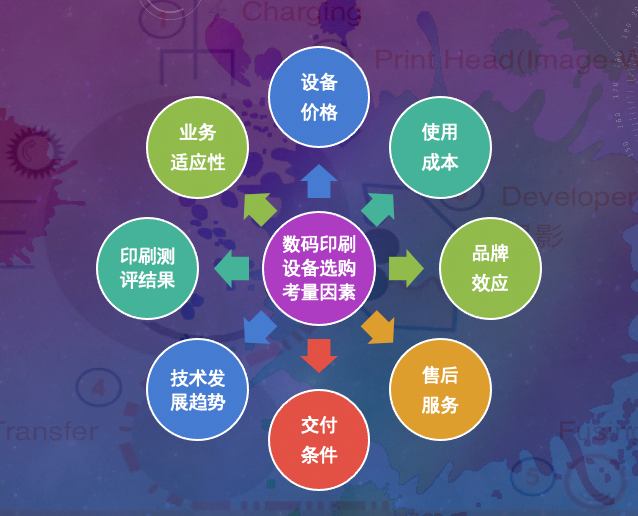
Digitaalse printimise seadmete edukaks ostmiseks ja kasutamiseks on olulised sellised tegurid nagu seadmete hind, tegevuskulud, kaubamärgi mõju,-müügijärgne teenindus, tarnetingimused ja tehnoloogia arengutrendid. Lisaks on seadmete igakülgsete tehniliste hindamiste läbiviimine projektide hindamisel ja seadmete tutvustamisel esmatähtis, eriti keskmiste ja suurte tootmisseadmete puhul. See on asendamatu protsess ja proovikivi, et teha kindlaks, kas seadmed vastavad praegustele tootmisvajadustele.
Viimastel aastatel on mul olnud õnn olla sügavalt seotud tehniliste hindamiste, reklaammüügi ja muude digitaalsete trükimasinatega seotud töödega. Siinkohal tahaksin pakkuda mõningaid esialgseid teadmisi. Võttes näiteks poogna-värvilise digitaalse trükimasina, uurime ja jagame kaheteistkümne aspekti, sealhulgas kvaliteedi, kandja ühilduvuse, värvi, stabiilsuse, tootlikkuse ja pressijärgse-kohandamisvõime kaudu, kuidas hinnata digitaaltrükiseadmeid tehnilisest vaatenurgast õiglasel, professionaalsel ja kõikehõlmaval viisil.
01
Kvaliteet
Digitaalse trükiseadmete prindikvaliteet on seadmete ostjate jaoks esmatähtis ja hindamisel kõva mõõdik. Kvaliteeti hinnates ei tasu aga pimesi usaldada tootja brošüürides toodud paberi spetsifikatsioone. Selle asemel tuleb loota käegakatsutavatele katsenäidistele, mida saab näha ja katsuda. Trükikvaliteedi hindamiseks on lisaks tavapärasele visuaalsele hindamisele mõnikord vaja kasutada suure-võimsusega suurendusklaasi, et võrrelda ja jälgida punktide taasesitust, et tuvastada väiksemaid erinevusi või isegi võimalikke kvaliteediriske.
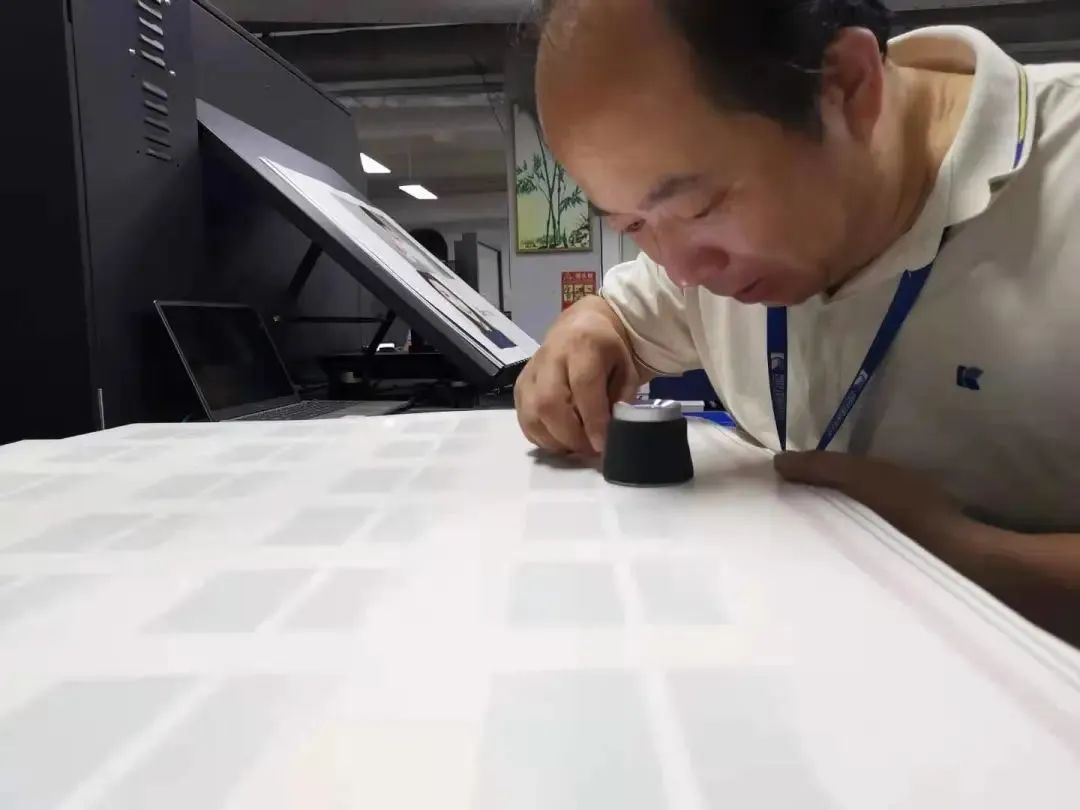
Kvaliteedi hindamisel on enim levinud pildi täpsus, üliväikesed märgid (sh graveeritud ja tõstetud märgid) ning ülipeened jooned (sh graveeritud ja tõstetud jooned). Sama klassi piires, mida suurem on täpsus, seda parem; mida väiksem font, seda parem; mida peenemad jooned, seda parem. Mõnikord kasutatakse seadme täpsuse testimiseks tavaliselt indikaatoritena ka keerulisi eri kirjasuuruses ja väga tihedalt paigutatud joontega märke.
Muidugi on väga oluline ka tegelike asukohtade esitus, toonide gradatsioon ja pooltoonid. Eriti, kas toonid 1% kuni 99% on sujuvad, kas üleminekutes on katkestusi või hüppeid; Lisaks keskendudes sellele, kas esiletõstetud ja varjude detaile saab tõetruult reprodutseerida või kas mõni osa läheb kaduma. Kas sõelumine toimub sagedusmodulatsiooniga (FM) või amplituudmodulatsiooniga (AM)? Kas AM-sõeluuringud põhjustavad muaree mustreid? Kuidas erinevad sõelumismeetodid toimivad? Mis tunne on, kui vaadelda pooltoonipunktide tekstuuri pildipiirkondades, nagu nahk? Kas punktide servad on teravad ja selged või udused ja karedad? Kas on probleeme, nagu tindipritsmed tühjadel aladel?
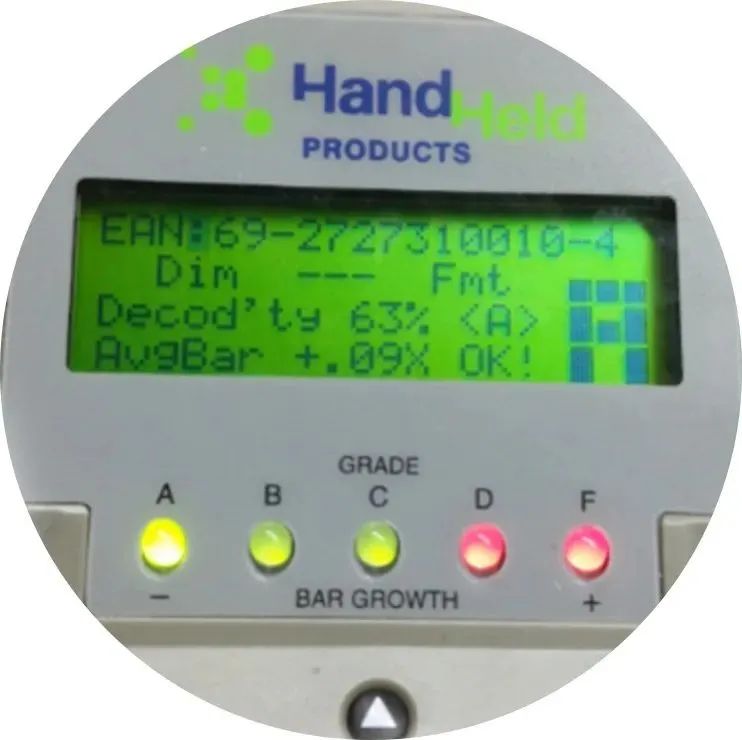
Lisaks on kvaliteedihindamise olulised aspektid ka siledad ja jämeda{0}}joonevabad servad ning sirged ilma painutamata jooned. Üldise kvaliteedi osas on kõige lihtsam hinnata eelkõige diagonaaljooni. Veelgi enam, vöötkoodi klass on võtmepunkt, mida kasutatakse pakenditrükitööstuses digitaalsete tõendite kvaliteedi hindamisel. Vöötkoodilugejaga skannimine peaks vastama vähemalt C-klassile, kuigi parim on klass A.
Lõpuks sõltub kvaliteedi toimivus ka sellest, kas testitõendi välimuses on ebanormaalset kvaliteeti või defekte, sealhulgas, kuid mitte ainult, ilmsed triibud, udud, katkendlikud jooned, kriimustused, kriimustused, mustus, kulumine, nurgad, villid, latid, läbipaistvad põhjad, mustad jooned, valged jooned, registreerimine, liigne painutamine jne.
02
Keskmine
Trükikandjate kohandatavus on ka digitaalse trükimasina hindamise oluline aspekt. Kuna trükkimise valdkonnas kasutatakse traditsiooniliste trükimasinate mõningate funktsioonide asendamiseks digitaaltrükipressi, mõõdetakse seda üldiselt traditsioonilise ofsettrüki standardi järgi. Näiteks kas traditsioonilises trükkimises tavaliselt kasutatavaid kaetud ja katmata pabereid saab kohandada digitaalse trükiseadmetega, nagu vaskplaat, mattpulber, raamatupaber, puhas kvaliteet, valge kaart, pulberhall kaart jne; Kuna pakenditrükkimisel kasutatakse sageli UV-tindiga trükkimist, on mõnede erimaterjalide (nt kuld- ja hõbekaart, PET/PVC/PP, sünteetiline paber, jõupaber, värviline papp jne) kasutamine asendamatu. Lisaks on siltide, graafilise kiirtrüki või pildiväljade puhul nõudlus kandjate järele veelgi mitmekesisem, näiteks tekstuurpaber, alumiiniumfooliumpaber, laserpaber, alumiiniumfooliumpaber,4} draakon, võipaber ja fotopaber jne on kõik tavaliselt kasutatavad materjalid.
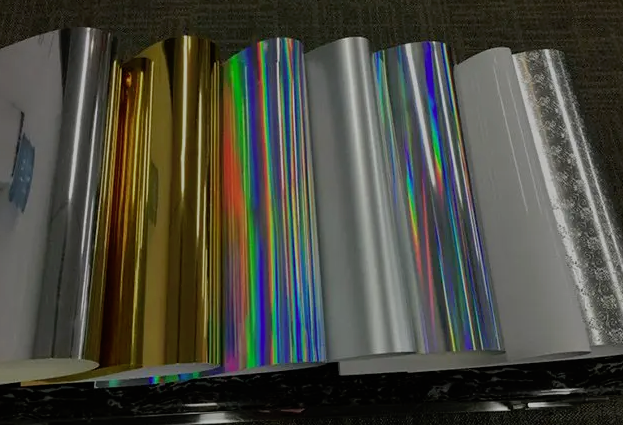
Erinevate printimis- ja paljundustehnoloogia tegurite tõttu ei tohiks seadmete kohanemisvõimet kandjaga pimesi taotleda 100% rahuloluni, sest traditsiooniline trükkimine jaguneb ka UV-masinaks ja tavaliseks masinaks, millest igaühel on oma kohandatud kandja. Eeldusel, et suudame olemasolevale meediale vastu tulla, saab muidugi toetada, seda soodsam ja soodsam, kuid lõppude lõpuks ei saa kõik seadmed kõigi meediumitega ühilduda ning reaalsem on vaadata, kas need suudavad kohaneda digitaaltrüki praeguse ärisuunaga.
Peale selle, pärast digitaaltrükiseadmete toetatud kandjate kohta teabe hankimist, tuleks seda ka tegeliku katseprotsessi käigus mõista, kas ühe- või kahepoolset{0}}printimist? Kui palju toetavad kõige õhemad ja paksemad piirded? Kas paberi tekstuurile on mingeid erinõudeid? Kas paber tuleb enne söötmist katta eeltöötlusega-või pinnatöötlusega, näiteks koroonavärviga? Kas peate pärast lõpetamist vastava postituse-töötluse tegema? Kui jah, siis kas järeltöötlemine{3}} mõjutab paberit? Mitu erinevat meediat saab korraga lubada? Kas paberitee on sile ja paberi kinnikiilumise tõenäosus suur? Kui märkate paberihäireid, näiteks paberiummistusi, siis milline on selle töötlemise mehhanism ja toimimine? Kas seda on lihtne ja kiire kasutada, kui printida teist tüüpi või erineva suurusega kandjale?
03
Vorming
Lisaks andmekandjale endale on seadmega printitava formaadi suurus jäik näitaja, mille järgi ostjad otsustavad, kas osta või mitte. Kui formaat ei vasta miinimumnõuetele, hoolimata sellest, kui tugev on muu jõudlus ja kui hea sooritus on, ei võeta seda kunagi kliendi kaalutlusse.
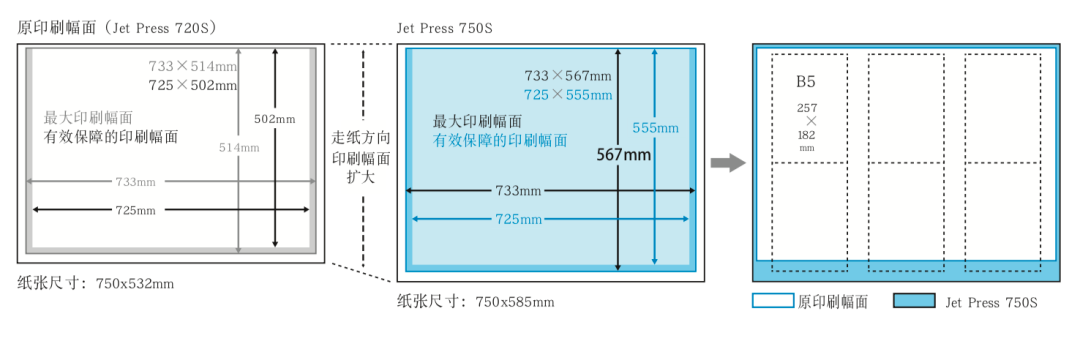
Erinevate seadmete positsioneerimine on erinev, mis mõjutab nende toetust lehtede suurusele. Lõpptoote vaatenurgast jääb enamik digitaalseid trükiseadmeid praegu A3-lehe suuruse vahemikku, mis suudab rahuldada nii üldisi raamatute ja ajakirjade kui ka väikese osa pakendite vajadusi. Seadmed, mis ulatuvad B2 suure nelja-kordse lehe suuruseni, vastavad enamiku raamatute, plakatite, piltide ja pakendite vajadustele. Mis puutub topelt{7}}volditavasse lehe suurusse B1, siis see vastab täielikult tavapäraste trükimasinate lehe suurusele ja peale liiga suurte pakendikastide pole peaaegu midagi, mida ei saaks printida. Kuid mida suurem on lehe suurus, seda suurem on suhteline maksumus. B1 topelt{11}}kordne on kallim kui B2 neli-korda ja B2 neli{15}}korda kallim kui A3. Samuti on turule järk-järgult ilmumas seadmeid, mis jäävad A3- ja B2-lehe suuruste segmenti.
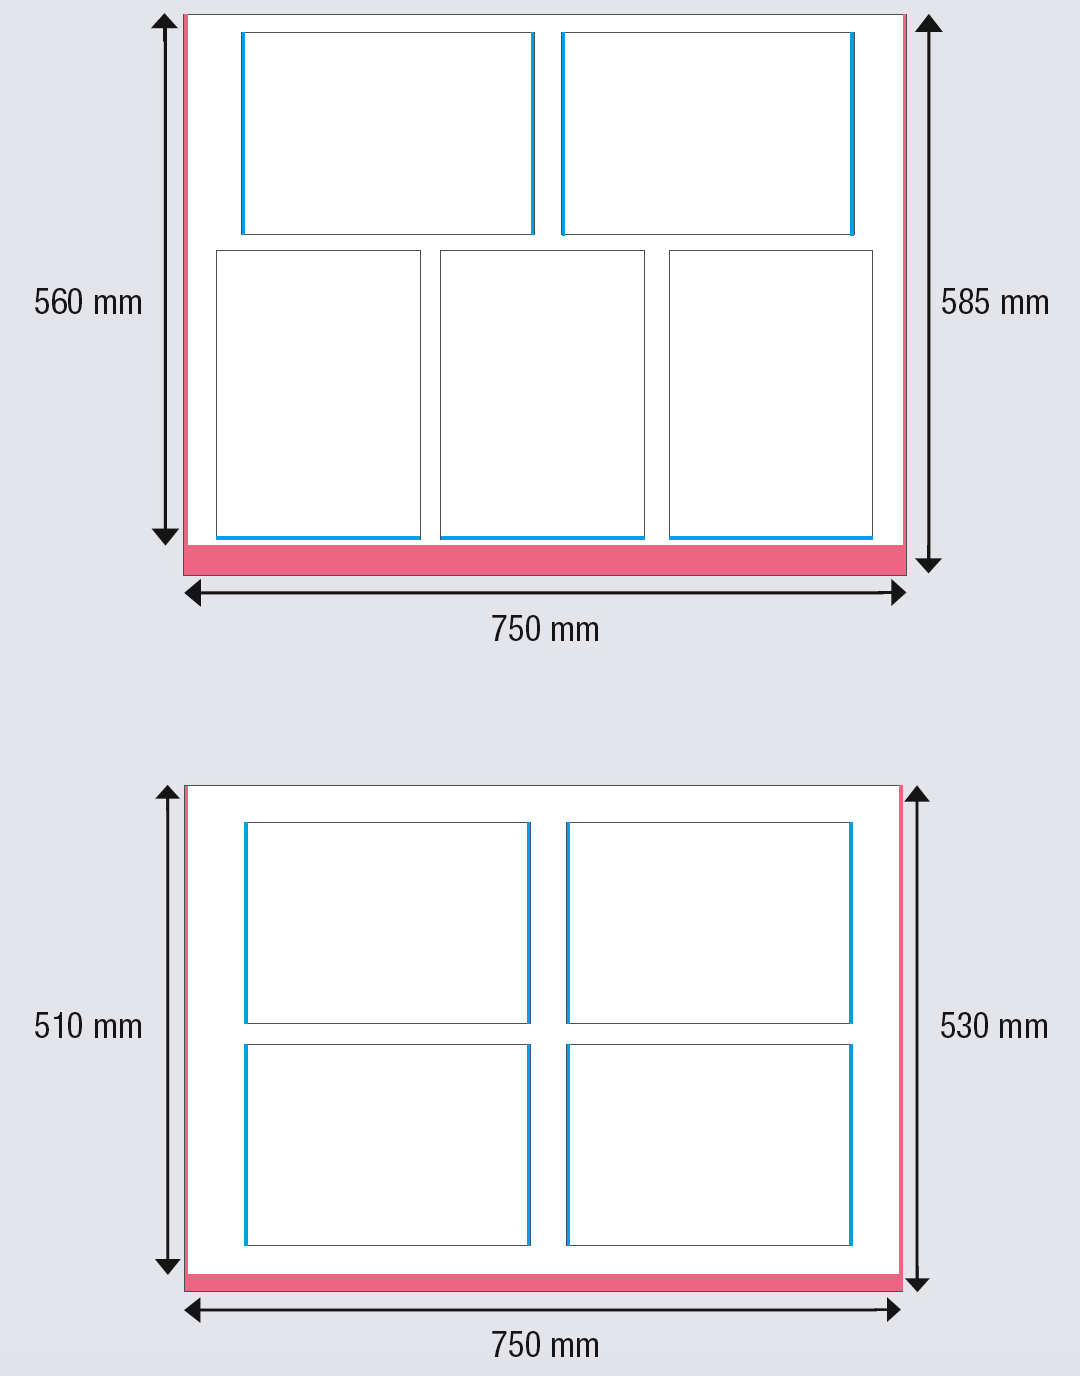
Samuti on vaja läbi viia{0}}lehe suuruse parameetrite põhjalik hindamine. Näiteks isegi B2 suuruste puhul on erinevate seadmete täpsed suuruse parameetrid erinevad. Kas see on 750 * 530 mm või 750 * 585 mm? Ärge alahinnake täiendavat 55 mm kõrgust. Kui arvutada pealesurumise järgi, võttes näiteks 210 x 285 mm, siis esimene mahub ainult 4 horisontaalsesse ritta, teine aga 6 vertikaalsesse ritta, suurendades võimsust ühe -kolmandiku võrra. Kui lehe hind jääb samaks, säästab see ka{16}}kolmandiku kuludest.
Lisaks maksimaalsele prindipaberi suurusele peate teadma ka minimaalset paberi suurust, lisaks tavaformaadile, kas kohandatud suurus on vastuvõetav? Kui kohandatud suurust ei toetata, kas meediumivalikutes on palju raiskamist või on kuluefektiivsuse optimeerimiseks vaja täiendavat suurust{0}}?
Samas kui suur on seadmetele vastav maksimaalne prinditav pindala, mis tähendab, et ääristeta printimise puhul tuleb veel maha arvata iga veerise pealt, et saadud suurus saaks reaalselt välja arvutada, kui suure osa valmistoote vahekorrast saab selle seadmega tootmiseks korraldada. Kas erineva suurusega kandjate vahel on mugav vahetada? Seda saab hinnata kandja suuruse vahetamise sammude ja ajastuse järgi. Lisaks, kas paberisöötmine on pikk või lühike külgsöötmine? Toitesuund mõjutab otseselt joondussuunda ja sellel on ka järgnevas protsessis rida ahelreaktsioone.
04
Värv
Kui täpid on trükiste keha, siis värv on trükiste hing. Kõigepealt keskendutakse värvide maksimaalsele värvigammale, st kolme-mõõtmelisele värviruumile, mille genereerivad kõige punasem, rohelisem, kollasem, siniseim ja mustim, alustades paberi valgest määratud kandjal. Muidugi saab hinnata ka seda, kas tehases levinud spotvärvid on täpselt taastatavad, kuid viimane on veidi üldistatud ja suhteliselt arusaamatu.
Kui kaasasündinud esialgne trükivärvigamma on suurem kui sarnaste kandjate ISO-standardi värvigamma, siis kui värv jõuab ISO-standardini, on loomulik saavutada värvide sobitamine traditsioonilise printimisega värvihaldustarkvara seeria kaudu; Kui see esialgne värvigamma ei ulatu mõnes piirkonnas sarnaste kandjate ISO-standardi värvigammani, tähendab see, et sellel värvil on tavapärase printimisega võrreldes mõningaid defekte. Sellisel juhul on sageli võimalik teha vaid mõningaid katseid riistvara või kulumaterjalide täiustamiseks, näiteks tindikoguse reguleerimine või muude mudelite või isegi kaubamärkide tinti muutmine edasiseks testimiseks.
Levinuim digitaalse trükiseadmete värvide hindamine toimub G7 beetaversiooni ja GMI testpaigutuse kaudu, sest seal on rohkem või vähem elemente nagu MediaWedge, Colorbar või Testchart. Värvide taasesituse tavapärane hindamine ei ole midagi muud kui järgmine:
01
Hinnatud ISO 12647-7/8 standardi järgi
Hindamisel on kaasatud paberivalge, keskmine värviaberratsioon, maksimaalne värviaberratsioon, kromaatiline aberratsioon ja halli tasakaal ning muud parameetrid, kui see vastab tolerantsile ja läbib standardi, võib see tõestada, et seadmete värvide taasesitamise täpsus on suhteliselt kõrge, mis on ostjate jaoks kindlasti suur usaldus. Hindamisobjektiks on enamasti küljenduses olev mõõte- ja juhtriba või värvitabel, millest digitaalse korrektuuri hindamisstandardiks on ISO 12647-7, digitaaltrüki hindamisstandardiks ISO 12647-8, seega esimene on nõudlikum ja raskem kui teine ning tavatingimustes saavutatav digitaalne trükiseade on samuti haruldane, vaid käputäis.
02
Hinnatud PressSIGN tarkvara skooriga
Kui esimene meetod keskendub trükieelsele hindamisele, siis see meetod sarnaneb rohkem levinud hindamismeetodiga suurte koguste printimisel. Nende hulgas on hindamisobjektid enamasti värviribade, lühikeste või pikkade paelte jaoks, vastavalt määratud värvistandarditele (nt GMI hinde saamiseks), hinnatavad üksused hõlmavad nelja-värvivälja, ületrükkimist, halli tasakaalu ja punktide laiendust jne, üldiselt peavad ostja nõudmiste täitmiseks saavutama 85 või enama punkti.
Muidugi pole välistatud ka mõned muud spetsiifilised hindamismeetodid. Näiteks määrake P2P51 diagrammide printimine G7 halli tasakaalu vastavuse hindamiseks või CMYK nelja-värvi gradatsiooni ja selle punktilaienduse eraldi hindamine või CMY kolm{5}}värvihalli visuaalne hindamine. Praegu on kodumaist C9 beetaversiooni hakatud kasutama ka mõne kodumaise digitaalse trükiseadme hindamisel.
Puhtalt digitaalse hindamise põhjal on hiinlased suhteliselt kalduvad pooldama värvi visuaalse hindamise kasutamist, eriti mõne erivaldkonna kliendirühma puhul. Nende hulgas on mäluvärv ja nahavärv otsesemalt seotud inimeste meeltega, samuti on levinud värvid, millest sageli räägitakse, hall, oranž, sinine, lilla jne.
Hindajana peame olema kainelt teadlikud, et testtrüki värvisihtmärk, paberkandjal ja isegi värvilisel vaatlusvalgusallikal ja vaatlusnurgal on oluline mõju sensoorsetele tulemustele, seega on õige värvisihtmärk, standardne värvivaatevalgusallikas ja standardvaatleja ilmselgelt hädavajalikud ning kõige parem on kasutada sama trükitud dokumenti ja võrdlemisi samasugust vaatlusmeetodit, et hinnata samadel tingimustel ja samadel inimestel põhinevat meetodit. objektiivsemad tulemused.
Lisaks neljale värvile on värvide hindamise teiseks võtmepunktiks punktvärvide taastamine, eriti pakendamise ja trükkimise valdkonnas. Üldjuhul kasutatakse katseobjektina Pantone'i üldist punktvärvi ning sihttestina on ka mõned kliendile määratud punktvärvid, enamasti brändivärvid ja füüsilised proovivärvid, mis nõuavad digitaalse trükiseadme ja sihtmärgi värvierinevust teatud tolerantsi piires. Üldiselt on punktvärvi aberratsioon △E võimalikult väike ja üldine nõue on, et ∆E2000 peaks olema väiksem kui 2,0. Näiteks digitaalse korrektsioonistandard ISO 12647-7 nõuab ∆E00<2.5, the GMI audit requirement is within 2.8, and some brands even have strict requirements to less than 1.5 or 1.0.
Erinevalt tavapärastest segatud punktvärvidest, välja arvatud Indigo-seeria, mis võimaldab kasutajatel osta spetsiaalselt segatud punktvärve eraldi (kuigi need on ka väga kallid), põhinevad peaaegu kõik muud digitaalseadmed ideel kasutada täiustatud värvihaldussüsteeme, et simuleerida punktvärvide väljendust 4 värvi või isegi 5-7 olemasoleva värvitindiga. Seetõttu on teoreetiliselt nii, et mida rohkem on trükiseadmete värvirühmi ja mida suurem on värvigamma vahemik, seda tõenäolisem on rohkem punktvärve täpselt simuleerida. Näiteks roosa, kuldpunase, erirohelise, erioranži ja fluorestsentsvärvide lisamine on oluliselt laiendanud esialgse neljavärvilise värvigamma väljendusruumi, nii et paljud punktvärviprobleemid on sellest ajast saadik lahendatud.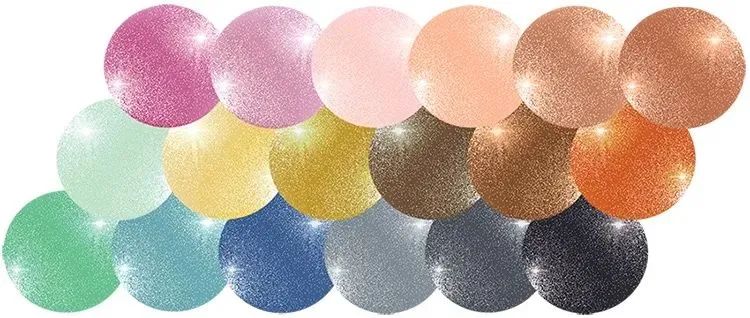
Lisaks, kui seadmel on spetsiaalsed värvid, nagu kuld, hõbe, valge ja muud erivärvid, mis on läbi erikujunduse läbi murdnud trükivärvide jõudluse valdkonnast, saab neid erivärve kombineerida paljude erinevat tüüpi trükimeediumitega, et luua erilisi visuaalseid efekte, tuues klientidele ainulaadse tunde, on neil imelistel keemilistel reaktsioonidel loomulikult võimalus laiendada äritegevust ja saavutada suurem lisandväärtus.
Olgu tegemist nelja värvi värvide reprodutseerimisega või punktvärvidega, selle aluseks on automaatne värvide sobitamine koos värvihaldussüsteemi mõõtearvutusega, kuid kui seda on vaja kasutada korrektsioonina traditsioonilise sobitamisega, on vältimatu teha kohapeal mõned ajutised käsitsi reguleerimistoimingud. Üldiselt aitab selles nelja-värvikõvera reguleerimine, kärgstruktuuri visuaalse punktvärvi reguleerimine. Seetõttu on küpses digitaalseadmete hindamissüsteemis probleem ka see, kas see suudab kiiresti reageerida tegelikule tootmisele kohapealse värvide liigitamise või üldise kohandamise või osalise muutmise jaoks.
Tasub lisada, et individuaalses hindamisprotsessis tuleb pärast pinnatöötlust ka katseproov sobitada traditsioonilise prooviga või digitaalse prooviga, sealhulgas nelja värvi ja punktvärvide sobitamine. Kui pärast pinnatöötlust on digitaaltrüki värvigamma veel piisavalt suur, pole seda tüüpi nõude täitmine keeruline, vaid see peab olema pressijärgsete materjalide ja protsesside koostöö ning muutujaid, mida tuleb juhtida, ja värvide kalibreerimise protsess vajab rohkem samme, lisaks pressijärgse-trüki protsessi kohandatavusele on tootja tehniline eelistus rohkem. toetust.
05
Stabiilsus
Trükitootmine ei ole kunagi pelgalt aja küsimus, vaid ühikuline tsükkel, näiteks päev, nädal, kuu, aasta või isegi rohkem, mis eeldab, et trükipress peab säilitama sama oleku ning suutma tootmist ja tarnimist kvaliteetselt ja kvantiteetiliselt lõpule viia. Sama kehtib ka digitaalse trükiseadmete hindamise ja valiku kohta, kuid see jääb ostjatel sageli kahe silma vahele.
Teoreetiliselt on nii, et mida lihtsam on seadme struktuur, seda otsesem on pildistamine ja mida lühem on vahelüli, seda vähem on mõjutegureid ja suurem suhteline stabiilsus. Sellega seoses on otseprintimisel kahtlemata suurem stabiilsus kui kaudsel printimisel.
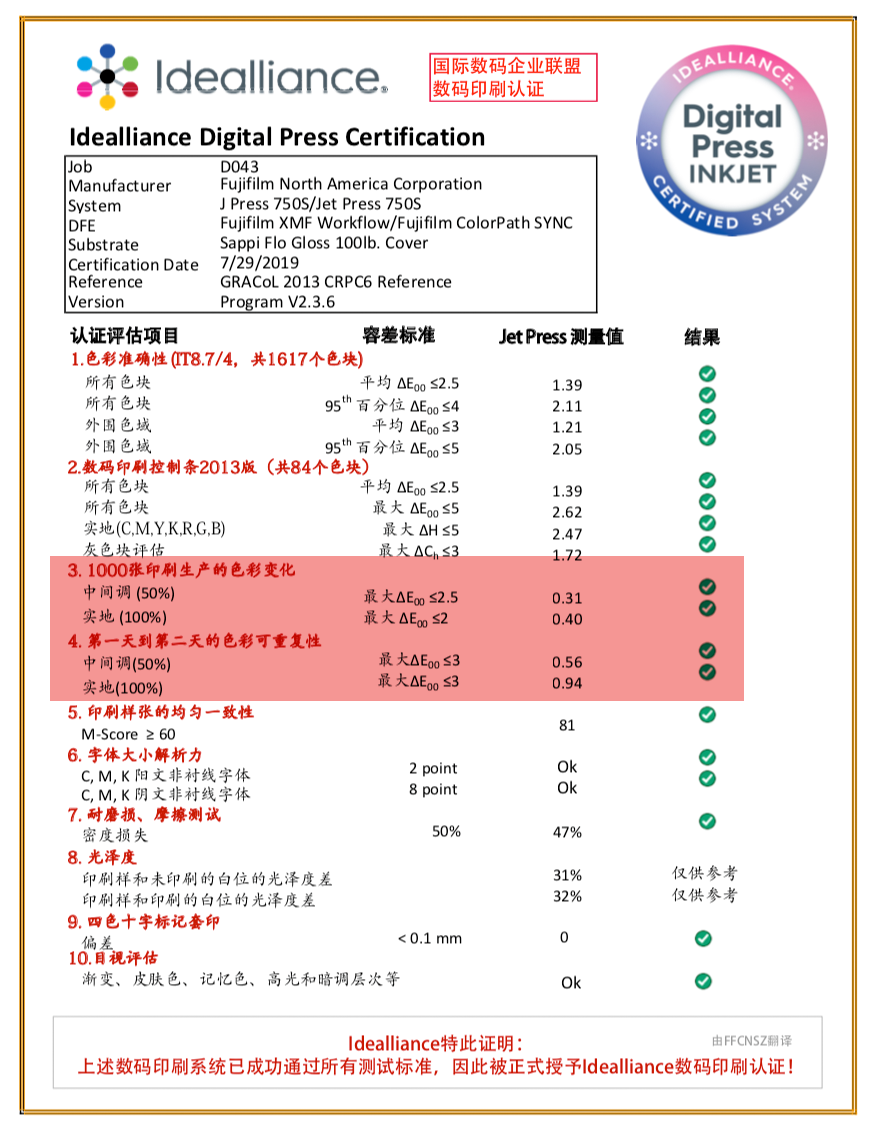
Põhjalik ja professionaalne seadmete hindamissüsteem pöörab tavaliselt tähelepanu seadmete stabiilsusele, jälgides muutusi 1. päevast 2. päevani, 7. päevast ja isegi 30. päeval. Seda nimetatakse ajaliseks stabiilsuseks ja see nõuab, et samadel tingimustel jääksid värvierinevuse mõõtmised kohapeal ja müügikohtades teatud tolerantsivahemikku. Samamoodi nimetatakse muudatusi 1. lehelt 10. lehele, 100. lehele, 1000. lehele jne pidevaks stabiilsuseks või lühiajaliseks{10}}stabiilsuseks. Mida suurem on seadmete tootmiskoormus, seda rohkem tuleks vastavalt kasutada katseproove.
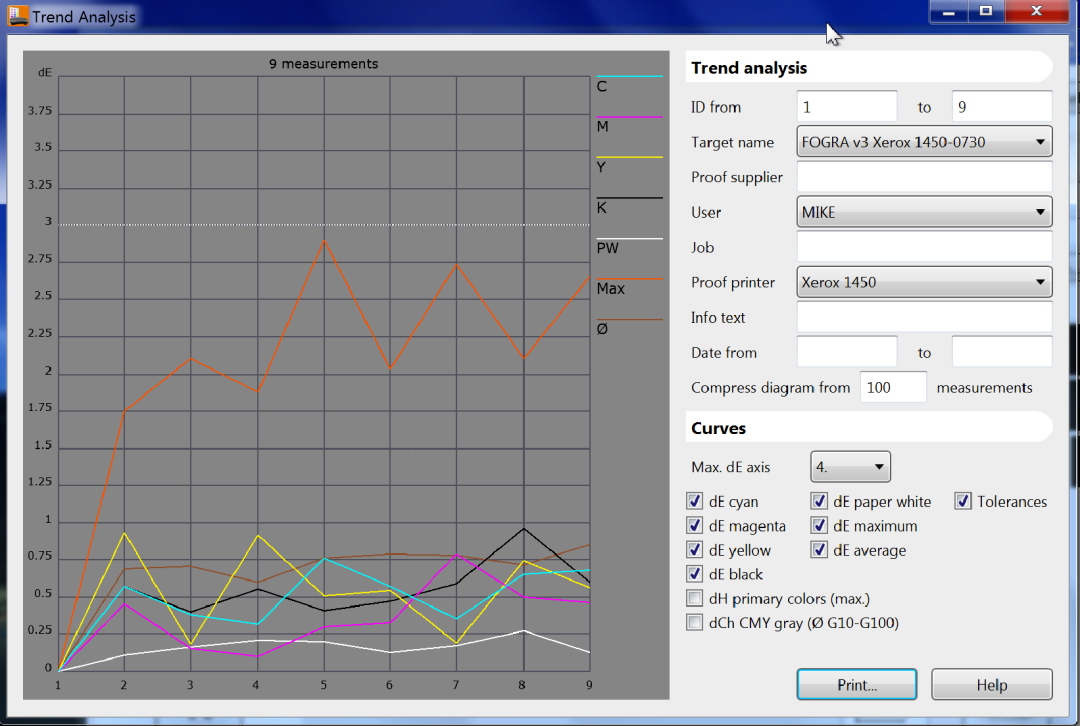
Jälgides mitme väljatrükki värvimuutusi, saate tarkvara abil koostada statistilisi diagramme ja hinnata ühe pilguga värvikõikumisi. Kui lisate testi paigutusele mõõdetava lindi, on tõhusam kasutada proovi tuvastamiseks orbitaalskannerit, et saada täpsem kõikumisandmete diagramm. Kui värvide kõikumine on väiksem, tähendab see, et seadmete stabiilsus on suurem ja töökindlam; Vastupidi, mida suurem on kõikumine või äkiline hüpe, seda halvem on seadmete stabiilsus ning selle üle, kas see suudab täita suhteliselt valivaid kvaliteedinõudeid puistekaupade tootmisprotsessis, on vaieldav ning investorid peavad järele mõtlema ja tegema kaalutletud otsused.
06
Ühtsus
Lisaks stabiilsusele tuleb uurida seadmete ühtlust. Eelkõige esitavad seadmete ühtsusele kõrged nõuded mitme-moodi trükkimisel, mis on enam levinud pakendamise ja trükkimise alal, ning haju-lehtede trükkimisel raamatutrüki puhul. Kõige otsesem ja sagedamini kasutatav hindamismeetod on Yinping.com beetaversioon, mis on enamiku digitaalse trükiseadmete jaoks väga keeruline takistus ja selle raskuskoefitsienti võib nimetada viieks tärniks. Praegu ei ole lameekraani jõudluse seisukohast rahuldavad lisaks tindiprinteriseadmetele ka muud digitaalkujutusmeetodid, sealhulgas elektrostaatiline kujutis, elektrooniline tint ja nanoprintimine.
Lameekraani kujunduse jaoks saate valida CMYK põhivärvide eraldamise värvilise lameekraani testpaigutuse, mis sisaldab 25%, 50% ja 75% punkte, või saate valida RGB sekundaarse ülekattevärvi või CMY kolm-värvihalli tasakaalu või CMYK nelja-värvi superpositsiooni testi paigutuse ja seejärel teostada{5}normaalset visuaalset testimiskindlust. nagu lameekraani ribad, stardijooned, ebatasasused, lokaalne liiga tume või liiga hele jne, kui on, siis see tõestab, et seadmete ühtlus pole piisavalt hea ja riistvarainsenerid peavad sekkuma. Reguleerige optimeeritud seadme olekut.
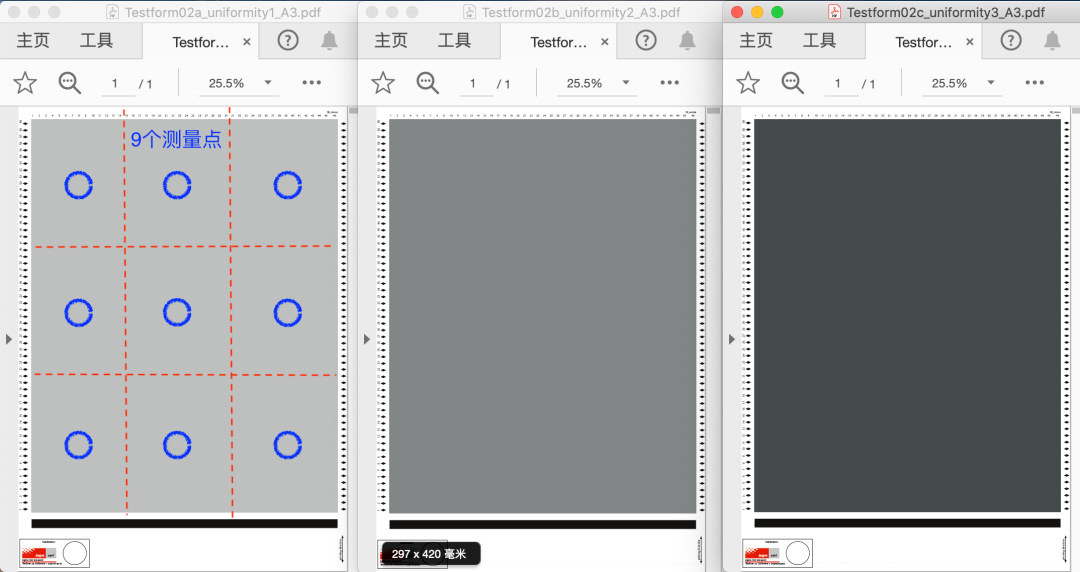
Kõige teaduslikum viis siiditrüki hindamiseks on mõõta instrumente tiheduse või laborivärvi väärtuste mõõtmiseks erinevates kohtades, näiteks üleval, all, vasakul, paremal ja keskel. Kõige tavalisem lähenemisviis on üheksa{1}}ruudustiku meetod, kuigi on ka meetodeid, mis võtavad rohkem punkte. Selle põhjal saab hinnata, kas ühtlus lehe erinevates punktides (näiteks vasakus ülanurgas ja paremas alanurgas) on mõistlikus vahemikus.
Samas saab ühtlust jälgida ka erinevatesse kohtadesse paigutatud ühtlaste värviribade mõõtmisel. GMI testleht on hea näide: ühtsed värviribad on jaotatud lehe sabasse, renni, keskele ja mõlemale poole. Iga värviriba kvantifitseerides ja skoorides on selgelt näha erinevused lehe ühtluses.
07
Registreerimine
Registreerimine on printimise põhioskus. See hõlmab nelja-värvi registreerimise kontrollimist, esi{2}}taga-registreerimist, lehtede-taga-registreerimist ja isegi registreerimist muudel kandjatel. Kuna traditsioonilisel printimisel kasutatakse eraldi värviplaate, on testlehtedel tavaliselt värvide registreerimise kontrollimiseks suurendusklaasiga ristmik. Lisaks kasutatakse registreerimise tuvastamiseks valmistoote neljas nurgas olevaid kärpimismärke ja ristjooni. Üldiselt on üldiselt vastuvõetav standard alla 0,1 mm ja erilist tähelepanu tuleks pöörata sama registreerimistäpsuse säilitamisele ülal, all, vasakul, paremal ja keskel.
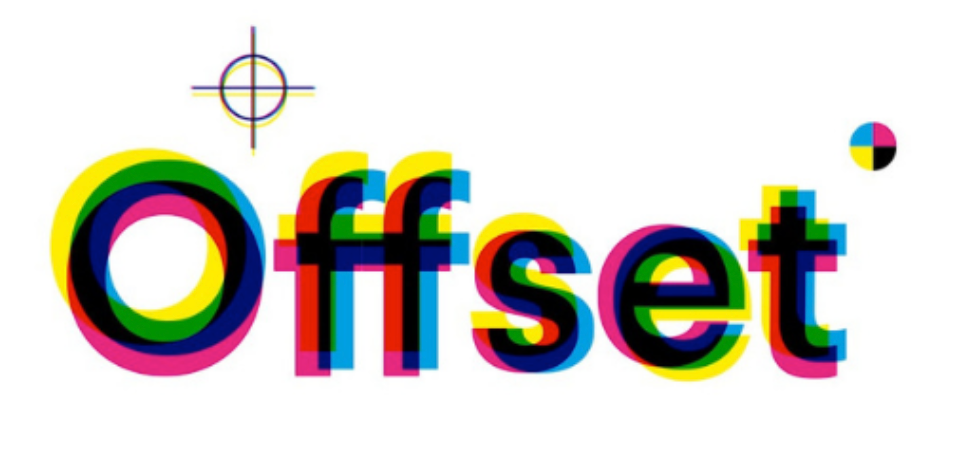
Küljendusgraafikas ja tekstis on traditsioonilise trüki tavapraktikaks ebatäpsest värvist ja värvikomplektist tingitud võimaliku valge lekke kompenseerimine. Seetõttu on kahe või kahe ühevärvilise ploki splaissimismuster katsepaigutuse keskel (nagu C/M, C/Y, M/Y jne) professionaalsem katsemeetod, et kontrollida, kas lünki on vaja täita ja lünkade täitmise mõju.
Lisaks neljale-värvi registreerimisele on oluline näitaja, mida sageli uuritakse ka esi- ja tagaprintimise ajal registreerimine. Üldiselt hinnatakse pehmet paberit enamasti kahepoolsete ületrükkimise märkide kattuvuse astet visuaalselt vaadeldes seljaga valguse poole, samas kui paks paber saab hinnata ületrükkimise täpsust, tehes augu registreerimise märgi keskele ja nähes ületrüki keskpunkti. tagakülg. Selle täpsus, lisaks seosele paberi enda lõikamisega, on rohkem seotud seadme enda paberisöötmisseadme pingemõõturi juhtimisega. Kui seadmel on paberisöötmise struktuur, mis sarnaneb traditsioonilise prindisööturiga, mis on varustatud eesmise ja külgmõõturiga, on eesmise ja tagumise gabariidiga registreerimine lihtne, samas kui üldised elektrostaatilised kujutise seadmed toetuvad tõmbemõõturi juhtimiseks enamasti paberirullile ja registreerimise jõudlus on ebarahuldav. Muidugi on esiosa DFE-d väljastavas tarkvaras tootjatel sageli mõned deformatsioonikompensatsiooni funktsioonid, mida saab käsitsi reguleerida, et korvata paberi söötmisprotsessist või paberi deformatsioonist põhjustatud esi- ja tagakülje registreerimisvigu.
Lisaks ülaltoodud kahele registreerimiskontrollile on vaja kontrollida ka tõmbemõõturi või paberi söötmise stabiilsust, st tõmbemõõturi hälvet eelmise lehe ja järgmise lehe vahel, tavaliselt saab järjestikku reastada mitu järjestikust väljatrükki, jälgida iga nurga nurga nihke asendit ja hinnata tõmbemõõturi stabiilsust kordamööda, harvadel juhtudel on vaja läbida kaks korda sama masin. valge tint või must tint kaks korda, et saavutada kliendi oodatud mõju, ning korduv tekst ja kujutised paigutusel võivad võimendada seadme paberitõmbemõõturi täpsust. Teiste seadmete proovide kasutamine järeltöötluse toetamiseks, näiteks kohalik UV- või kuumstantsimine või 3D-võremuhvidega joondamine jne. Kõik see seab pideva tootmise korral iga tõmbemõõturi veale kõrgemad nõuded. Tõmbemõõturi jõudlus on tihedamalt seotud paberi söötmisest, paberi söötmise juhtseadmest ja paberi kuivatamisest põhjustatud deformatsiooniga.
08
protsessi
Kogu digitaaltrükiseade on terviklik ökosüsteem, mitte ainult press ise, vaid ka digitaalne esiots (DFE), töövoo tarkvara (Workflow) ja inimese{0}}arvuti liides seadmes.
Üldiselt peavad digitaalse printimise protsessil olema sellised funktsioonid nagu dokumentide vastuvõtt, dokumentide tõlgendamine, värvihaldus, suurte plaatide pealekandmine, seadmete väljund, tööde haldamine ja mallide automatiseerimine. Kui seadmete riistvara ise on võimas, kuid esiotsa DFE{1}}funktsioon on puudulik, võib see kergesti muutuda tünniteooria puuduseks, mis vähendab oluliselt tootmise efektiivsust.
EFI Fiery on tööstuses kõige levinum rakendus, kuid on ka teisi protsesse, mis on väga funktsionaalsed, sealhulgas ei toeta muid failivorminguid peale PDF-i ja TIFF-i? Kas PDF-faili eelkontrolli ja parandusfunktsioon on olemas? Kas ma saan protsessis tühimiku luua? Kas on olemas väikese väljaande funktsioon ja suur pealekandmisfunktsioon? Millise APPE versiooni kerneli fail seletab? Kas ma saan Genti PDF-i jaoks läbida RIP-testi? Kui hästi suudate tõlgendada keerulisi läbipaistvusefekte ja dokumendi uusimat versiooni? Kas ICC värvivalikud on piisavalt põhjalikud? Kas seadme link toetab ICC-d? Kas paberi parameetreid on lihtne valida ja vahetada? Kas seadme parameetrite valimine liidesel on lihtne ja arusaadav? Kas seda saab LAN-is samaaegselt kasutada? Milline on serveri läbilaskevõime ja üleliigse avariitaaste varundamise võimalused? Milline on ühilduvus suurte failidega, mille maht on üle 1 GB? Kui palju tööd tipppurske väärtus selgitab ja millele samal ajal reageerib, et kitsaskohani jõuda? Mitu võimalust on ülesannete esitamiseks? Kas samaaegseid kohustusi saab eelistada? Kas mõne töö parameetri ajutine kohandamine või muutmine on kasutajasõbralik-? Kas see ühildub muutuvate andmete printimisega? kas on olemas avatud liidesed, nt JDF, mis võimaldab trükkimiseeelset ja -järgset trükki{2}}haldada jne.
Mis puutub võimalusesse kulude arvutamiseks kohe genereerida tindimahu andmeid, värvihaldusfunktsioone, sh visuaalne punktvärvide reguleerimine, mallide alusel muutuva andmesisu automaatne genereerimine,{0}}reaalajas kaugabitaotlused või veebipõhised enesediagnostika{1}funktsioonid, siis need on kõik lisapunktid suurepärase DFE töövoo eest.
09
Sobivus
Pärast printimist peavad proovid sageli läbima mitmeid materjali sobivuse teste. Levinud testid hõlmavad voltimiskindlust, valguskindlust, kulumiskindlust, kollasuskindlust, vastupidavust kõrgele ja madalale temperatuurile, adhesioonikatseid jne. Lõpptoote funktsionaalsed nõuded on täidetud ainult siis, kui need toimivuskriteeriumid vastavad teatud standarditele.
Nagu on hästi teada, ei ole trükkimine kunagi tootmise lõpp, eriti pakendite trükkimise puhul, kus trükkimise{0}}järgsed protsessid on see, kus tõeline käsitöö näitab. Mitmed järeltöötlustestid- seavad väljakutseid ka digitaalseadmetele. Need testid hõlmavad (kuid mitte ainult) lakkimist, lamineerimist, reljeeftrükkimist, kuumstantsimist, siiditrükki, stantsimist,{4}}lõikamist, kastide liimimist, voltimist, lamineerimist, viilutamist jne. Sobivusteste järeltöötluseks on palju, erinevaid ja keerukaid ning neid ei saa ükshaaval loendada; need varieeruvad olenevalt äritüübist ja protsesside rakendusest. Näiteks ainuüksi lakkimise puhul tuleb kaaluda, kas tegemist on UV-lakiga või vee{8}}põhise lakiga, sise- või offline lakkimisega, kas pärast lakkimist esineb teralisust, kuidas on tasandus, nakkuvus, kriimustuskindlus, kas läbipaistvus vastab nõuetele ja kas see mõjutab karbi liimimist jne.
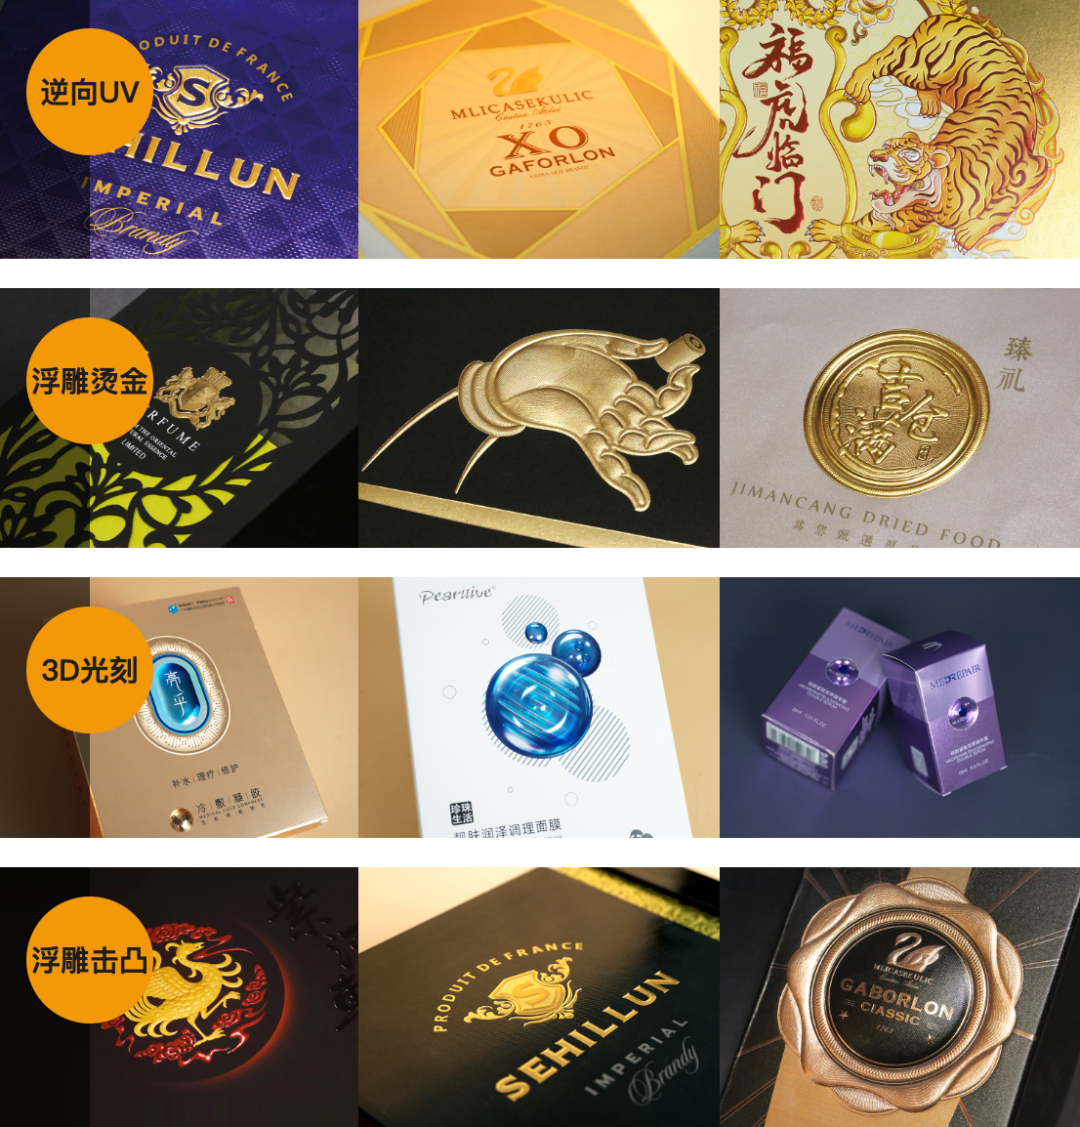
Selleks, et ostjad tunnistaksid trükitud materjalid kvalifitseeritud toodeteks, peavad need mitte ainult vastu pidama oma sobivuse katsetele, vaid läbima ka kahekordse ühilduvuse testi-trükijärgsete protsessidega. Varasemate kogemuste kohaselt on esimene seotud enamasti materjalide, seadmete ja tindi omadustega (kuiv tint või elektrooniline tint), mistõttu seda saab lahendada vaid seadmete ja materjalide endi kaudu lahendusi leides. Lisaks sellele, et viimane on seotud materjalide endaga, nõuab see ka muude materjalide, seadmete ja protsessiparameetrite vastastikmõjude arvessevõtmist-järeltrükkimise ajal, mis läheb kaugemale digitaalseadmete algsest arusaamast ja seda tuleb käsitleda kahe või isegi mitme keeruka relatsioonimõõtme kaudu. Vajadusel tuleb probleemi lahendamiseks konsulteerida ka kasutajate, tootjate või keemia, füüsika või materjaliteaduse spetsialistidega.
10
Tootmisvõimsus
Kogenud ostjad teavad, et sageli ei saa seadmete näidisteste ja tegelikku tootmist otseselt samastada, mistõttu ostuotsuse langetamine üksnes seadmete brošüüris toodud parameetrite ja lihtsate näidistestide põhjal on üha harvem. Rohkem testimist vajab tootmises olevate seadmete tegelik toimivus.
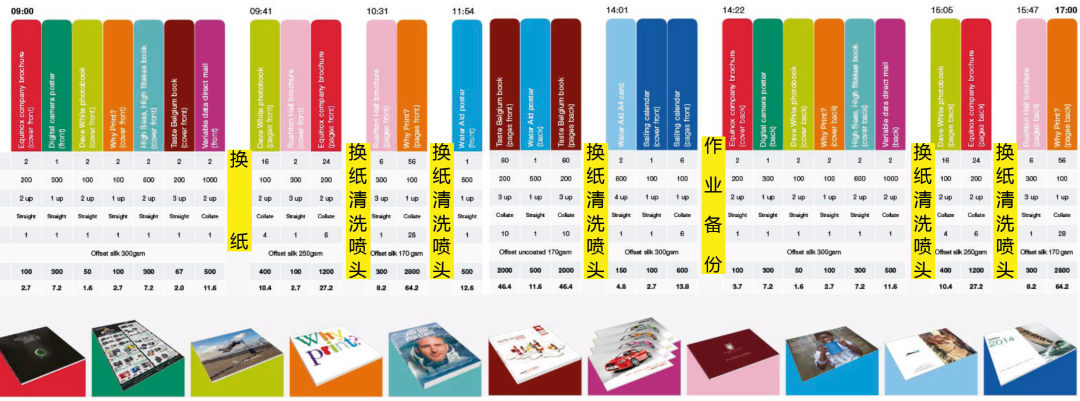
实际产能最直接的指标就是模拟其在真实的生产环境中,这台设备的有效工作时间.一般来说,标称的设备速度与实际产能相去甚远,需要考虑到在现场生产场景中需要更换纸张,升温自检,清洗保养,耗材维护,校准校色,换墨换纸,参数调节,异常卡纸,过热停机,开机重启等等实际情况.可以观察整一个班次时间,扣除一系列的非生产时间,从而才得到的净值才是实际有效的生产时间.有条件的话,还可以观察更长时间或是更多频次,以得到更真实的结果.如果有效生产时间能够得以确认,考虑到正常的日常维护保养规则,则大体可以推算出日产能,每周产能以及月产能.
如果真实有效生产时间能够大于80%,那么据此得到的产能就非常可观;而如果达不到而且甚至低于60%,那么就得好好考虑设备的产能是否真如厂家所说的那么理想.
还有一个专业名词叫宕机率,因为设备本身故障,或是耗材更换,设备维护,参数调整等原因导致的停机统称宕机.与有限生产时间成反比,宕机率越高,则有效生产时间就越短,反之,有限生产实践越高,这才是设备买家的心仪之选.
一般来说,设备的结构及原理越是简单,设计负荷越高,工业生产应用越广,其结构稳定性高,产能相对越高;而结构越复杂,稳定性越差,设计负荷越低的设备,其产能则越低,实际生产效率往往得不到保障.
11
环保
碳达峰和碳中和无疑已经是一个全球共识的战略,因此如果要长远发展,环保始终也是印刷行业绕不开的一个话题,甚至从某种角度上与申请高新技术企业称号也有着密切关联.
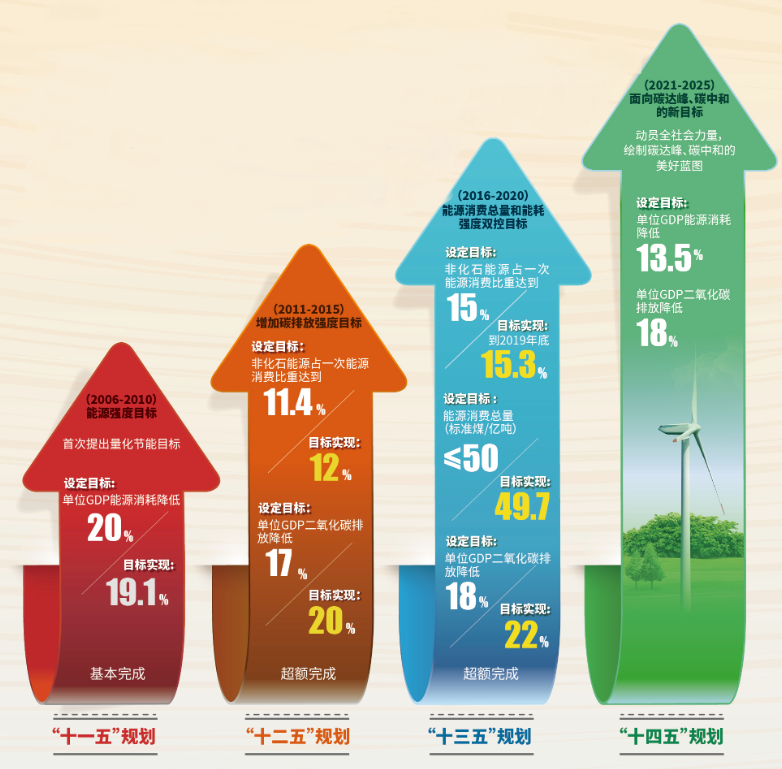
Võrreldes traditsiooniliste printimismeetoditega kuulub digitaalne juba keskkonnakaitsetööstuse alla, kuid siiski tuleb tähelepanu pöörata järgmistele aspektidele:
1. Kas maitse on eristatav? Trükitud proovide puhul on neid intuitiivselt tajutav puudutades ja nuusutades, mille hulgas on UV-tindiprinteril eriline lõhn, mis ilmselt ei ole nii hea kui veepõhine tint ja elektrostaatiline kujutis.
2. Kas heitgaasi ja vedelikku väljub? Kas tootmise käigus tekivad keskkonnale kahjulikud gaasi- või vedelikuheitmed? Kas on olemas keskkonnanõuetele vastav tsentraliseeritud töötlemis- ja taaskasutusmeetod?
3. Kuidas toimub tindi eemaldamine? Kui trükised võetakse hilisemas etapis ringlusse, kuidas toimub paberi tindi eemaldamine? Kas seda saab taaskasutada ressursside taaskasutamiseks või vajab see mingit eritöötlust, et see oleks keskkonnale kahjutu?
Vajadusel saate kasutada MSDS-i materjale ja mõnda -kolmanda osapoole kvalifitseerimise sertifikaati, et teha viiteid ja hinnata, et tagada isegi toidukvaliteediga -pakendite keskkonnakaitsenõuete täitmine, või mitmete auhindade (nt Hiina rohelise printimise sertifikaat) saamine aitab selles alamprojektis kõrgeima hinnangu saavutamisele kaasa-.
12
muud
Kui kõige olulisemad kaubad on ükshaaval hinnatud, on erirakendustega ostjatel oma toodetele teatud erinõuded. Näiteks laste lugemismaterjalide klõpsamisfunktsiooni test, 3D-printimise erinevate ridade üleprintimise test, äärmusliku temperatuuri ja niiskuse keskkonna test, energiatarbimise või müra detsibellide tõhususe test, tootmise ajakava süsteemiga ühendatud avaandmete lugemise test, ühe tindi kuluarvestus, muutuvate andmete test esi- ja tagakülje mõlemal küljel, intelligentse tuvastusprotsessi katse}} inim-arvuti intelligentse interaktsiooni test jne. See on heatahtlike ja tarkade tarkade heatahtlikkus.
Lühidalt, võrreldes traditsiooniliste trükiseadmetega on digitaalsed trükiseadmed endiselt uus liik, mida pidevalt uuendatakse ja arendatakse, nende funktsioonid paranevad pidevalt ja ka kvaliteet paraneb pidevalt. Digiseadmete uurimine ja ostmine on endiselt suhteliselt keeruline ja väljakutsuv otsus, eriti mõne suure-väärtusega vara puhul, millel on suurem mõju ettevõtete arengule. Kuid lõppude lõpuks pole keegi täiuslik, ükski masin pole täiuslik, joonlaud on lühike, toll on pikk ja kõik seadmete parameetrid on täiuslikud ja kõikehõlmavad, seega on ideaalset varustust raske valida. Seadmed, mis vastavad ettevõtte enda ärinõuetele ja arengusuunale ning võivad ettevõttele kasu tuua, on hea seade ja millesse tasub investeerida! Mitme-mudeli sobitamine, mitmekesine kombinatsioon ja õige ettevõtte jaoks õigete seadmete kasutamine on parim rakendusmeetod.
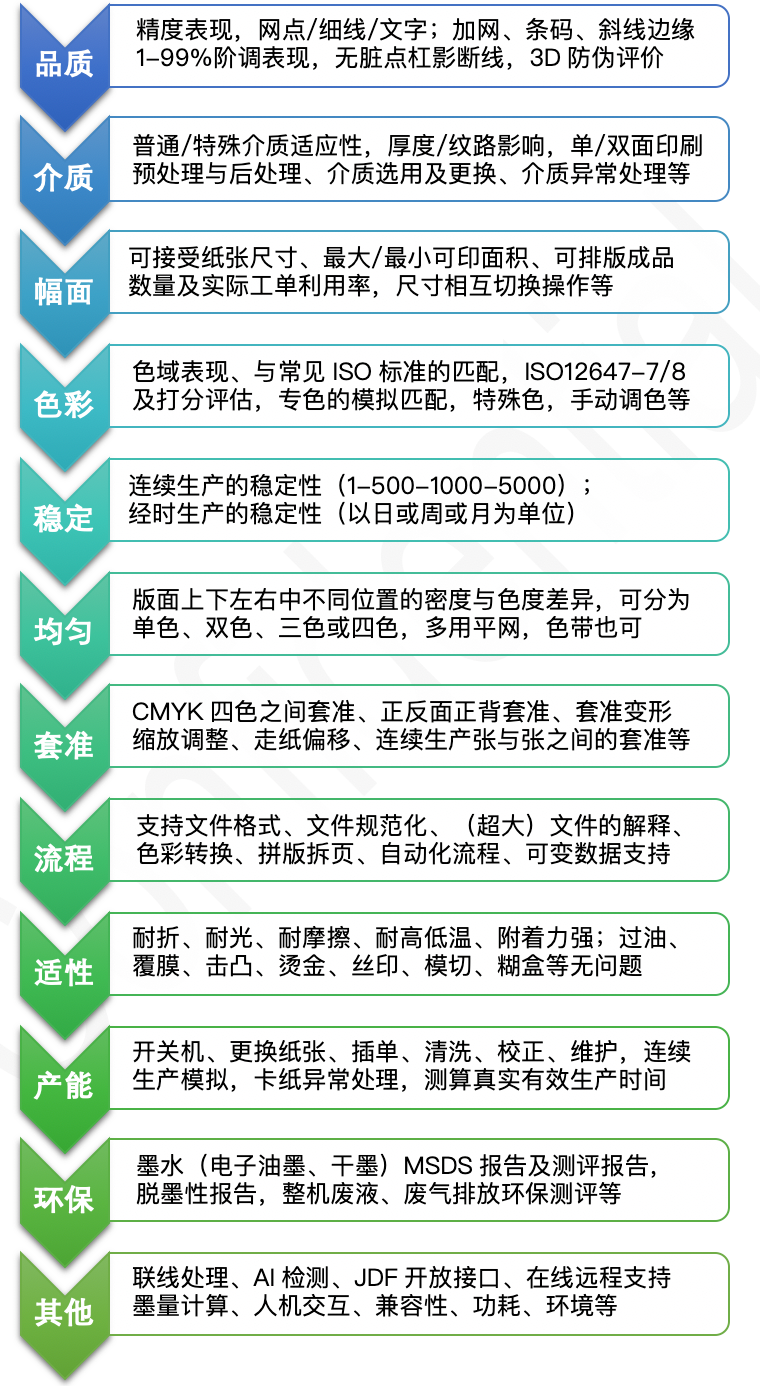
Lõpetuseks loodan, et see artikkel võib olla alandlik algatus väärtuslike ideede inspireerimiseks, suunates seadmete ostjaid läbi viima põhjalikumaid digitaaltrükiseadmete katseid ja tegema õiglasemaid võrdlusi, pakkudes nende ostuotsuste tegemiseks viiteid ja juhiseid, eesmärgiga tunnustada tõeliselt silmapaistvaid valikuid ja neid täielikult ära kasutada. Samal ajal loodan ka, et erinevate tootjate mudelid saavad õitseda ja konkureerida, edendades tööstuse tervislikku arengut, turu-põhist valikut ja mudelite uuenduslikkust, võimaldades suurepärasematel digiseadmetel silma paista ning neid avastada, tunnustada ja rakendada laiemal hulgal trükiettevõtte kasutajaid.