


Kõige põhjalikumad kuumstantsimisprotsesside tüübid ja peamised töötlemispunktid
Fooliumi tembeldamise protsess
Fooliumi stantsimist tuleks nimetada elektrokeemiliseks fooliumi stantsimiseks (Foil Stamping) ja kuna kõige sagedamini kasutatakse kulda ja hõbedat, siis kõnekeeles nimetatakse seda kulla stantsimiseks, fooliumi stantsimiseks või fooliumi kullast stantsimiseks.
Kõik on näinud fooliumi tembeldamisprotsessi kasutavaid trükimaterjale, nagu raamatukaaned, kinnisvara brošüürid, visiitkaardid ja pakendid, mis kõik on väga populaarsed. Kui te aga pole trükitehases käinud, ei pruugi te fooliumstantsimise tootmisprotsessiga kuigi hästi kursis olla.
Täna leidis Xiao Jiang spetsiaalselt animeeritud pildi, mis aitab kõigil paremini mõista fooliumi stantsimise põhimõtet ja protsessi.
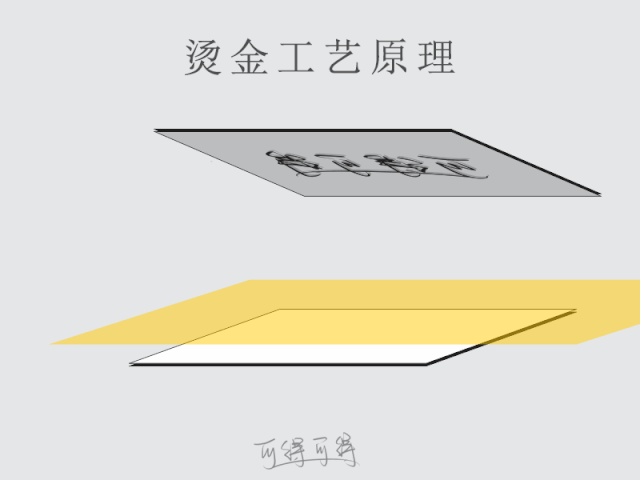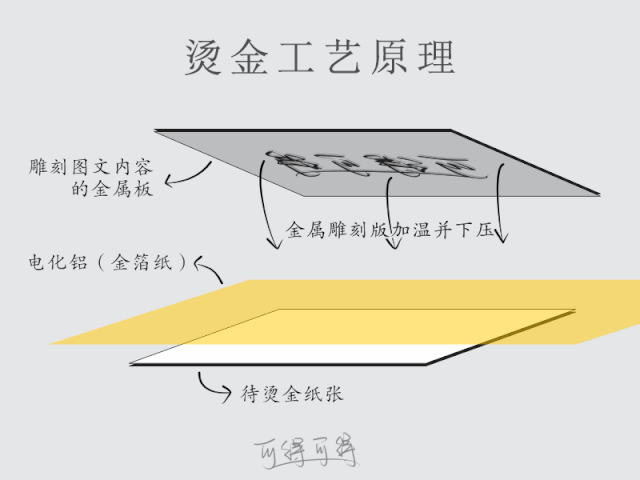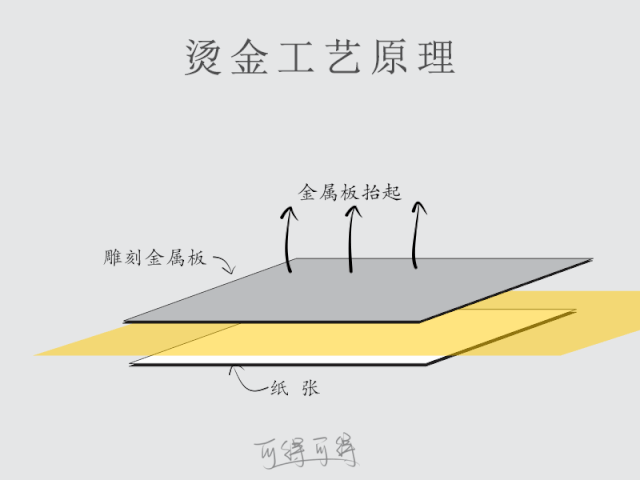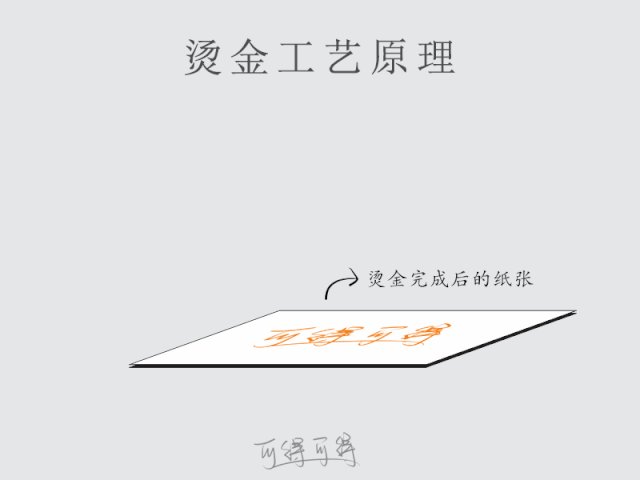
Kuumstantsimise protsessis kasutatakse kuumpressimise ülekande põhimõtet elektrokeemilises alumiiniumis oleva alumiiniumikihi ülekandmiseks põhimiku pinnale, et moodustada spetsiaalne metalliefekt, mille saab jagada külm-kuumstantsimiseks ja kuumstantsimiseks, millest kuumstantsimine jaguneb: tavaline tasapinnaline kuumstantsimine, kolmemõõtmeline kuumstantsimine, kuumpressimine ja kuumpressimine (tavaliselt tuntud kui kuumpressimine). tembeldamine ja muud protsessid.
01
Tavaline tasapinnaline kuumstantsimine
1. Trükiplaatide (üldtuntud kui "ülemised plaadid") tootmisprotsess.
Kuumstantsimisplaatide tootmise kvaliteet on oluline tegur, mis mõjutab kuumstantsimise kvaliteeti. Tavaliste lamedate kuumstantsimisplaatide tootmisel kasutatakse peamiselt fotograafilise korrosiooniplaadi valmistamise protsessi ja elektroonilise graveerimisplaadi valmistamise protsessi, esimesel on lihtne tootmisprotsess ja madalad kulud, kuid ka kuumstantsimisplaadi täpsus on suhteliselt madal, piirdub kuumstantsimisteksti, paksude joonte ja madalate kvaliteedinõuetega mustritega; Viimase toodetud kuumstantsimisplaat on suure täpsusega, suudab rikkalikult ja delikaatselt väljendada pilditaseme seadmete tööd, suudab hästi reprodutseerida peeneid jooni ja piltide ja tekstide ebaühtlast paksust, hind on suhteliselt kõrge, rakendusala on suhteliselt lai ja sobib sigaretipakkidele, veinipakkidele, ravimipakkidele, kosmeetikatoodete kuumpakenditele jne.
2. Trükiplaatide materjalivalik
Tavaliselt kasutatavad plaadid tavaliste lamedate kuumstantsimisplaatide jaoks on vaskplaadid või tsinkplaadid. Vaskplaatidel on õrn tekstuur, sile pind, hea soojusjuhtivus, kulumis- ja survekindlus ning neid ei ole lihtne deformeeruda ning neid eelistavad enamik plaatide valmistamise tehaseid. Väikeste koguste ja madalate kvaliteedinõuetega trükitoodete tootjate teadmiseks võib kuumstantsimisplaadi plaat olla tsinkplaat.
3. Põhjaplaadi materjali valik (üldtuntud kui "alumine versioon").
Praegu toodab enamik tavalisi lamedate kuumstantsimisplaatide tootjaid ainult kuumstantsimisplaate ja erinevate kuumstantsimiskandjate tõttu ei saa plaatide tootjad pakkuda sobivaid tugiplaate, mistõttu enamik kartongpakendite ettevõtteid seisavad silmitsi probleemiga valida, millist materjali valida tavalised lamedad kuumstantsimisplaadid. Laiaulatuslikud kuumstantsimiskandjad, prindikindlus, kohandatavus, lihtne käsitsemine ja muud tegurid on üle-pakendatud. Järgmine kokkuvõte: Kaetud paberiprintide puhul võib tavalise tasapinnalise kuumstantsimise korral kasutada alusplaadina PS-plaate, terasest kaabitsaid ja kareda paberit paksusega umbes 0,5 mm; kuldpapi, hõbedase papi, laserpapi ja klaaspapi jaoks võib alusplaadina kasutada 0,8–1,5 mm paksust isolatsiooniplaati ja terasest kraapimistera; Olenemata sellest, mis materjalist alusplaat on valmistatud, on hädavajalik surupaber selle alla asetada.
4. Protsessi nõuded
✦ Elektrifitseeritud alumiinium
Tavaline elektrokeemiline alumiinium koosneb 4–5 kihist erinevatest materjalidest, sealhulgas aluskile, koorimiskiht, värvikiht, alumiiniumkattekiht ja liimikiht. Kuumstantsimise kiirust ja kvaliteeti mõjutavad peamiselt pakendikaunistuse koorimiskiht ja liimikiht, kui need kaks katet ei ole kuumuse suhtes piisavalt tundlikud, vähendatakse vastavalt kuumstantsimise kiirust.
✦ Temperatuur, rõhk, kiirus
Need on kuumstantsimise protsessi kolm peamist elementi ja ainult nende kolme omavahelist suhet kontrollides saame kontrollida kuumstantsimise kvaliteeti. Tavalise tasapinnalise kuumstantsimise temperatuur on üldiselt 70–110 kraadi, temperatuur on liiga madal, elektrokeemilise alumiiniumi kleepuvat kihti ja koorivat kihti ei saa täielikult sulatada ning elektrokeemilist alumiiniumi ei saa kuumstantsimise ajal täielikult üle kanda, mistõttu ei saa kuumstantsimist teha; Kui temperatuur on liiga kõrge, deformeerub paber tõsiselt, mis põhjustab selliseid probleeme nagu ebatäpne ületrükk, graafiline kleepimine, käekirja õitsemine ja elektrokeemiline alumiiniumi värvimuutus. Kuumstantsimisrõhk tuleks reguleerida sobivaks vastavalt kuumale stantsimiskeskkonnale ja ülemise ja alumise plaadi kandevõimele ning kuumstantsimise kiirusele: käsitsi kuumstantsimiskulda juhitakse üldiselt kiirusega 600–700 lehte tunnis; Automaatset kuumstantsimismasinat juhitakse tavaliselt kiirusega 3500–5000 lehte tunnis.
02
Kolme{0}}mõõtmeline perm
Sellega saab üheaegselt lõpetada kuumstantsimise ja pressimise, vähendades töötlemisprotsessi ja ebatäpsest ületrükkimisest põhjustatud jäätmete hulka, parandades tootmise efektiivsust ja toote kvaliteeti ning seda kasutatakse peamiselt mitmesuguste kvaliteetsete papppakendite, näiteks sigareti-, veini-, ravimi- ja kosmeetikapakendite{0}}kuumstantsimisel.
1. Definitsioon (tuntud ka kui nõgus ja kumer perm, kolme-mõõtmeline perm, reljeef)
Kolme-mõõtmeline kuumstantsimine tähendab, et kuumstantsiga töödeldud piltidel ja tekstidel on selge kõrgus ja kolmemõõtmelised kihid, mis paistavad välja trükise pinnal. Kolmemõõtmeline kuumstantsimise tehnoloogia on liittehnoloogia, mis ühendab kuumstantsimise tehnoloogia ning nõgusa ja kumera tehnoloogia, mida võib vaadelda ka kombinatsioonina "kuumstantsimine + nõgus ja kumer", mis seisneb korrosiooni- või graveerimistehnoloogia kasutamises kuumstantsimise graafilise teksti muutmiseks ülemise tähega ja nõgusaks trükkimiseks ja nõgusaks trükkimiseks. ja madalam koostöö, et realiseerida korraga lõpetatud kuumstantsimise ja stantsimise ning kumertehnoloogia protsess.
2. Põhimõte
Kolme-dimensiooniline kuumstantsimine on kuumstantsimise ning nõgus- ja kumertrükkimise ühekordne lõpetamine-: kuumstantsimisplaate ja põhjavorme kasutades teatud rõhu ja temperatuuri mõjul deformeerub prinditud substraat plastiliselt ja samal ajal deformeerub elektrokeemiline alumiiniumfoolium, mille käigus prinditakse aluspinnale plastmassist trükkimine või muu. kunstiline töötlemine trükitud materjali pinnal. Elektrilise graveerimise kolmemõõtmeline kuumstantsimisplaat on suure täpsusega ja kuumstantsimisefekt on väga peen. Elektro-graveerimine messingplaati kasutatakse laialdaselt pressi-järgses töötlemises, arvutitarkvara juhtimise kaudu on eelskannitud kujutis kolme-mõõtmeline, nii et sellisel viisil valmistatud kuumstantsimisplaat võib olla kolme-dimensiooniline kuumpressitud kirjaga. Selle protsessi võti on plaadi valmistamine, kuumstantsimisplaadi graafiline osa peaks olema ümarad jooned, mis erineb tavaliste lamedate kuumstantsimisplaatide täisnurksetest-joontest, nii et kolmemõõtmelist kuumstantsimisplaati tuleb pärast korrosiooni kaks korda töödelda ja tehniline raskus on suurem.
3. Nõgusate ja kumerate kuumstantsimisplaatide tootmine (üldtuntud kui "ülemised plaadid, yin-plaadid").
Nõgusate ja kumerate kuumstantsimisplaatide tootmispõhimõte on keerukam kui tavalistel tasapinnalistel kuumstantsimisplaatidel ning kuna sellega saavutatakse ka nõgusad ja kumerad efektid, on nõgusatel ja kumeratel kuumstantsimisplaatidel sügavad ja madalad kihid ning graafika ja tekstide reljeefi sügavus on samuti sügavam kui tavaliste lamedate kuumstantsimisplaatide puhul. Praegu kasutavad kodumaistes plaatide valmistamise tehased{1}}graveeritud messingplaadi valmistamise protsessis trükiladumist ning toodetud nõgusad ja kumerad kuumstantsimisplaadid on rikkalikud ja peened ning suure trükikindlusega.
4. Nõgusa ja kumera kuumstantsimisaluse plaadi tootmine (üldtuntud kui "madalam versioon, yang versioon").
Nõgusa ja kumera kuumstantsimiseks kasutatav alusplaat peab olema nõgusale ja kumerale kuumstantsimisplaadile vastav positiivse vormi kõrgpress ning plaatide valmistamise tehases tavaliselt valitud alusplaadi materjal on klaaskiud, mida saab eelnevalt -valmistada vastavalt nõgusa ja kumera kuumstantsimisplaadi mudelile, ning teha koostööd asenduspositsiooni hõlbustamiseks. ja positsioneerimine.
põhjaplaat peab täpselt vastama nõgusale ja kumerale kuumstantsimisplaadile, kuid nõgusa ja kumera kuumstantsimise protsessis temperatuuri järkjärgulise tõusuga nõgus ja kumer kuumstantsimisplaat paisuvad, samas kui alusplaadi temperatuur jääb muutumatuks, mis põhjustab nõgusa ja kumera kuumstantsimisplaadi kokkusurumise või kuumstantsimise, mille tulemuseks on alusplaadi kokkusurumine. kuumstantsimismuster on puudulik. Seetõttu tuleks põhjaplaadi valmistamisel täielikult arvesse võtta nõgusa ja kumera kuumstantsimisplaadi paisumiskiirust, et tagada täpsem alusplaat.
5. Nõgusa ja kumera kuumstantsimise protsessinõuded
✦ Elektrifitseeritud alumiinium
Nõgusa ja kumera kuumstantsimiseks tuleks valida spetsiaalne elektrokeemiline alumiinium ning tavalist elektrokeemilist alumiiniumi ei tohiks kasutada.
✦ Temperatuur, rõhk, kiirus
Kuumstantsimise ja reljeeftrükkimise avaldamiseks tuleks nõgus ja kumer kuumstantsimine lõpule viia korraga, nii et nõuded kuumstantsimise temperatuurile on väga kõrged, tavaliselt 110–140 kraadi, kuid liiga kõrge temperatuur ei põhjusta mitte ainult probleeme, nagu plaatide kleepimine ja elektrokeemiline alumiiniumi värvimuutus, vaid muudab ka sügavtrüki plaadi liiga täpseks, kaasstantsimine ja plaat ei anna liiga täpset kuumstantsimist ja plaati. kuum stantsimine. Võib öelda, et kuumstantsimise temperatuur on esmane tegur, mis määrab nõgusa ja kumera kuumstantsimise õnnestumise või ebaõnnestumise.
03
Holograafilise positsioneerimise kuumstantsimine
Holograafilise positsioneerimise kuumstantsimine kuulub spetsiaalsesse kuumstantsimisprotsessi, mis kasutab elektrokeemilisel alumiiniumil{0}}võltsimisvastast mustrit, mis mitte ainult ei paranda oluliselt toote võltsimisvastast{1}}jõudlust, vaid parandab ka toote kvaliteeti, mida kasutatakse peamiselt mitmesugustes papppakkides, mis nõuavad võltsimisvastaseid funktsioone.
1. Mõisted
Kuumstantsitud elektrokeemiline alumiinium on holograafiline kujutis ja kujutis tuleb kuumstantsimisprotsessi abil prinditud tootele täpselt paigutada. Holograafilist kuumstantsimist on kahte peamist tüüpi: tavaline kuumstantsimine ja positsioneerimiskuumstantsimine.
Holograafilise positsioneerimisega triikimine on laserholograafilise kujutise võltsimisvastane-tehnoloogia, millel on hea võltsimisvastane-efekt ja kuumstantsimiskaunistuste tehnoloogia, et toode saaks parandada kaunistust ja samal ajal suurendada võltsimisvastast-jõudlust. Laserhologrammid valmistatakse laserinterferentsi põhimõttel ja ruumilise sageduse kodeerimise meetodil. Tänu värvilisele vaimule, ilmsetele kihtidele, erksatele ja realistlikele kujutistele, muudetavatele optilise transformatsiooni efektidele ning kõrgele teabe- ja tehnilisele sisule on laserhologramme laialdaselt kasutatud nii kodu- kui ka välismaal. Seda kasutatakse peamiselt mitmesuguste piletite, krediitkaartide, passide, pangatähtede, kaubamärkide, tubaka- ja alkoholipakendite ning oluliste väljaannete võltsimise vastu{6}}.
2. Põhimõte
Selle eesmärk on kuumutada ja sulatada holograafilise kuumstantsimismaterjali kuumsulamliimikiht ja eralduskiht läbi kuumstantsimisseadme kuumutatud kuumstantsimisvormi pea ning teatud rõhu all eraldatakse kuumstantsimismaterjali teabekihi holograafilised restiribad PET-substraadist nii, et alumiiniumfooliumi infokiht, kuumstantsimispind ja kuumstantsimispind on ideaalselt ühendatud.
3. Holograafilise positsioneerimise kuumstantsimisplaadi valmistamine
Holograafilise positsioneerimise kuumstantsimisplaadi tootmisprotsess on põhimõtteliselt sama, mis tavalise lameda kuumstantsimisplaadi ja nõgusa ja kumera kuumstantsimisplaadi tootmisprotsess.
4. Kuumstantsimise protsessinõuded
Holograafilise positsioneerimise kuumstantsimisel tuleb kasutada spetsiaalset laserelektrokeemilist alumiiniumi ja täiustatud registreerimistuvastussüsteemi, mis määrab, et kuumstantsimismaterjalide ja kuumstantsimismasinate jõudluse nõuded on rangemad ja kõrgemad kui muude kuumstantsimismeetodite puhul.
✦ Elektrisilma reguleerimise registreerimise tuvastamine
Holograafilise positsioneerimise kuumstantsimisel on tuvastuselektrilise silma (anduri) reguleerimine kõige olulisem samm. Levinum reguleerimisviis on järgmine: selges olekus põleb kursorit kohates märgutuli ja kursori puudumisel märgutuli kustub. Tegelikus tootmises tuleb aga ülaltoodud reguleerimismeetodi kasutamisel sageli ette, et tuvastussilm ei leia kursorit üles ja annab pidevalt häireid, mille tulemuseks on seisakud ja palju raiskamist. Õige reguleerimismeetod on esmalt jälgida tuvastuselektrilise silma reaktsiooni olekut, kui masin töötab, ja seejärel teha vastavad seadistused tagamaks, et tuvastava elektrisilma reaktsioon on tundlik ja täpne ning tuvastava elektrisilma reaktsiooniolekut ei saa viidata puhastusolekule.
✦ Laserelektrifitseeritud alumiiniumplaadi õmbluste töötlemine
Holograafilise positsioneerimise kuumstantsimisskaneerimisel, kuna enamik elektrokeemilise alumiiniumi holograafilisi -võltsimisvastaseid mustreid on paigutatud iseseisvalt ja katkendlikult, ilmub töös aeg-ajalt õmblus (plaadiõmblus). Seetõttu on holograafilise positsioneerimise kuumstantsimise elektrokeemilise alumiiniumi õmbluse hüppeprogrammi juhtimine samuti oluline tegur holograafilise positsioneerimise kuumstantsimise edukuses.
5. Muud ettevaatusabinõud
(1) Kuumstantsimise protsessis esineb mõnikord nähtus, et trükiseid ei saa UV-lakimise tõttu tembeldada, mis on tingitud elektrokeemilise alumiiniumi ja UV-laki kokkusobimatusest. Sel ajal on vaja kasutada kuumstantsimise meetodit ja seejärel UV-lakimist.
(2) Kui triikitavat trükimaterjali tuleb siiski töödelda lasertrükkimisega, ei saa kasutada esmalt kuumstantsimise ja seejärel laserjäljendi ülekandmise meetodit ning esmalt tuleb laserjälje ülekandmine teha ja seejärel kuumtembeldada.
Sellel on kaks peamist põhjust: esiteks on trükiste pind pärast kuumstantsimist sageli ebaühtlane ja paber on deformeerunud, mis mõjutab tõsiselt laserreljeefülekande mõju; Teiseks ei mõjuta eelmises protsessis masinale hajutatud elektrokeemilised alumiiniumlaastud, paberijäägid, tolm ja õliplekid mitte ainult laserjälje ülekandeefekti, vaid võivad kahjustada ka laserjälje ülekandmiseks kasutatud lakkimisplaati.
04
Külm kuum stantsimine
Külma kuumstantsimise elektrokeemiline alumiiniumfoolium, tööpõhimõte ja protsessi kulg erinevad traditsioonilisest kuumstantsimisest, traditsioonilises kuumstantsimisprotsessis kasutatava elektrokeemilise alumiiniumfooliumi tagakülg on eelnevalt kaetud liimiga ja kuumstantsimise ajal kasutatakse liimi sulatamiseks kuuma trumli survet, et saavutada alumiiniumi ülekandmine. Külmkuumstantsimisel kasutatakse spetsiaalset elektrokeemilist alumiiniumi, mida ei liimita tagaküljele ning liim kantakse otse kohale, mida on vaja trükkimise ajal kaunistada. Elektrifitseeritud alumiiniumfooliumi ülekandmiseks kasutatakse uut külmpressimise tehnoloogiat.
1. Põhimõte
Elektrokeemiliselt kaetud alumiiniumile trükkides puutub alumiinium kokku liimiga ning liimi toimel kinnitub alumiiniumfoolium prinditava materjali pinnale. Protsessi käik on järgmine:
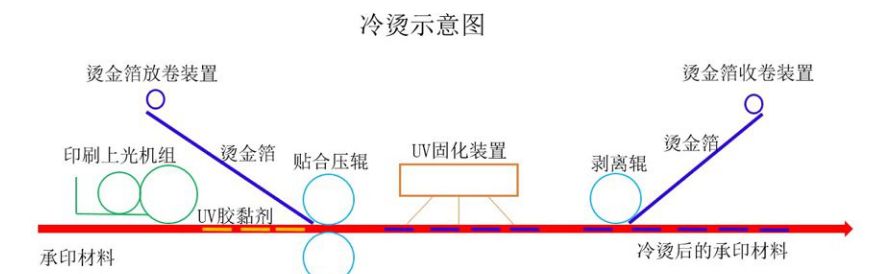
Kõigepealt prinditakse UV-tint ja pärast kuivatamist prinditakse kuumstantsimist vajavale tindi pinnale spetsiaalne liim - UV-kõvastuv liim ja prinditud liim kuivatatakse lisatud UV-seadmes ning liimi niiskus eemaldatakse teatud määral läbi UV-kuivatusseadme, moodustades väga õhukese kihi}{1}. survetundlik-kleepuv kiht, nii et prinditava materjali pind, mida tuleb kuumstantsida, moodustab suure-viskoossusega ala.
Seejärel alustage külmstantsimist paari metallrulliku toimel, elektrokeemiline alumiiniumfoolium on kontaktis liimiga ja elektrokeemiline alumiiniumfoolium seotakse survet rakendades tugevalt trükimustri pinnaga ning seejärel eemaldatakse elektrokeemiline alumiiniumfoolium, nii et osa, mis tuleb üle kanda elektrokeemilise alumiiniumfooliumi elektrokeemilisele pinnale, kantakse üle kuumpressitud alumiiniumfooliumile. Liimi ja alumiiniumfooliumi vahelise suure adhesiooni tõttu jääb osa, kus elektrokeemiline alumiiniumfoolium ja liim eemaldatakse, trükise pinnale ja muutub trükitud materjaliga üheks, samas kui teised elektrokeemilise alumiiniumfooliumi osad kõrvaldatakse sarnaselt traditsioonilise kuumstantsimisega, et viia lõpuni kuumtemplimise tehnoloogia esiosa.
Kuna prinditavale materjalile kantud elektrokeemiline alumiiniumfooliumi muster hõljub trükitud materjali pinnal, on tugevus väga halb, mistõttu tuleb seda kaitsta. Trükitud materjali pinna lakkimine või lamineerimine võib kaitsta elektrokeemilist alumiiniumfooliumi mustrit. Lõpuks viivad kogu printimise lõpule muud pressijärgse-töötluse protsessid, nagu stants-lõikamine, jäätmete tühjendamine, viilutamine või tagasikerimine jne.
2. Ettevaatusabinõud
Külmstantsimise protsessi piiravad liimid, elektrokeemilised alumiiniumfooliumid ja muud tingimused ning mõningaid puudujääke on veel, mistõttu tuleks külmstantsimistrüki rakendamisel tähelepanu pöörata.
(1) Kuna elektrokeemiline külmstantsimise alumiiniumfooliumi muster on trükitud materjali pinnale reljeefne, on selle tugevus väga halb ja see peab olema kaitstud väliskattega. Seetõttu tuleb peale trükiste külm-kuumstantsimist elektrokeemilise alumiiniumfooliumi mustri kaitsmiseks prinditava materjali pind glasuurida või vahatada, mis suurendab külmstantsimise maksumust ja protsessi keerukust.
(2) Külma kuumstantsimisel kasutatava UV-liimi halva nivelleerimise tõttu ei ole osa pinnast pärast kuivatamist täiesti tasane, mille tulemuseks on sellele üle kantud elektroliseeritud alumiiniumfooliumi pinna halb heledus ja isegi hajus peegeldus. Lisaks ei sobi külmstantsimine kokkutõmbumisomadustega kilematerjalidele (nagu PVC, PE jne). Nendes kahes punktis ei ole külmkuumstantsimise mõju nii hea kui traditsioonilisel kuumstantsimisel.
(3) Kuna külmstantsimise kvaliteet sõltub prinditava liimi kvaliteedist, tuleb edaspidiseks paremaks toimimiseks pöörata tähelepanu liimi kvaliteedile ja trükisobivusele ning pöörata erilist tähelepanu trükikogemuse jälgimisele ja kokkuvõtte tegemisele.
(4) Aluspinna külmstantsimise nõudeid saab trükkida ainult sileda pinnaga aluspinnale ja liim imendub karedale aluspinnale, mistõttu ei jää aluspinna pinnale piisavalt liimi külmstantsimiseks. Seetõttu tuleb kareda pinnaga aluspindadele (nagu nahk jne) trükkimisel täiustada külmstantsimise tehnoloogiat, seega pööra aluspinna valikul tähelepanu selle pinna siledale.
(5) Külm-kuumstantsimise tehnoloogiat kasutatakse praegu peamiselt rullsubstraatide trükkimisel.